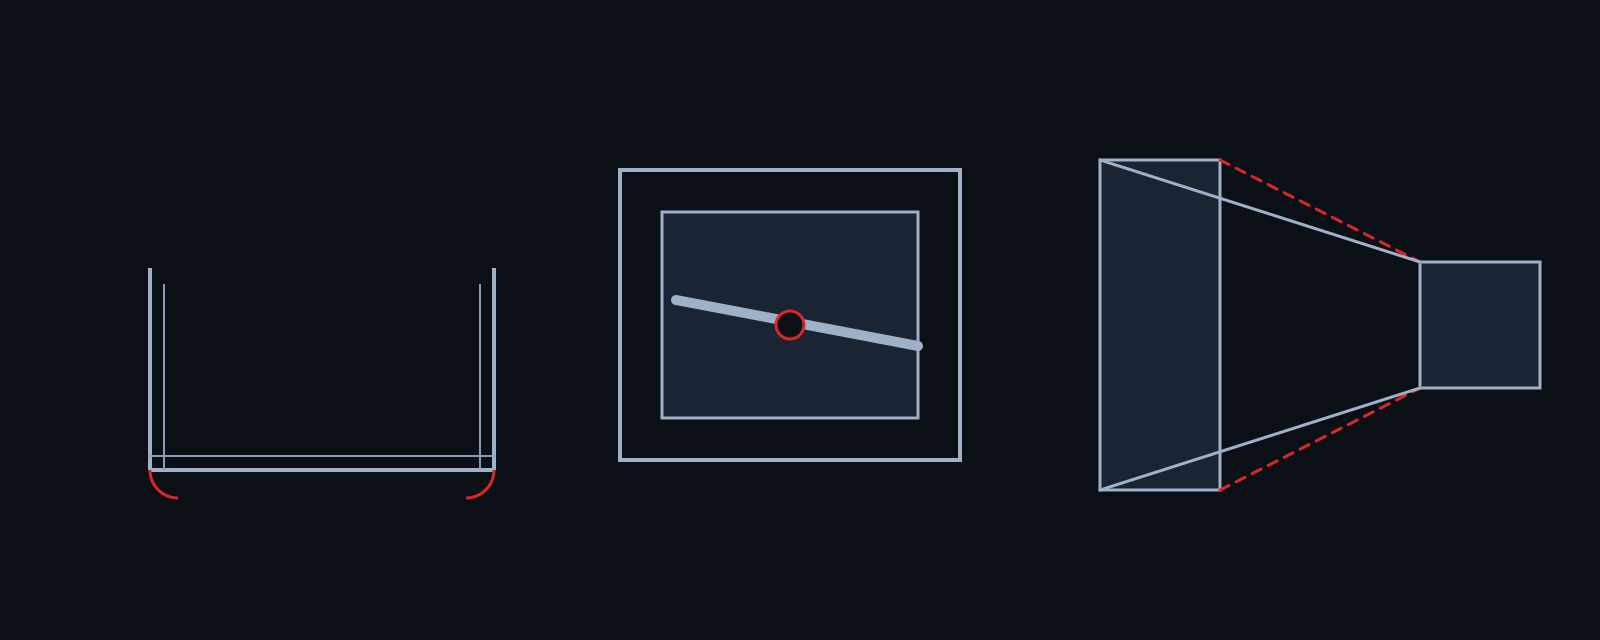
暖通钣金加工涵盖风管、风阀、空调箱外壳、检修门与风管法兰。无论车间把它称为风管加工、暖通空调钣金还是风管制作,首先核对的都是截面、接头与外观面。以下为简化工件示意,图号对应关键位置;图形不按比例绘制。
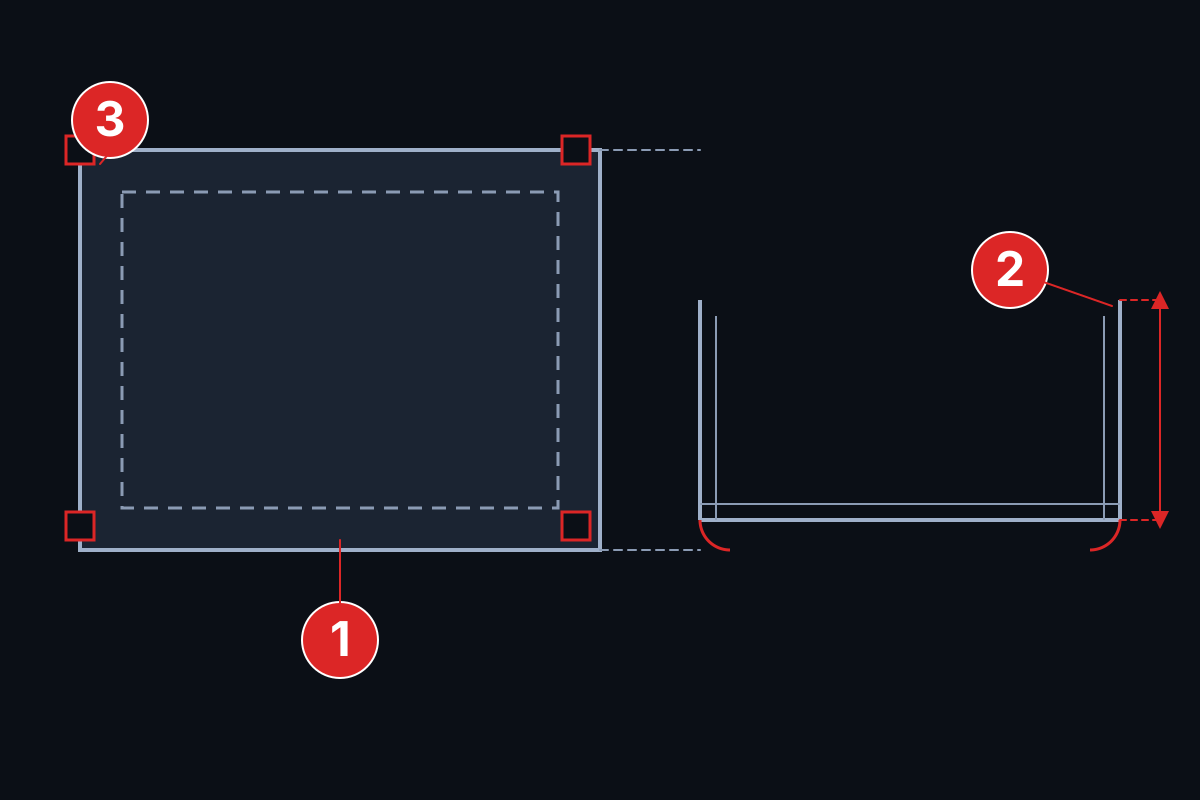
机组外壳板
①外观面在搬运和模具接触时需要保护;②折边高度影响刚性与装配接口;③角部让位在展开下料时准备。长面板还要考虑工件支承与沿折线的角度一致性。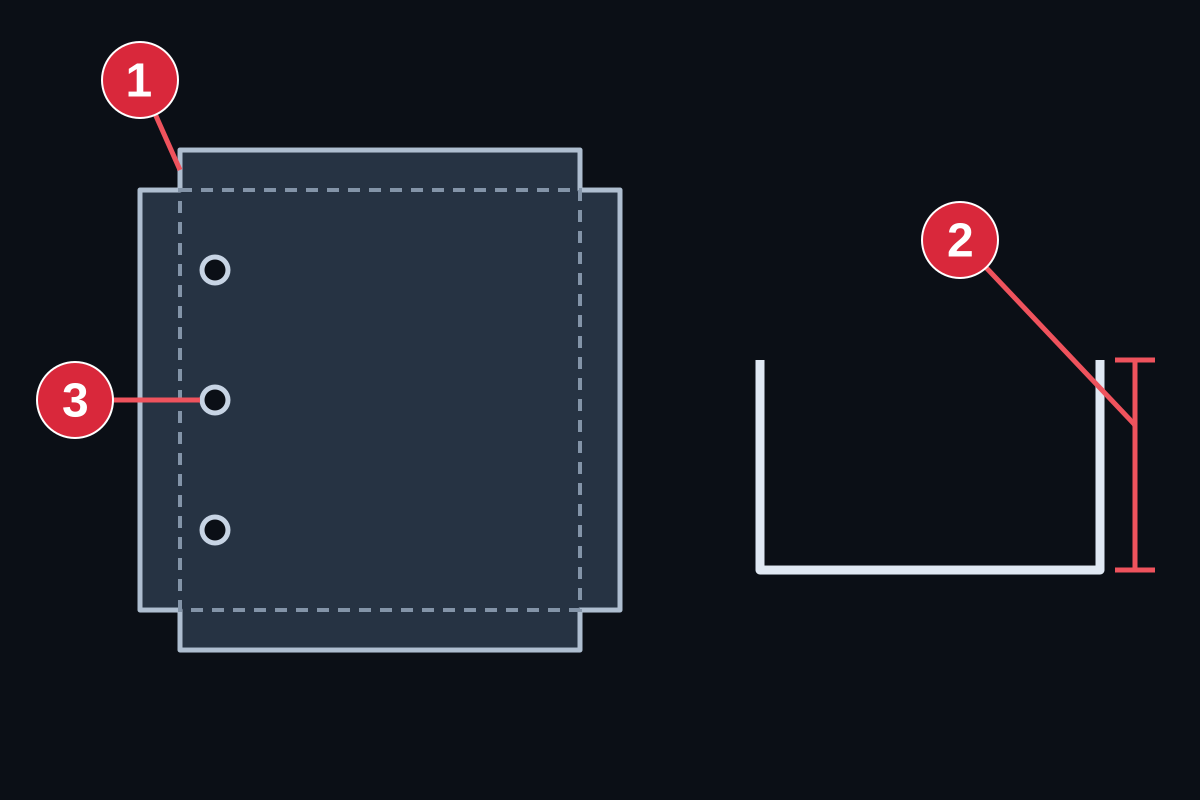
检修门与观察板
①角部让位让相邻折边有成形空间;②周边返边影响模具可达性和取件;③铰链或紧固孔要按成形后的安装基准检查。门板能否装上,要与安装开口一起判断。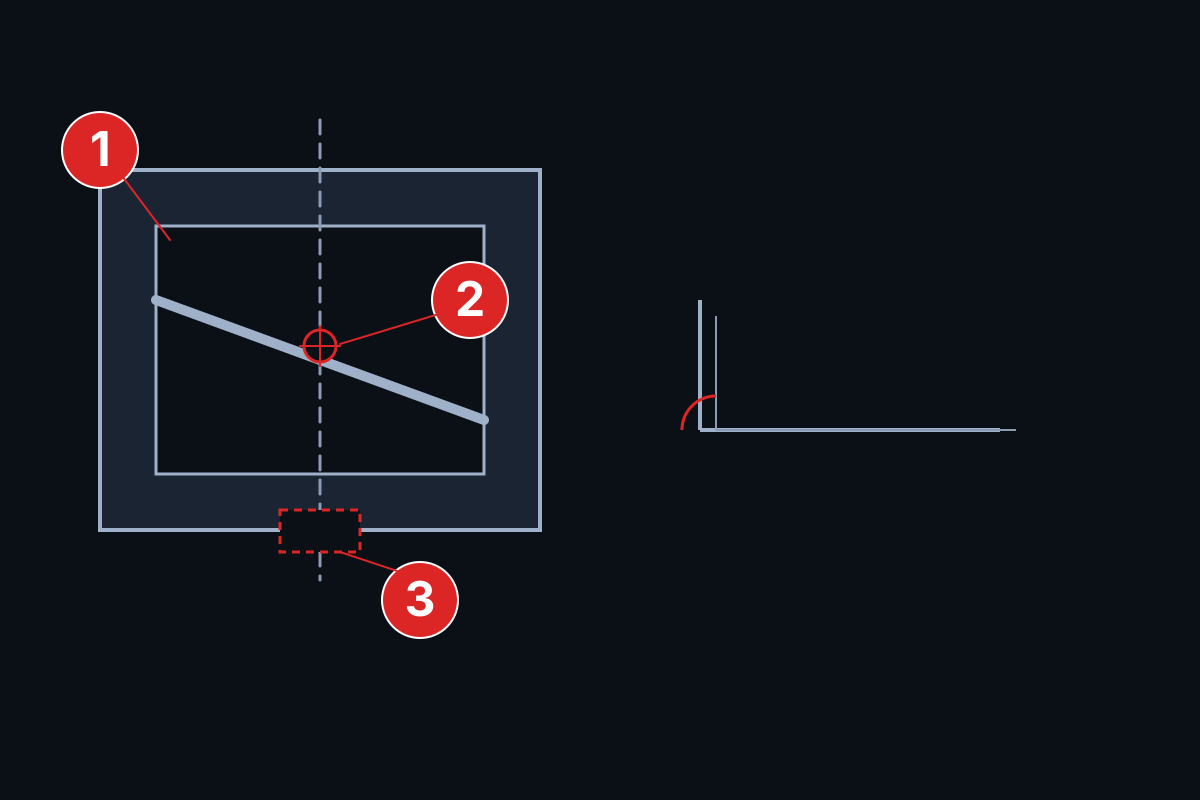
风阀框与叶片接口
①框条折线形成截面;②叶片轴线决定配合基准;③缺口为连接或活动部件让位。先把框条、叶片和连接件分开,分别确定成形与装配路线。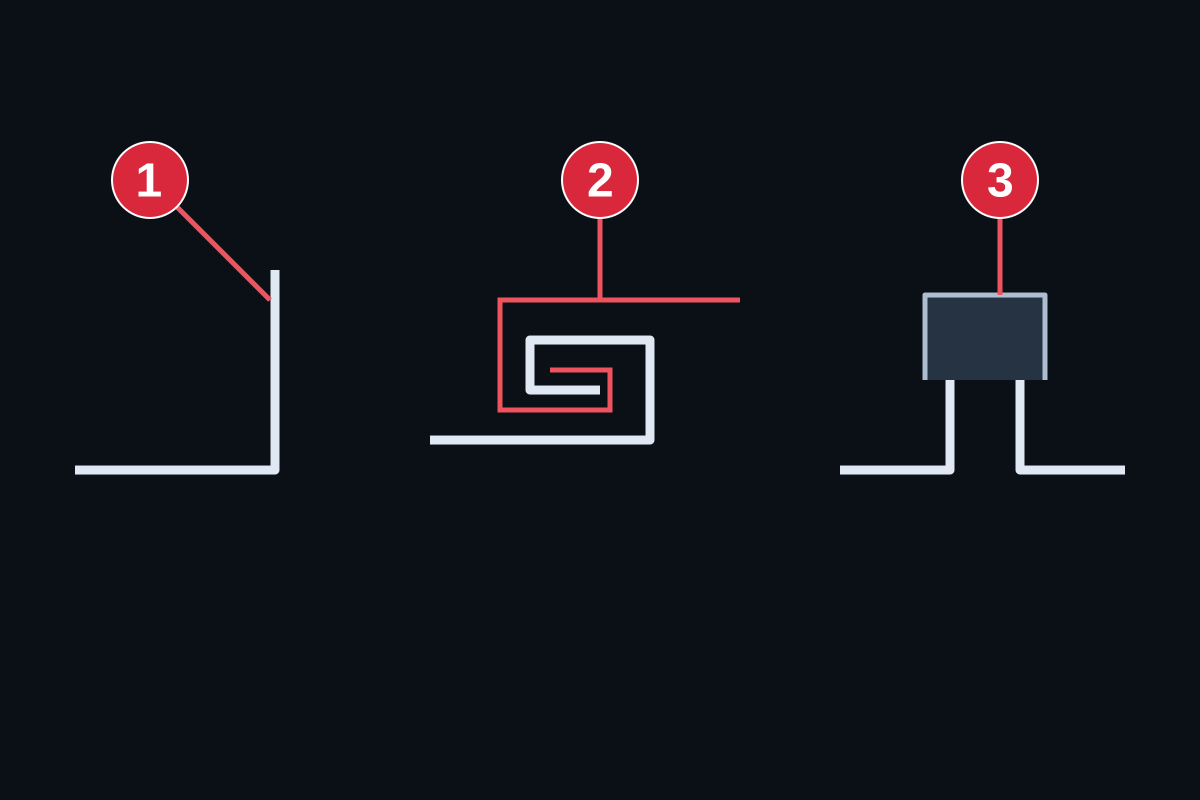
风管连接折边
①普通角折边、②咬合接缝、③独立连接件承担不同任务。先看连接截面,再区分折弯、接缝边成形和闭合工序;不要仅凭“法兰”名称选工装。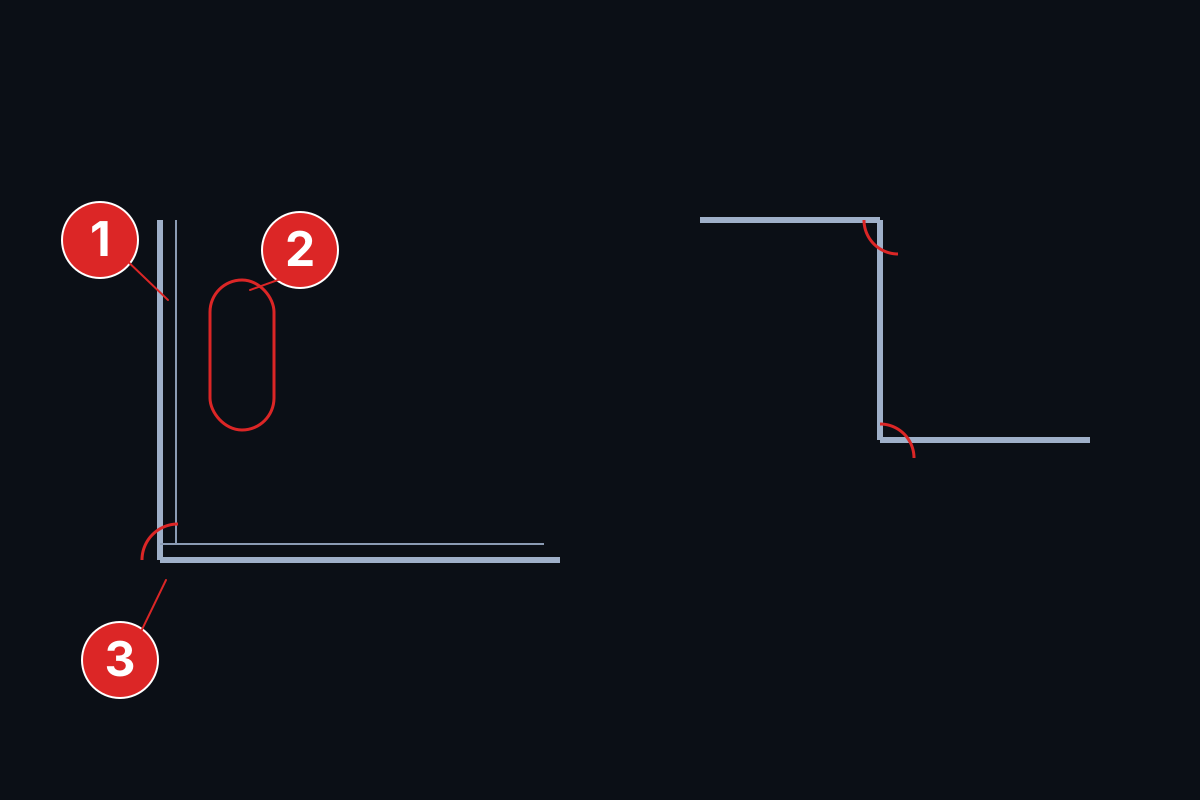
吊架与固定支架
①安装面和②定位槽共同决定装配位置;③转角处的折弯连接两翼。用成形后的基准检查槽孔与安装面;承载能力还取决于材料、连接和结构设计。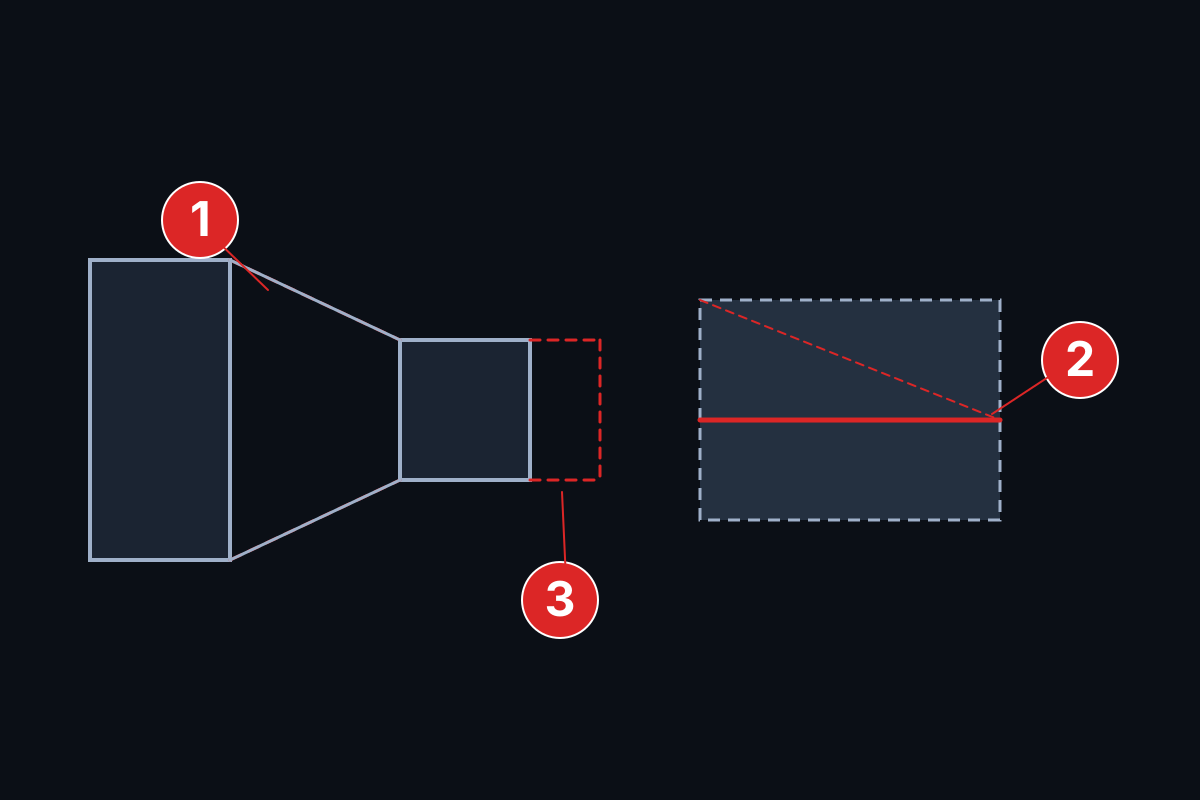
风管过渡段
①斜向折线形成变截面;②闭合接缝影响加工顺序;③末道折弯后仍要留出取件通路。先拆解各面与接缝,判断哪些部位直线折弯、哪些需要其他成形方法。
跟着一块检修门板走完整个过程
这个教学示例采用四周带单道折边的浅盘形门板,角部预先开让位,没有二次返边。图中展示工件形态的变化;实际折边顺序须结合冲头、夹持、支承与取件空间确定。
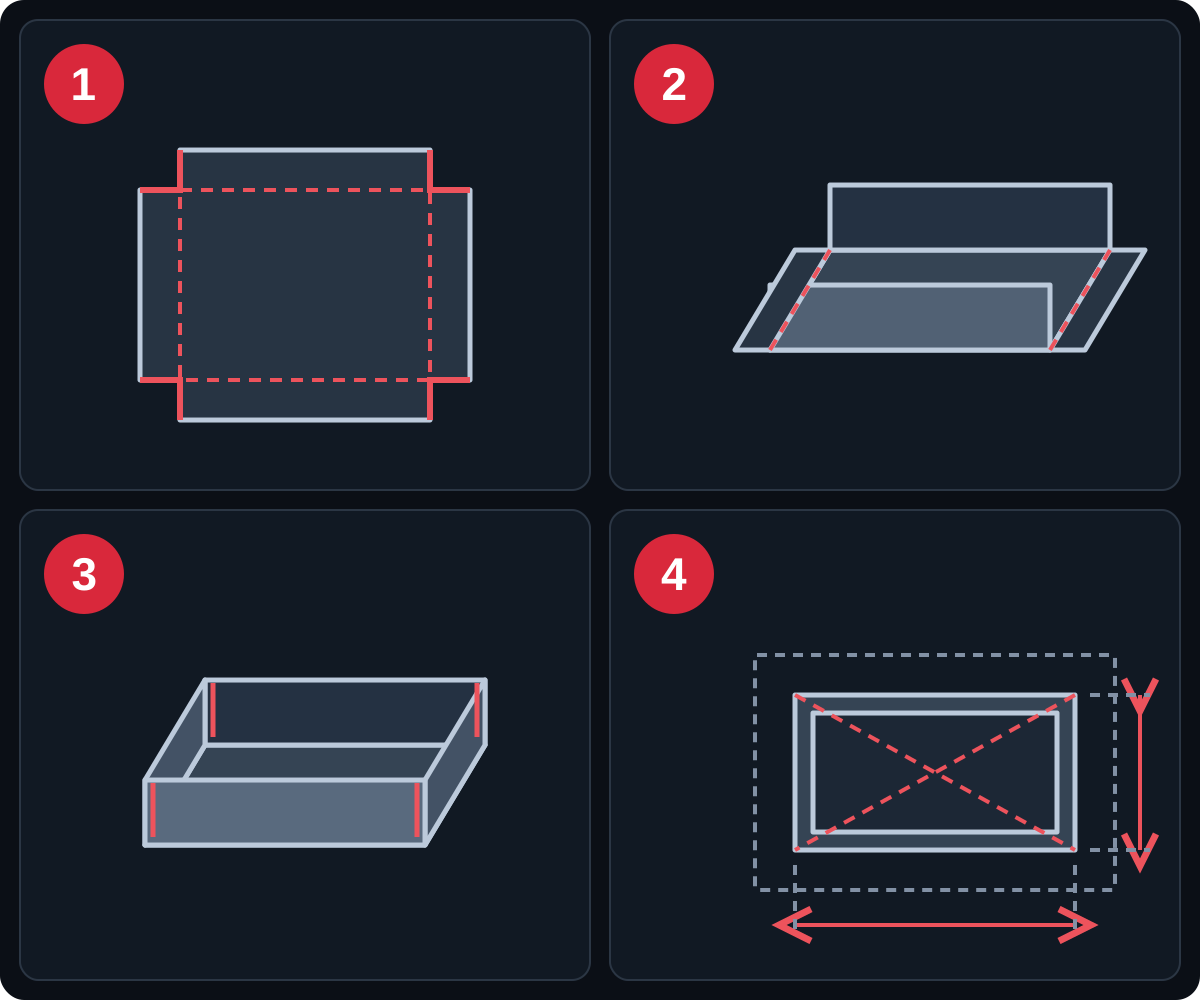
- 1 · 先准备展开料。标出外观面、折线和安装孔基准,按图纸在角部留出让位。折边的展开长度与折弯半径有关,不能简单把成品各边尺寸相加。
- 2 · 成形两条相对边。示例先展示两条长边折起后的状态。每道加工前让板料有稳定支承,明确后挡料接触位置;测量卸载后的角度和翼长,再决定是否调整。
- 3 · 完成另外两条边。已成形的侧边会进入模具附近,先检查它与冲头、夹持部位及机身的空间关系。若有干涉,调整工装或顺序;成形动作与取件路径要一起验证。
- 4 · 回到装配接口检查。将成品外形、对角线和安装孔位置与同版图纸核对,再检查门板与开口、铰链和密封接口的配合。图中的安装开口是检查参照,不代表约定的配合间隙。
三个最值得提前解决的加工难点
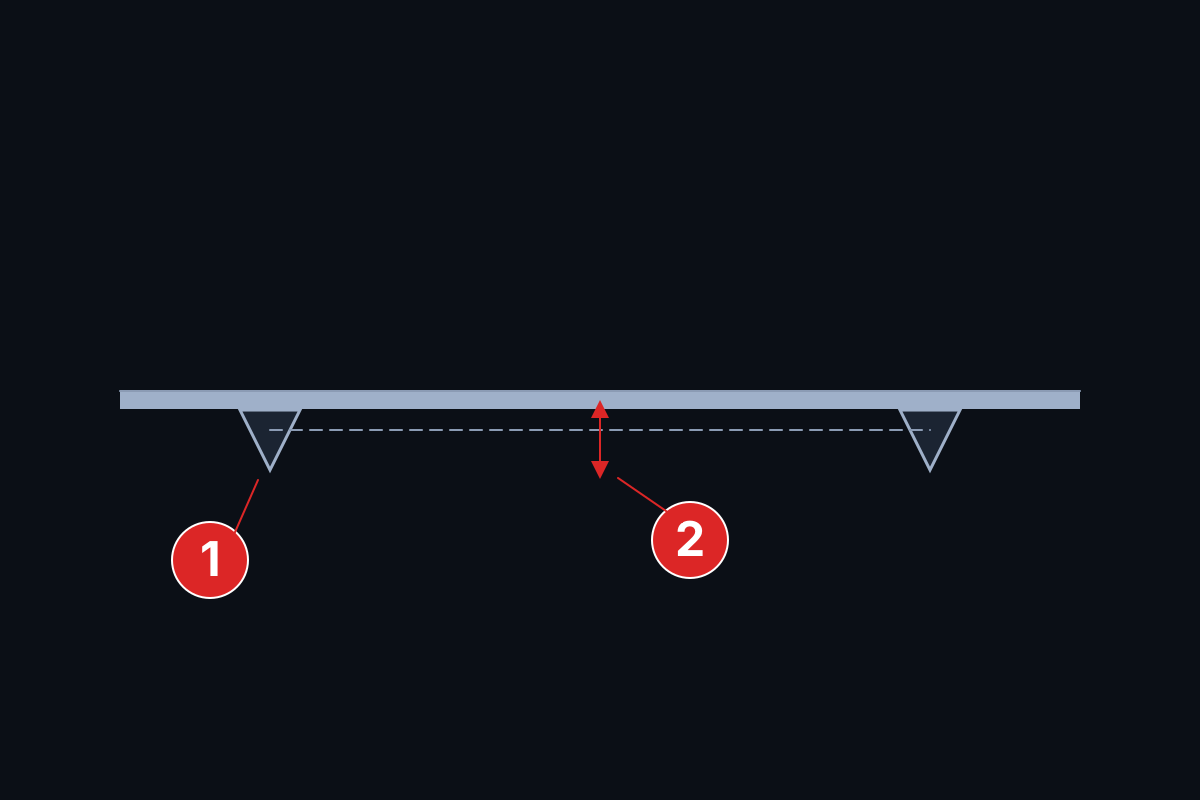
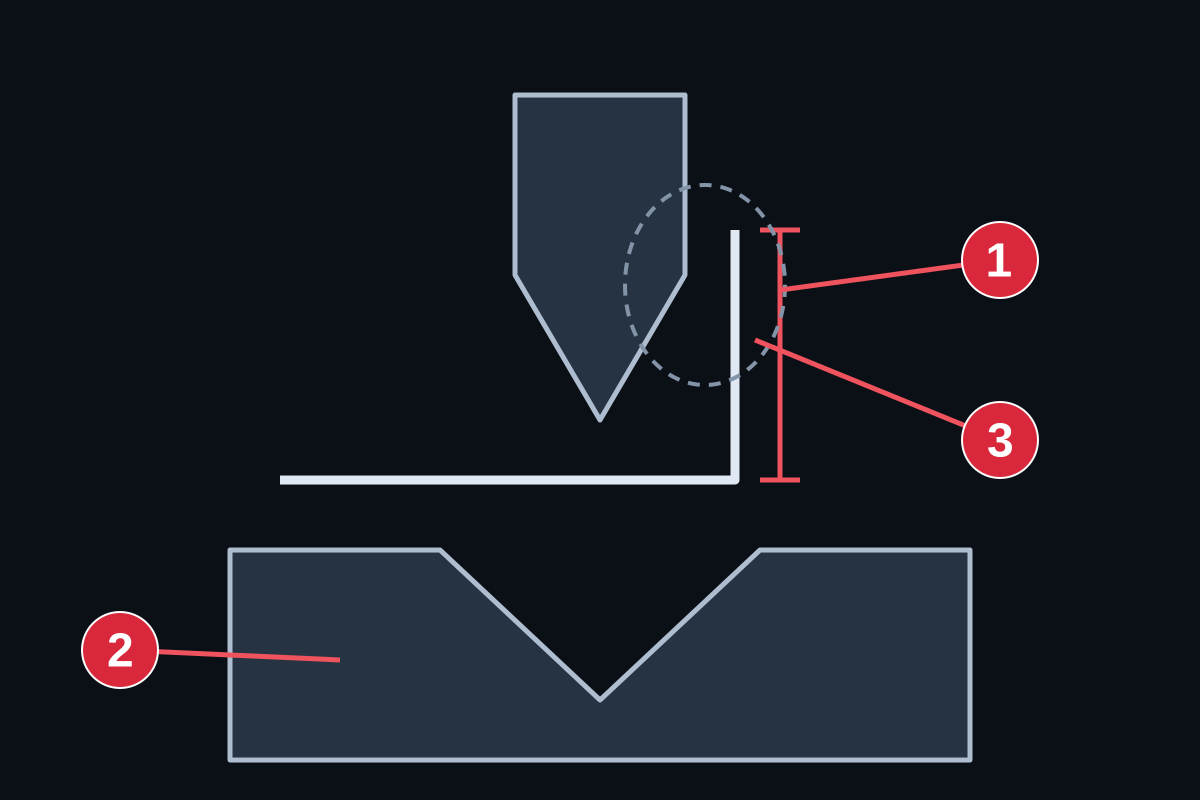
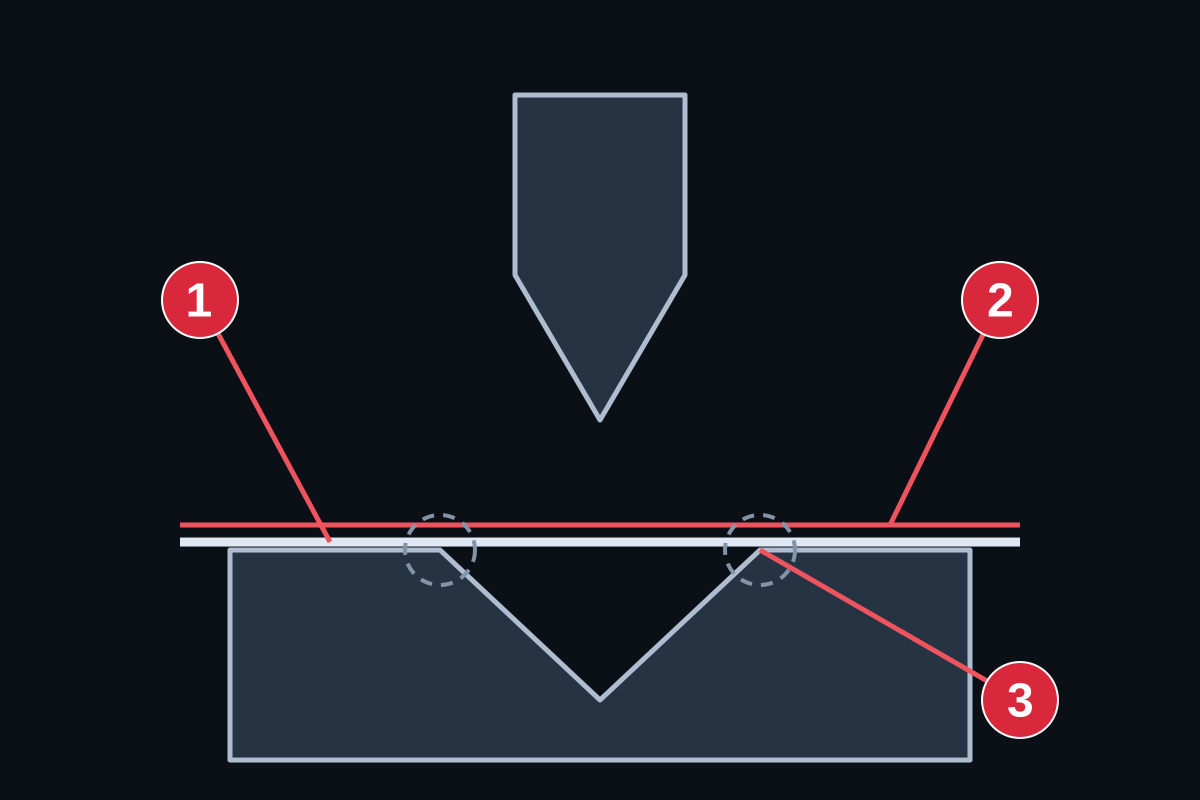
材料不同,设置和检查也要跟着变
记录暖通板厚与实际厚度,因为公称板厚不等于成形能力。镀锌板要关注涂层接触与损伤,不锈钢要区分外观面和表面状态,铝板要明确牌号与状态。用代表性材料检查卸载后的角度。回弹补偿用于调整成形角度;K因子用于展开长度估算,两者不能互相代替。
把折弯放回完整的制造路线
从下料到装配,先按实际截面分配任务。机组面板与风管接缝不必走完全相同的路线。
面板、门板与支架
下料和孔槽准备 → 普通角折弯 → 按设计连接 → 表面处理与装配检查。材料已带涂层时,表面保护贯穿下料、成形和转运。
带接缝的风管件
下料 → 接缝边成形与主体折弯 → 接缝闭合 → 按要求密封和检查。先后顺序由截面与设备通路决定;普通折弯机不自动覆盖咬口成形、闭合和密封。
折弯前若采用直线剪切下料,可将剪板机与图纸、材料和切口质量要求进行对照。
让工件条件决定设备路线
先比较成形方式,再进入机型参数。折弯长度和所需力只是起点,模具、夹持、旋转、支承及取件空间同样决定工件能否完成。
暖通板件应让设备匹配工件,而不是按行业名称选择:风管折弯由折弯机处理法兰、框条与支架;空调箱面板折弯可由面板折弯机处理重复平板件;风管剪切由剪板机准备直边;风管过渡段卷制由卷板机成形曲面段。每条路线仍须核对下方模具、支承与取件条件。
| 加工任务 | 优先比较 | 决定选择的条件 |
|---|---|---|
| 支架、框条和不同截面的折边件 | 折弯机路线 | 有效长度、力与模具限值、短边支承、定位和让位 |
| 重复加工的机组面板与门板 | 折弯机与面板折弯机 | 工件尺寸、翻边高度、夹持与旋转空间、换型方式 |
| 有稳定重复任务的搬运与折弯 | 进一步比较机器人单元 | 抓取面、翻面、再定位、上下料与换型是否能连起来 |
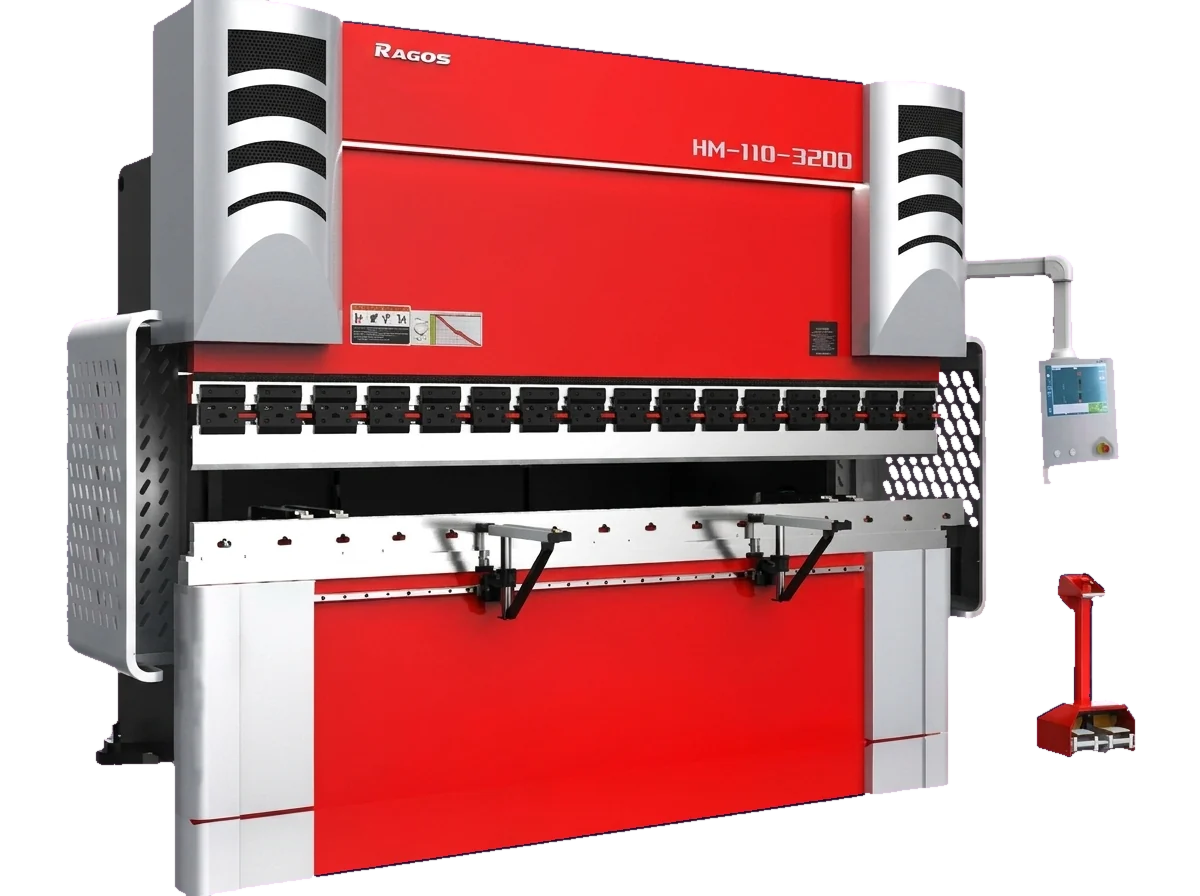
折弯机系列
比较不同截面和工装任务,再查看各系列的结构与参数。机型判断应结合整件的加工顺序。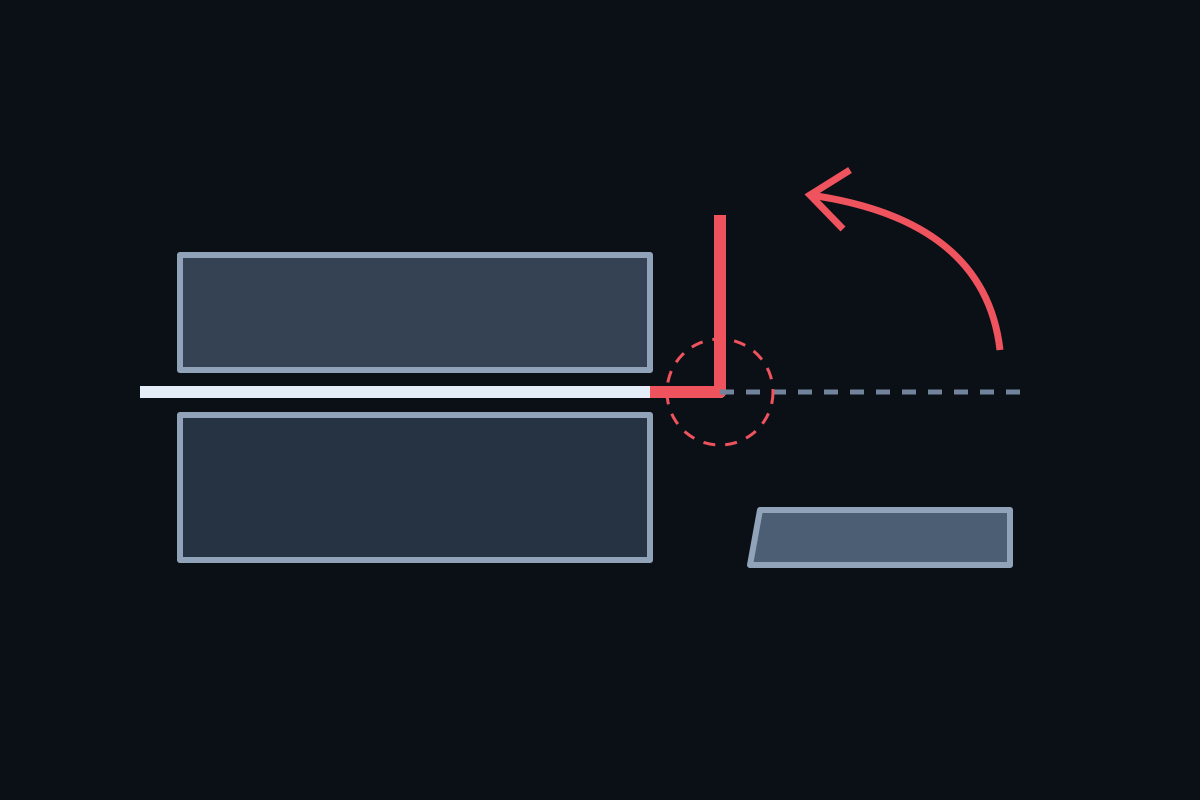
AG/AGP 面板折弯机
面板和门板可比较这一路线,重点查看夹持条件、工件尺寸与翻边要求,再进入型号参数。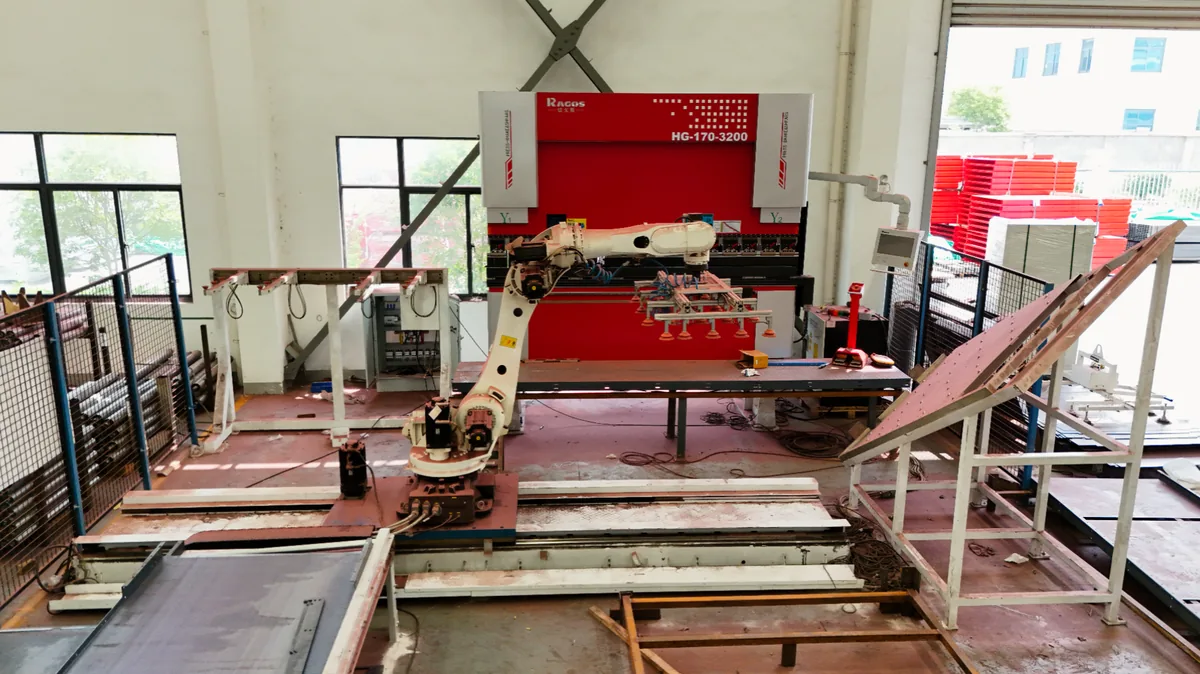
机器人折弯单元
当工件有重复搬运任务时,进一步核对抓取、翻面和再定位;自动化范围由实际工件与节拍验证决定。
需要进一步了解固定上梁与上升工作台的结构时,可查看 MG下动式折弯机
首件检查,要回到实际安装位置
保留图纸版次、材料和模具信息,让测量结果能对应到同一件工件和同一套设置。以下三组检查可以贯穿首件确认:
- 成形尺寸:明确尺寸基准,测量卸载后的翼长、角度和外形;长折线按约定测点比较,不只量一个端部。
- 装配配合:门板检查开口、对角线、铰链孔及密封接口;风阀框检查共同基准与活动件空间;连接折边与配合件一起检查。
- 表面与重复性:在约定观察条件下检查可见面和镀层,保留认可试件。记录检查时是否已经连接或涂装,后续工件按相同阶段比较。
常见问题
风管用什么设备折弯?
折弯机成形法兰、框条与支架;面板折弯机可作为检修门和箱体面板等重复平板件的候选。选择取决于工件尺寸、折边高度和搬运顺序,而不是行业名称。
暖通钣金用多厚的板?
板厚随风管等级、压力与项目规范而定,没有适用于所有工件的单一数字。记录规定板厚与实际厚度,再按所选材料核对成形力与模具。
风管怎么加工?
路线从下料开始,再按截面要求进行接缝或法兰成形、折弯、闭合与密封。折弯机完成折弯;咬口成形、闭合和密封是独立工序,须在路线中单独核对。
是否提供整条风管生产线?
已公布的范围是折弯机、面板折弯机、剪板机、卷板机和刨槽机等成形设备,不是完整风管生产线。上料、咬口成形、闭合和密封设备仍是独立范围。
相关页面
设备与报价
了解设备型号、配置与报价,直接联系 JS Ragos。
获取报价