Применения в ОВиК · Изделия и процессы
Обработка листового металла для ОВИК: воздуховоды, клапаны и корпуса установок
От соединений воздуховодов и рам клапанов до корпусов установок и ревизионных дверок: проверьте фланец, видимую поверхность и интерфейс сборки, затем выберите формовочный станок. Гибка воздуховодов и обработка листового металла для воздуховодов начинаются с одних и тех же проверок детали.
Обработка листового металла для ОВИК охватывает воздуховоды, клапаны, корпуса установок, ревизионные дверки и фланцы воздуховодов. Как бы цех ни называл работу — изготовление воздуховодов, обработка листового металла для воздуховодов или изготовление воздуховодных систем, — первые проверки одинаковы: сечение, соединение и видимая поверхность. Ниже — упрощённые схемы изделий; номера соответствуют ключевым местам; чертежи даны не в масштабе.
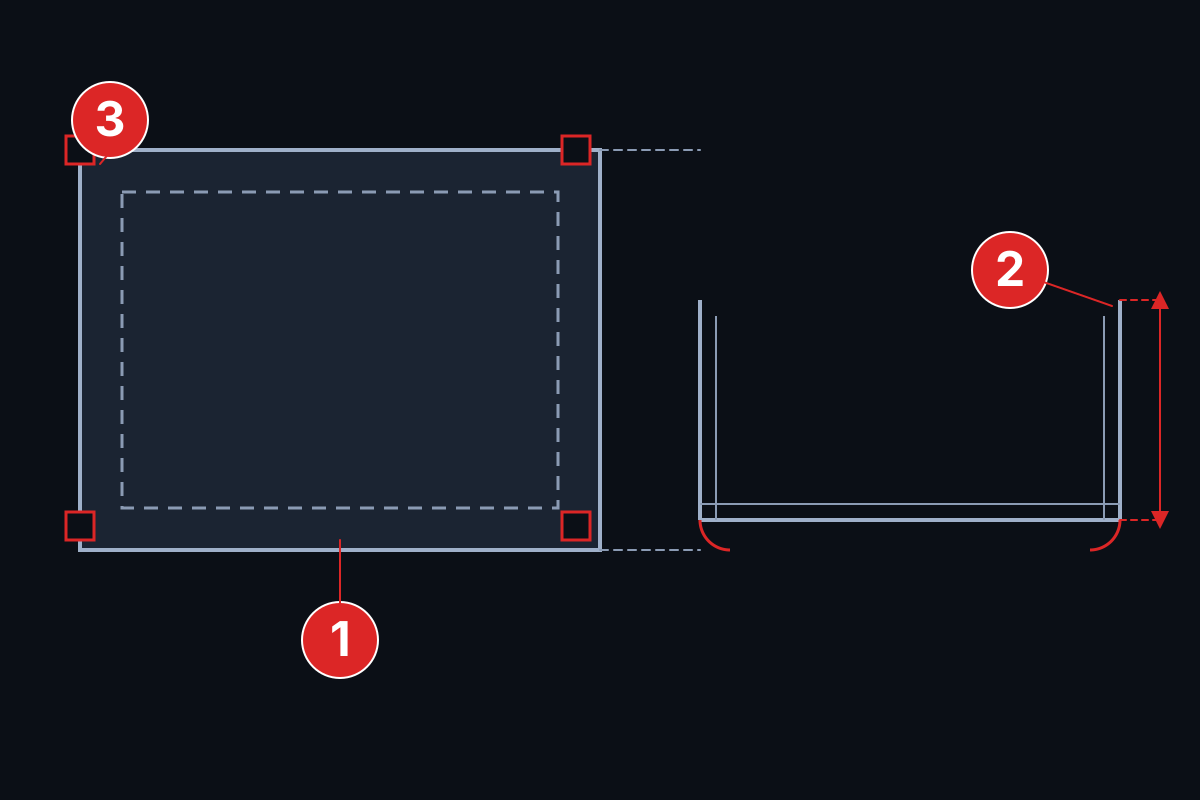
Панель корпуса установки
①Лицевую поверхность нужно защищать при перемещении и контакте с оснасткой; ②высота отбортовки влияет на жёсткость и присоединительный узел; ③угловые вырезы готовят при раскрое. Для длинных панелей также нужно учитывать опору изделия и стабильность угла по линии гиба.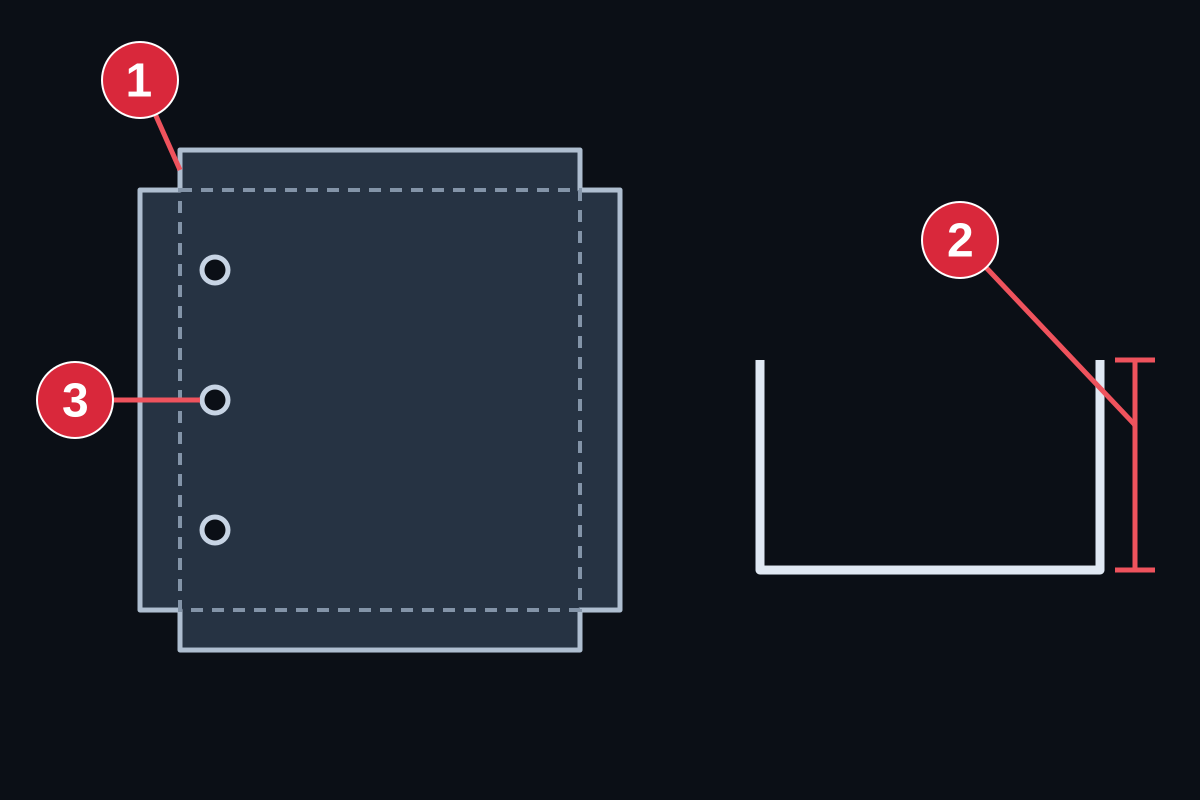
Ревизионная дверка и смотровая панель
①Угловой вырез даёт соседним отбортовкам место для формообразования; ②отбортовка по периметру влияет на доступность оснастки и съём детали; ③отверстия под петли или крепёж нужно проверять по монтажной базе после формообразования. Вопрос о том, встанет ли дверка, решают вместе с монтажным проёмом.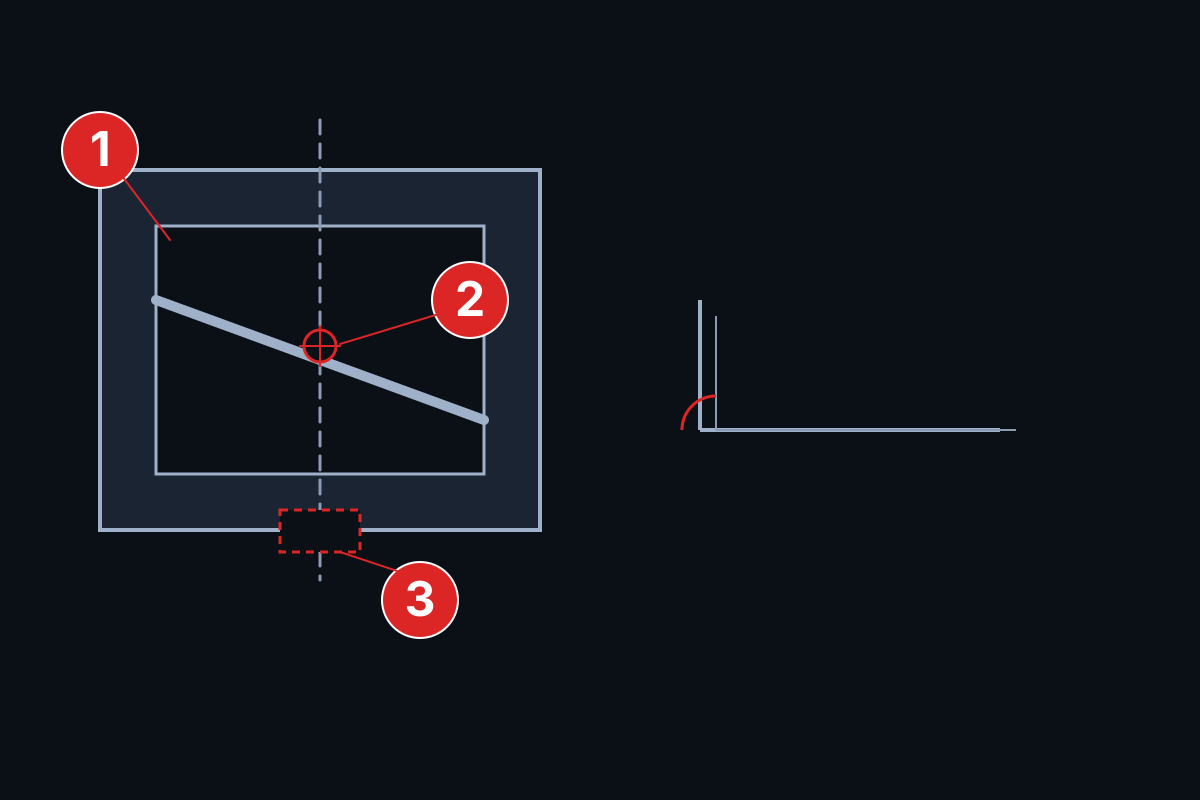
Рамка клапана и узел сопряжения с лопаткой
①Линии гиба планок образуют сечение; ②ось лопатки задаёт базу сопряжения; ③вырезы дают место для соединений или подвижных деталей. Сначала разделите планки, лопатки и соединительные элементы и определите для каждого маршрут формообразования и сборки.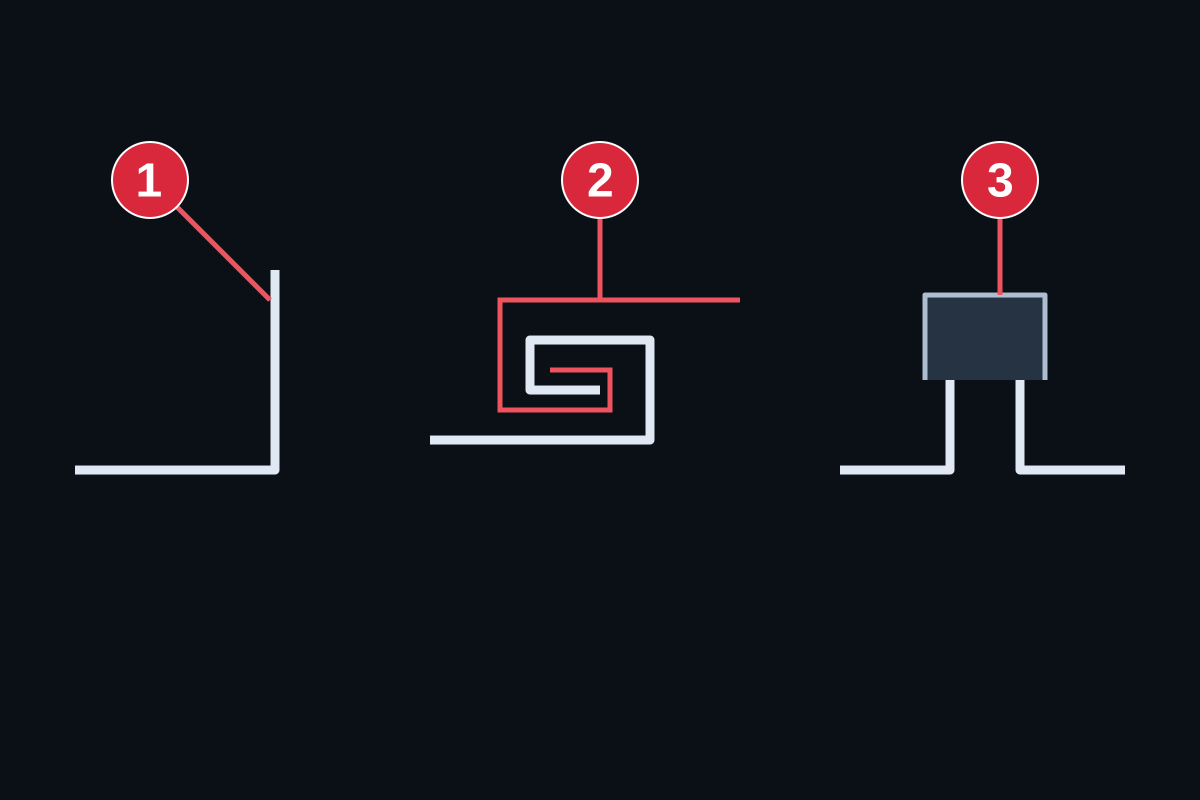
Соединительные отбортовки воздуховодов
①Обычная угловая отбортовка, ②замковый шов и ③отдельная деталь соединения решают разные задачи. Сначала посмотрите на сечение соединения, затем разделите гибку, формообразование кромки шва и операции закрытия; не выбирайте оснастку только по названию «фланец».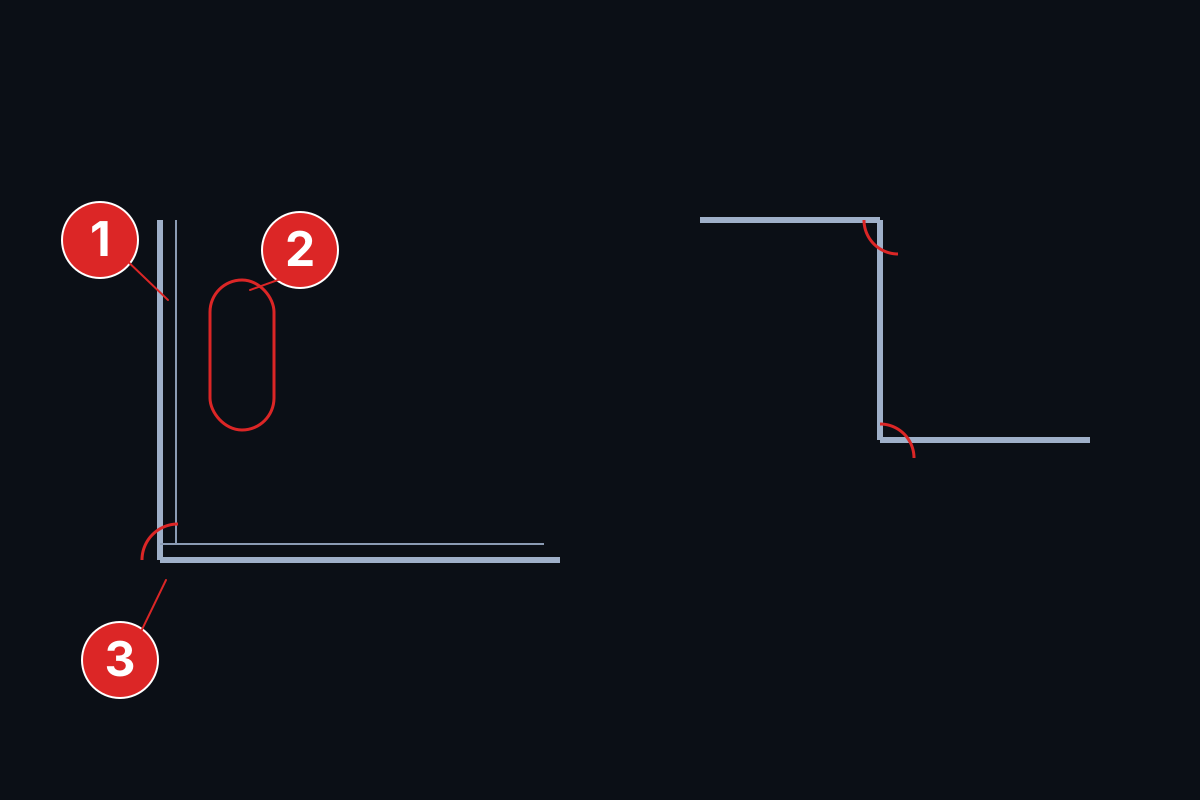
Подвесы и крепёжные кронштейны
①Монтажная плоскость и ②установочный паз вместе определяют положение при сборке; ③гиб на углу соединяет две полки. Проверяйте пазы и монтажную плоскость по базе после формообразования; несущая способность зависит также от материала, соединений и расчёта конструкции.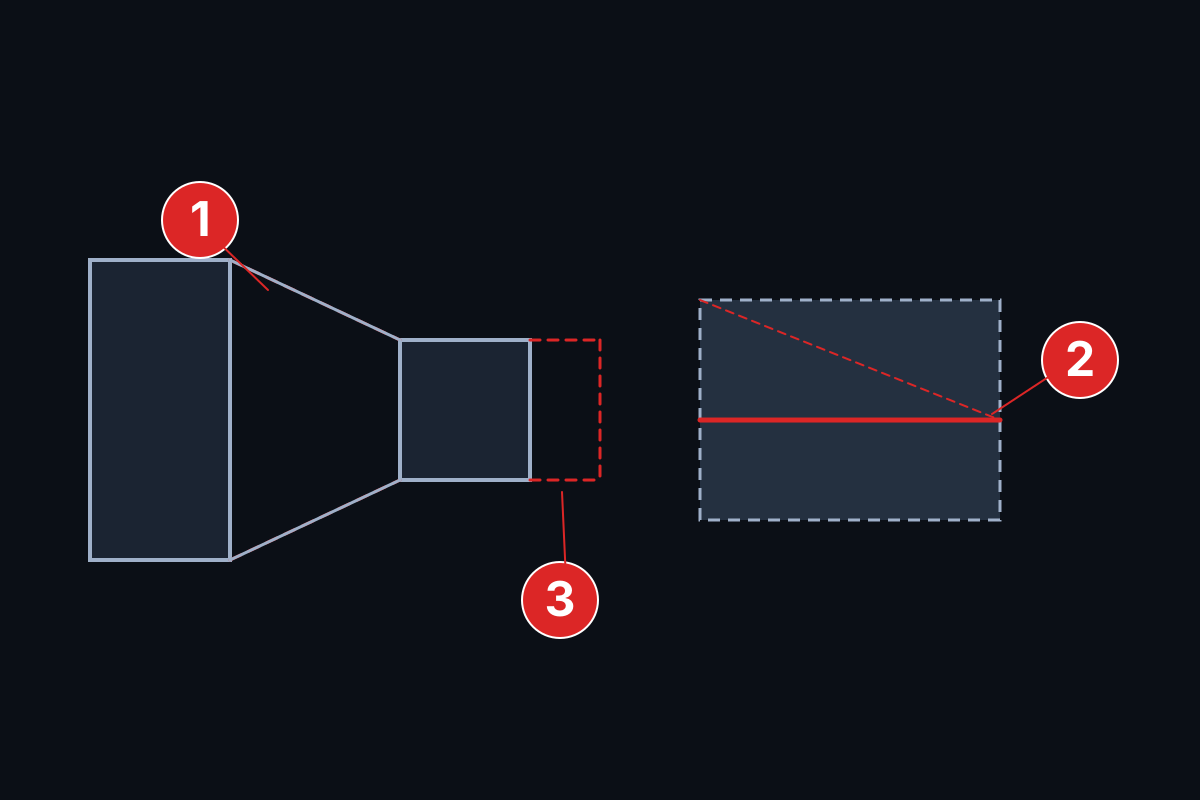
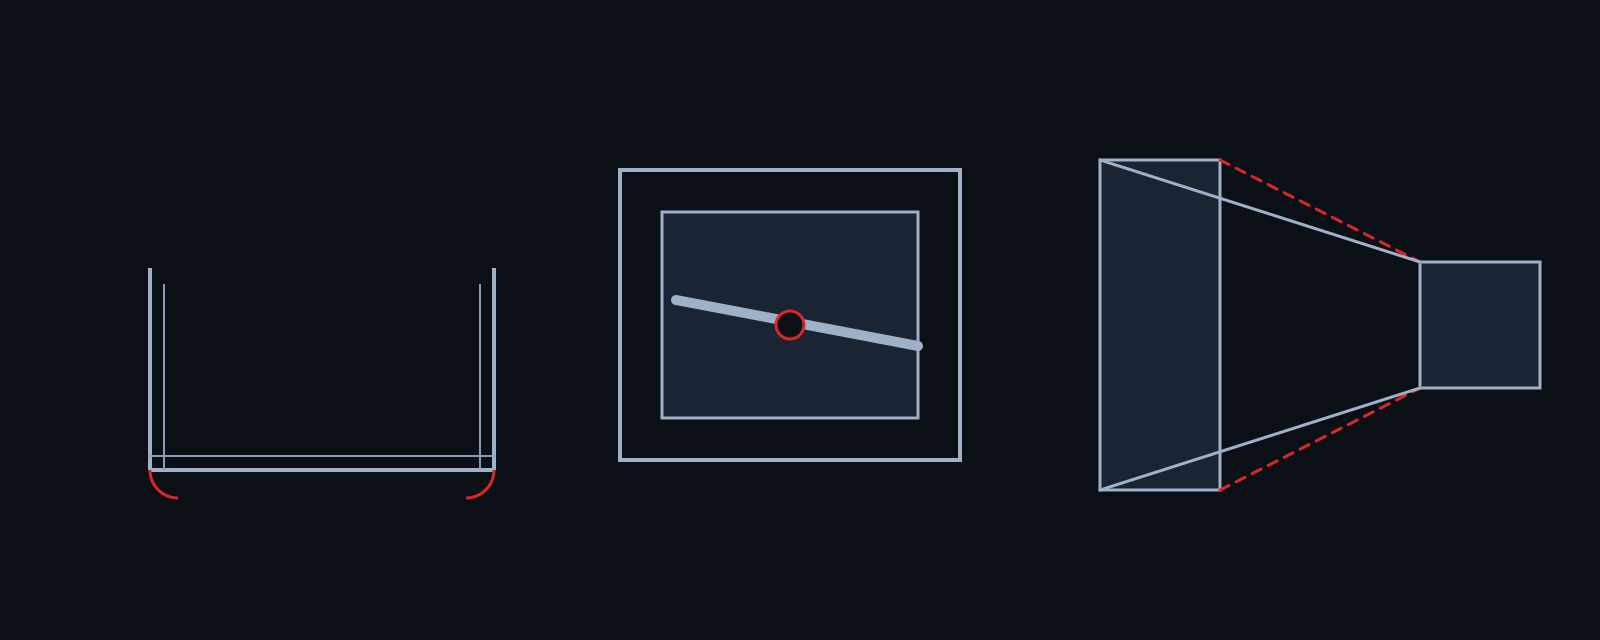
Переход воздуховода
①Наклонные линии гиба образуют переменное сечение; ②замыкающий шов влияет на порядок обработки; ③после последнего гиба должен остаться путь для съёма детали. Сначала разберите каждую грань и каждый шов и определите, какие участки гнутся по прямой, а какие требуют других методов формообразования.
Пройдём весь процесс на примере одной ревизионной дверки
В этом учебном примере используется дверка в виде неглубокого лотка с одной отбортовкой по четырём сторонам и заранее вырезанными угловыми вырезами, без второй отбортовки. На рисунках показано, как меняется форма изделия; фактический порядок отбортовки нужно определять с учётом пуансона, зажима, опор и пространства для съёма детали.
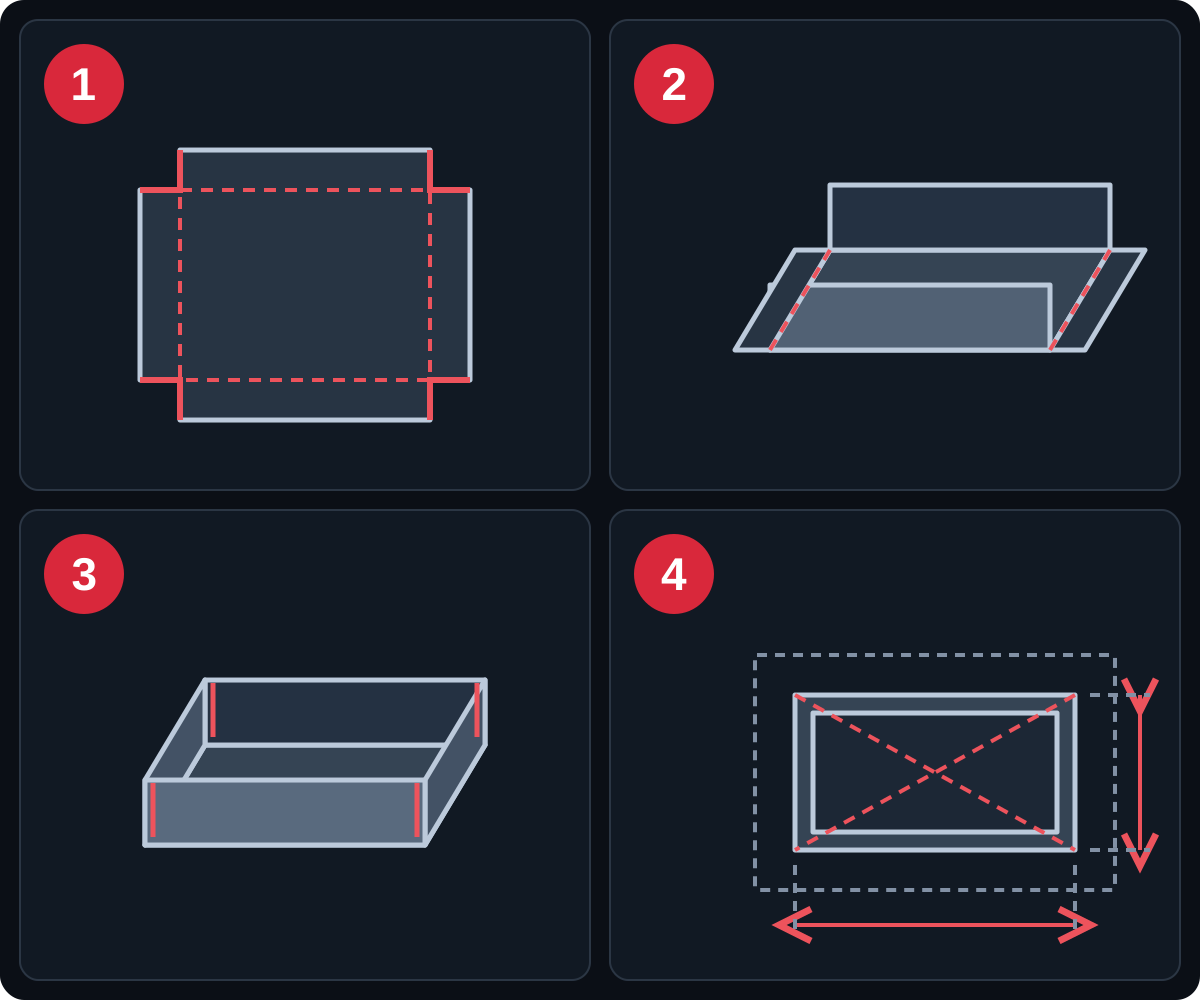
- 1 · Сначала подготовьте заготовку. Обозначьте лицевую поверхность, линии гиба и базы монтажных отверстий и оставьте угловые вырезы по чертежу. Длина развёртки отбортовки зависит от радиуса гиба; нельзя просто складывать размеры готовых сторон.
- 2 · Сформируйте две противоположные стороны. В примере сначала показано состояние после гиба двух длинных сторон. Перед каждой операцией обеспечьте листу устойчивую опору и определите место контакта заднего упора; измерьте угол и длину полки после снятия нагрузки и затем решите, нужна ли настройка.
- 3 · Завершите две другие стороны. Уже сформированные боковые стороны окажутся рядом с оснасткой; сначала проверьте их взаимное расположение с пуансоном, зонами зажима и станиной. При столкновениях скорректируйте оснастку или порядок; движение формообразования и траекторию съёма детали нужно проверять вместе.
- 4 · Вернитесь к проверке узлов сборки. Сверьте форму готового изделия, диагонали и положение монтажных отверстий с тем же выпуском чертежа, затем проверьте пригонку дверки к проёму, петлям и уплотнительному узлу. Монтажный проём на рисунке — это ориентир для проверки, а не согласованный зазор.
Три трудности обработки, которые стоит решить заранее
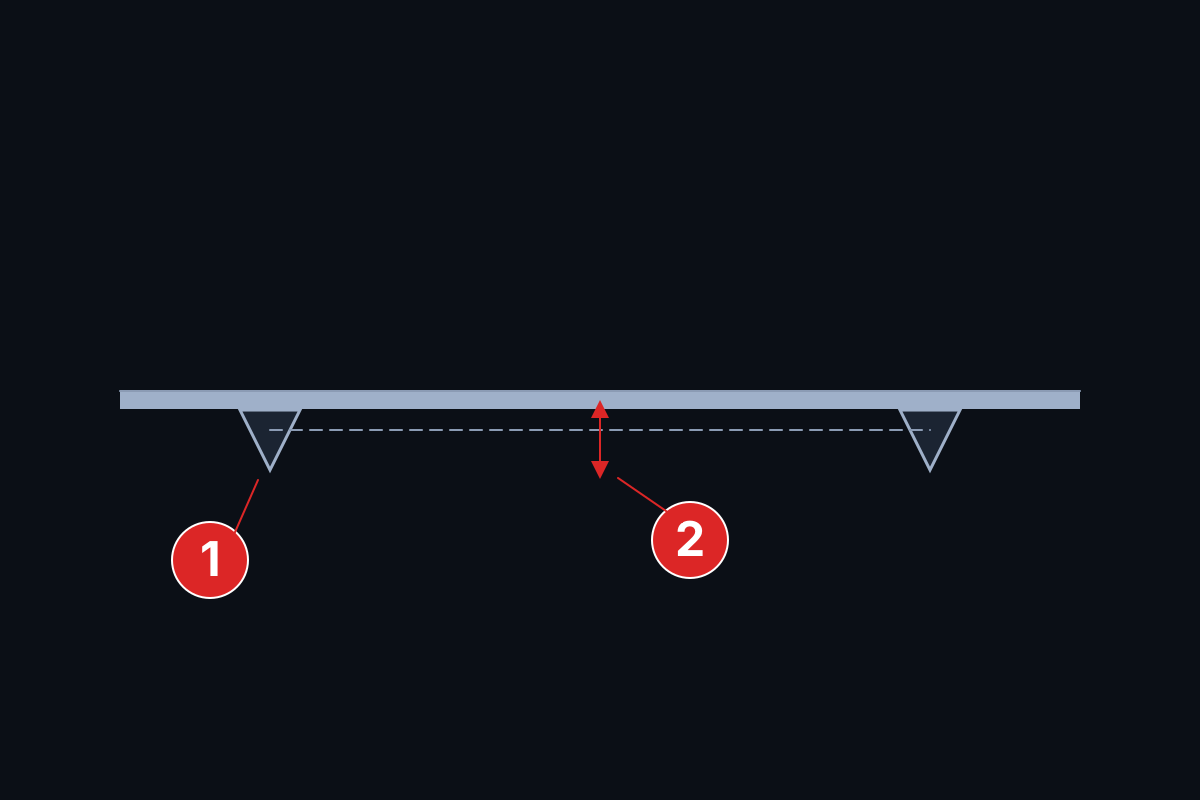
Длинный тонкий лист: сначала решите опору и базирование
①Точки опоры помогают управлять положением листа; ②средняя точка измерения служит для сравнения результата формообразования по линии гиба. По краям угол может быть подходящим, а в середине всё равно отличаться. Записывайте материал, оснастку и места измерений, а затем разделяйте влияние опор, настроек и колебаний материала.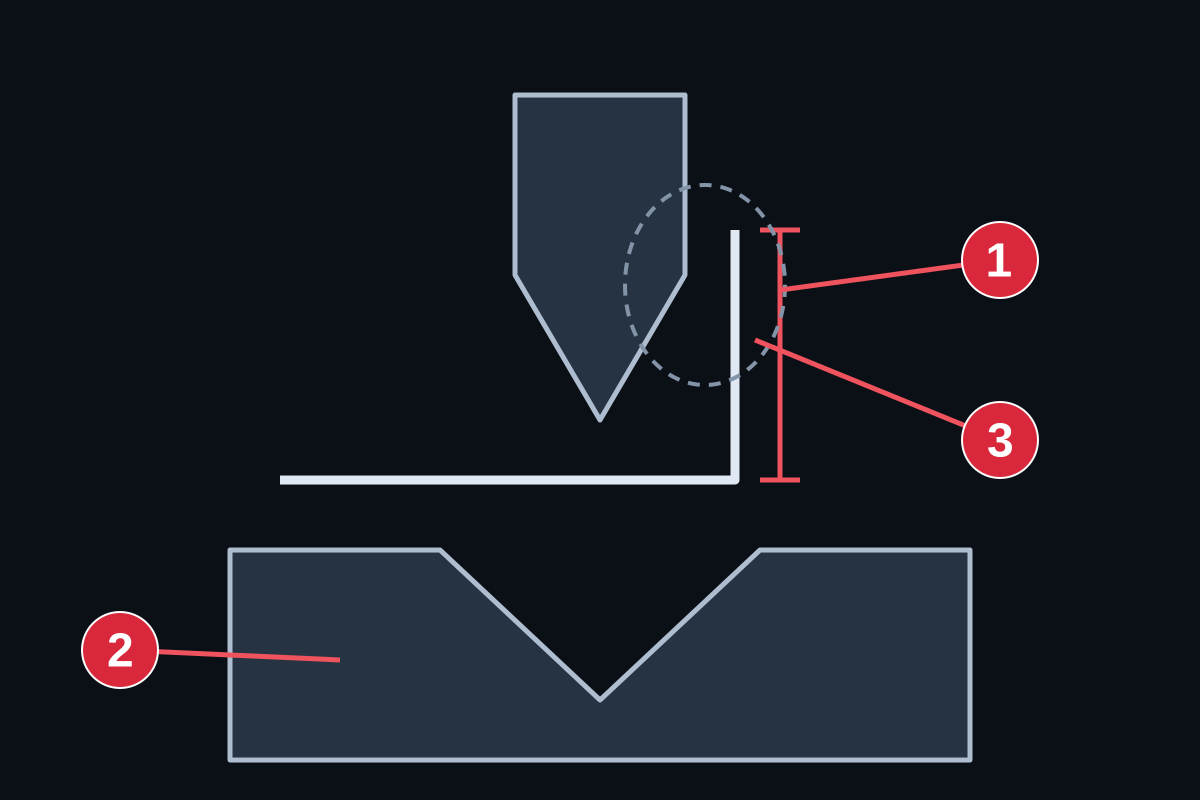
Короткая отбортовка: смотрите на опору и столкновения вместе
①Высоту отбортовки нужно проверять с учётом ②фактического профиля пуансона и матрицы. ③Отметьте места, где уже сформированная сторона может коснуться оснастки. Устойчиво ли короткая сторона лежит на матрице и касается ли отбортовка оснастки — это два разных вопроса, их нужно проверять отдельно.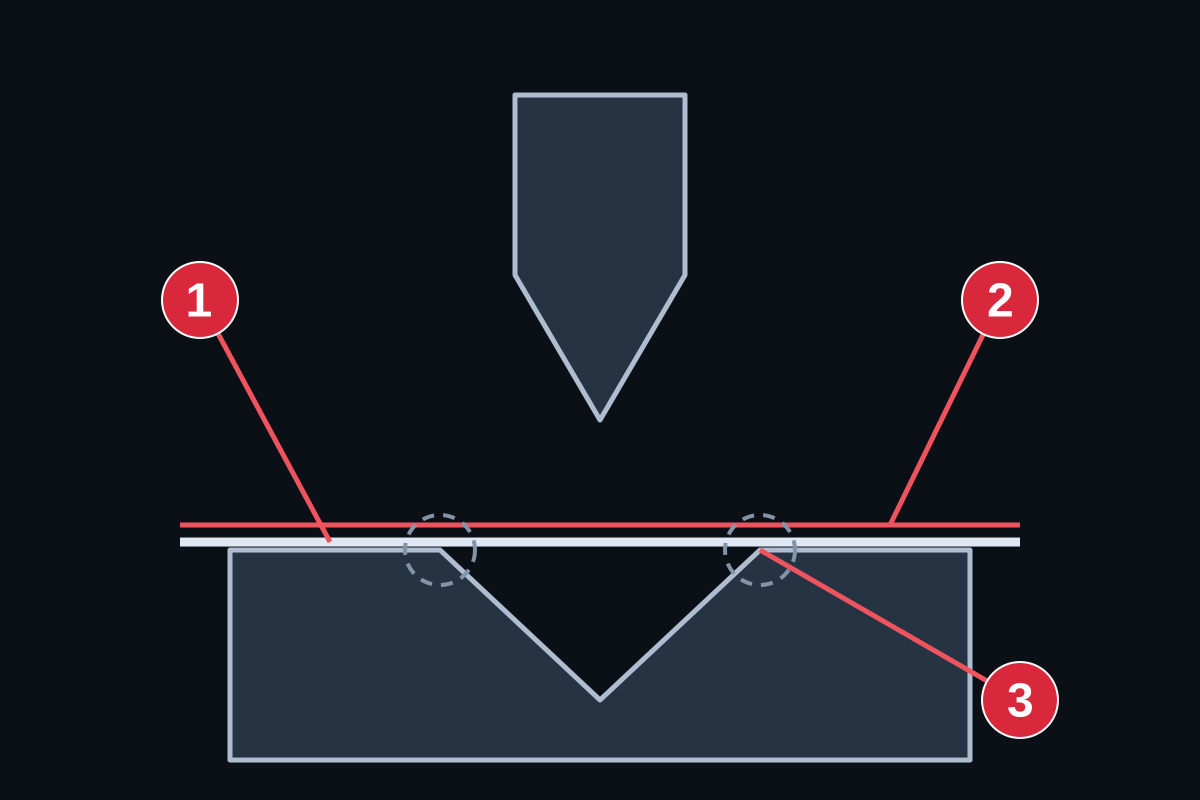
Лицевая поверхность: учитывайте контакт и перемещение вместе
①Сначала отметьте видимые поверхности, которые нужно защитить; ②возможность применения защитной плёнки следует подтвердить с учётом материала и процесса формообразования; ③контакт на плече матрицы тоже нужно проверять. Сравнивайте поверхность после формообразования и перемещения на представительном материале, а при появлении царапин ищите место контакта.
Другой материал — другие настройки и проверки
Толщина листа для воздуховодов записывается вместе с фактической толщиной: номинальный калибр не является характеристикой формовки. Оцинкованная сталь требует внимания к контакту и повреждению покрытия, нержавеющая сталь — различения лицевой поверхности и состояния поверхности, алюминий — уточнения марки и состояния поставки. Проверяйте угол после снятия нагрузки на представительном материале. Компенсация пружинения служит для корректировки угла формообразования; K-фактор используется для оценки длины развёртки, и они не заменяют друг друга.
Верните гибку в полный производственный маршрут
От раскроя до сборки сначала распределите задачи по фактическому сечению. Панели установки и швы воздуховодов не обязаны идти одним и тем же маршрутом.
Панели, дверки и кронштейны
Раскрой и подготовка отверстий и пазов → обычная угловая гибка → соединение по проекту → обработка поверхности и проверка сборки. Если материал уже с покрытием, защита поверхности сопровождает раскрой, формообразование и перемещение.
Детали воздуховодов со швом
Раскрой → формообразование кромки шва и гибка корпуса → закрытие шва → герметизация и проверка по требованиям. Порядок определяется сечением и доступом оборудования; обычный листогибочный пресс сам по себе не охватывает формообразование замка, закрытие и герметизацию.
Для прямолинейного раскроя листа перед гибкой сравните Гильотинные ножницы с чертежом, материалом и требованиями к качеству реза.
Пусть условия изделия определяют маршрут оборудования
Сначала сравните способы формообразования, затем переходите к параметрам машины. Длина гибки и требуемое усилие — только отправная точка; оснастка, зажим, поворот, опоры и пространство для съёма детали тоже определяют, можно ли выполнить изделие.
Для листового металла под детали ОВИК оборудование для воздуховодов выбирают от изделия, а не от названия отрасли: листогиб для воздуховодов обрабатывает фланцы, стойки рам и кронштейны; панелегиб для корпусов подходит для повторяющихся плоских панелей; гильотинные ножницы для заготовок готовят прямые кромки; вальцы для переходов формуют криволинейные участки. Каждый маршрут всё равно требует проверок оснастки, опор и съёма детали ниже.
| Задача обработки | Что сравнить сначала | Условия, определяющие выбор |
|---|---|---|
| Кронштейны, планки и детали с отбортовкой разных сечений | Маршрут листогибочного пресса | Рабочая длина, усилие и ограничения оснастки, опора коротких сторон, базирование и вырезы |
| Панели и дверки установок при повторяющемся производстве | Листогибочный пресс и панелегиб | Размеры изделия, высота отбортовки, пространство для зажима и поворота, способ переналадки |
| Перемещение и гибка при стабильных повторяющихся задачах | Дополнительно сравните роботизированные ячейки | Можно ли связать поверхность захвата, переворот, переустановку, загрузку-выгрузку и переналадку |
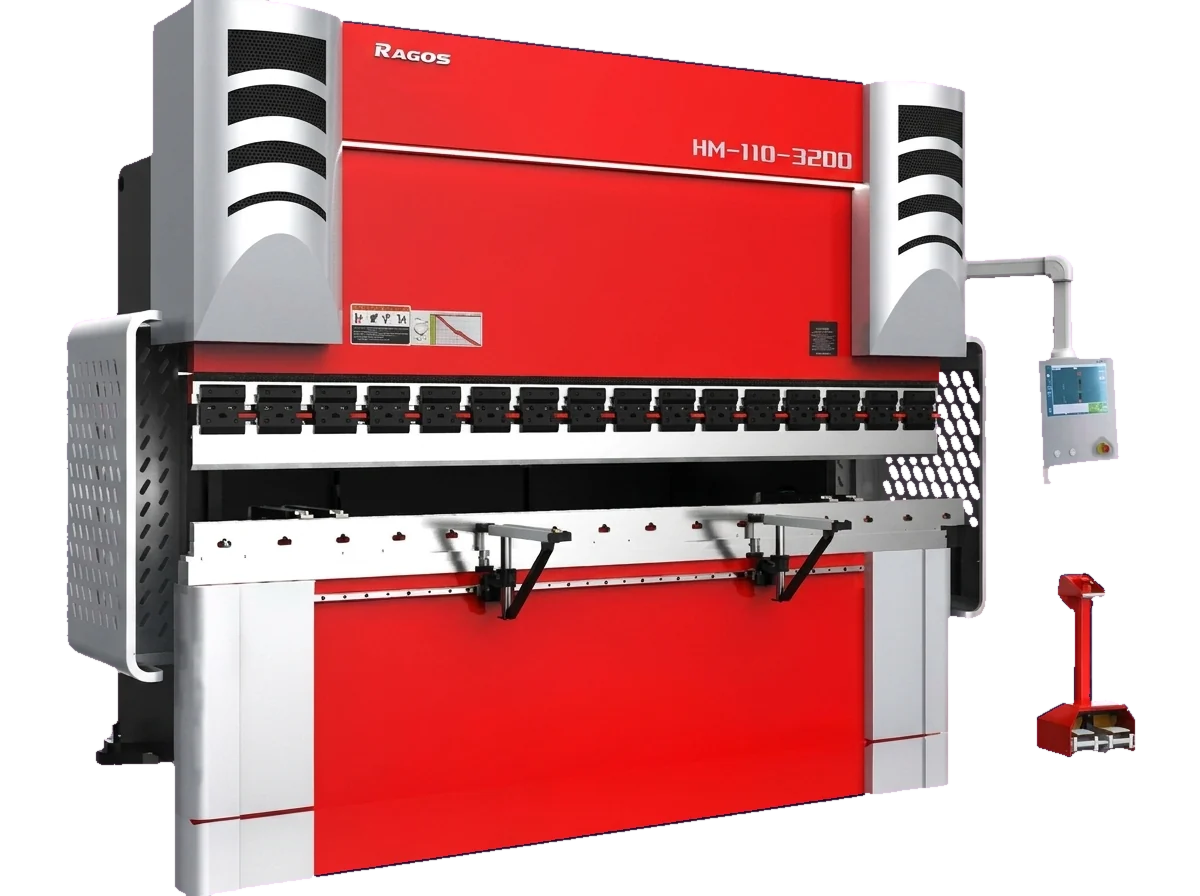
Серия листогибочных прессов
Сравните разные сечения и задачи оснастки, затем посмотрите конструкцию и параметры серий. Выбор модели нужно делать с учётом порядка обработки изделия целиком.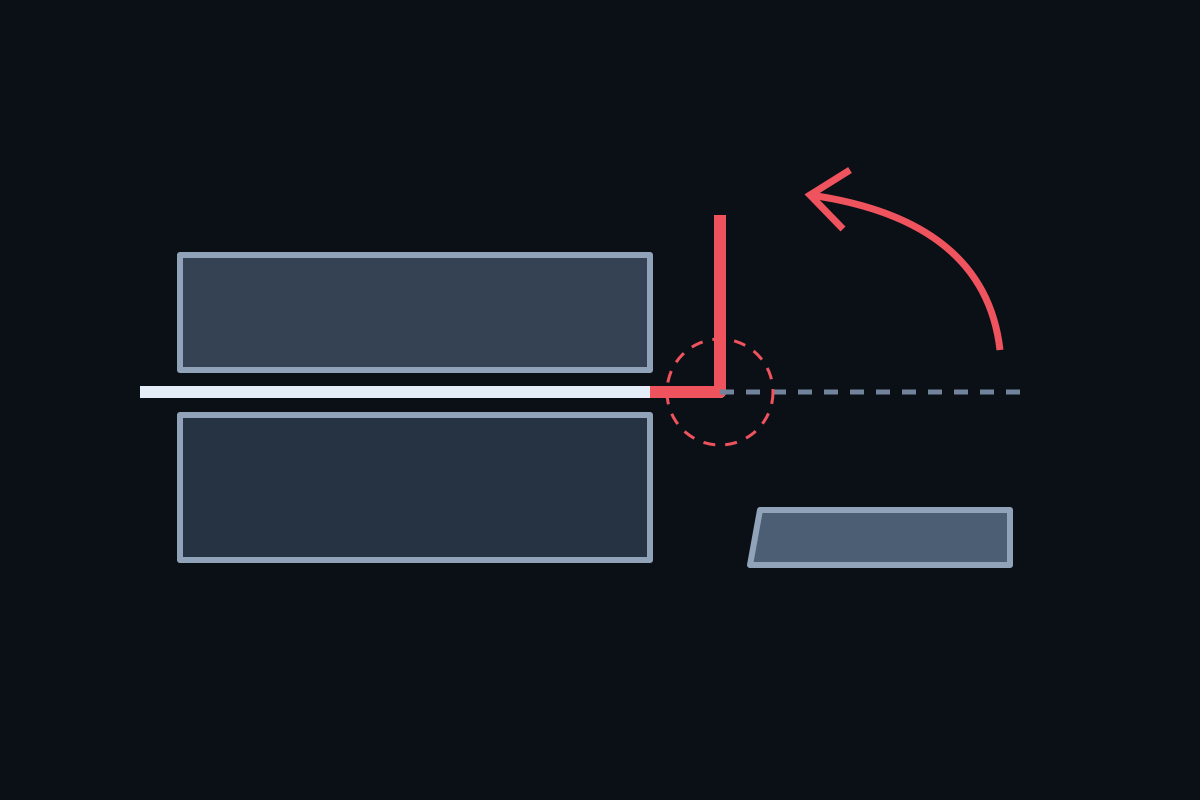
Панелегиб AG/AGP
Панели и дверки можно сравнить по этому маршруту; обратите внимание прежде всего на условия зажима, размеры изделия и требования к отбортовке, затем переходите к параметрам модели.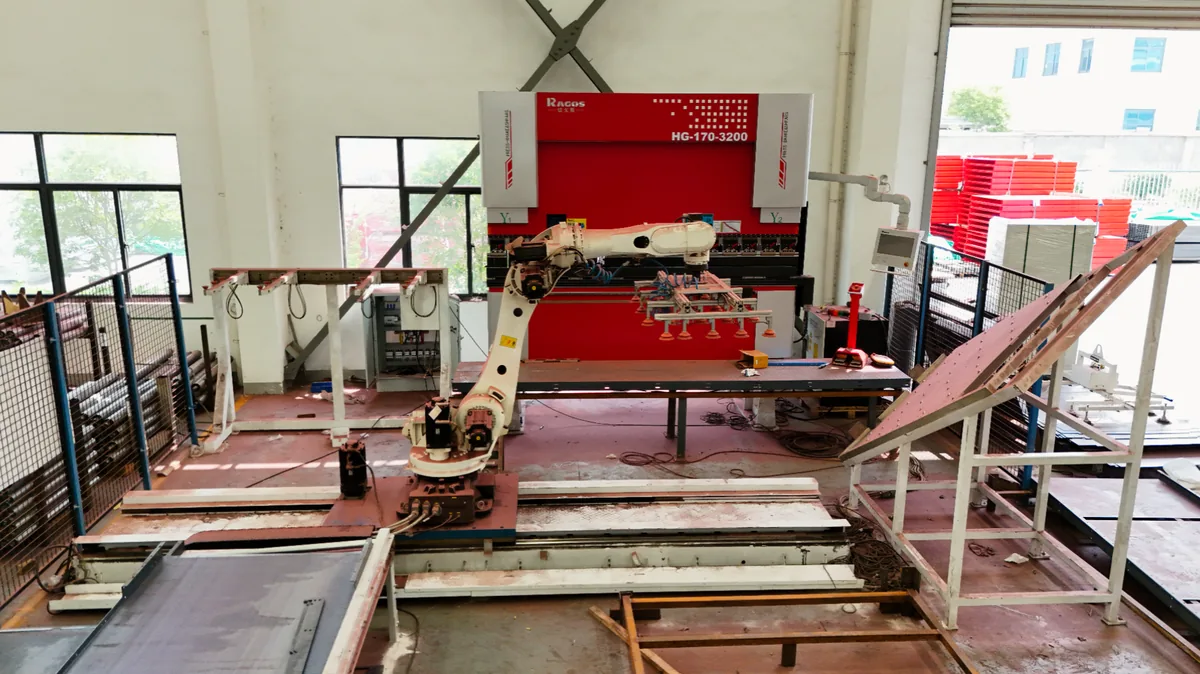
Роботизированная ячейка гибки
Если изделие требует повторяющихся операций перемещения, дополнительно проверьте захват, переворот и переустановку; объём автоматизации определяется фактическим изделием и проверкой такта.
Если нужно подробнее узнать о конструкции с неподвижной верхней балкой и подъёмным столом, смотрите Листогибочный пресс MG с подъёмным столом (нижнее действие)
Проверка первой детали должна возвращаться к реальному месту монтажа
Сохраняйте выпуск чертежа, материал и данные об оснастке, чтобы результаты измерений относились к одной и той же детали и одной настройке. Следующие три группы проверок могут сопровождать утверждение первой детали:
- Размеры после формообразования: задайте базу размеров и измеряйте длину полки, угол и форму после снятия нагрузки; длинные линии гиба сравнивайте в согласованных точках, а не только на одном конце.
- Пригонка при сборке: у дверок проверяйте проём, диагонали, отверстия под петли и уплотнительный узел; у рамок клапанов — общую базу и пространство для подвижных деталей; соединительные отбортовки проверяйте вместе с ответной деталью.
- Поверхность и повторяемость: осматривайте видимые поверхности и покрытие в согласованных условиях наблюдения и сохраняйте одобренные образцы. Записывайте, была ли проверка до или после соединения или окраски, и сравнивайте последующие детали на том же этапе.
Вопросы и ответы
Какое оборудование гнёт воздуховоды?
Листогибочный пресс формует фланцы, стойки рам и кронштейны; панелегиб может подойти для повторяющихся плоских панелей, таких как ревизионные дверки и панели корпусов. Выбор зависит от размеров изделия, высоты отбортовки и последовательности перемещения, а не от названия отрасли.
Какая толщина листа используется для воздуховодов?
Толщина следует классу воздуховода, давлению и спецификации проекта, поэтому единая цифра не подходит для каждой работы. Записывайте заданную толщину и фактическую толщину, затем проверяйте усилие формовки и оснастку для выбранного материала.
Как изготовить воздуховод?
Маршрут начинается с раскроя, затем идут формовка фальца или фланца, гибка, закрытие и герметизация в зависимости от сечения. Листогибочный пресс выполняет гибку; фальцевание, закрытие и герметизация — отдельные операции, которые нужно рассматривать в маршруте.
Поставляете ли вы готовые линии воздуховодов?
Опубликованный ассортимент охватывает формовочные станки, такие как листогибочные прессы, панелегибы, гильотинные ножницы, вальцы и станки для V-образной фрезеровки, а не полную линию воздуховодов. Оборудование подачи, фальцевания, закрытия и герметизации остаётся отдельными позициями.
Связанные страницы
Оборудование и цены
Обратитесь в JS Ragos, чтобы узнать о моделях, комплектациях и ценах.
Запросить предложение