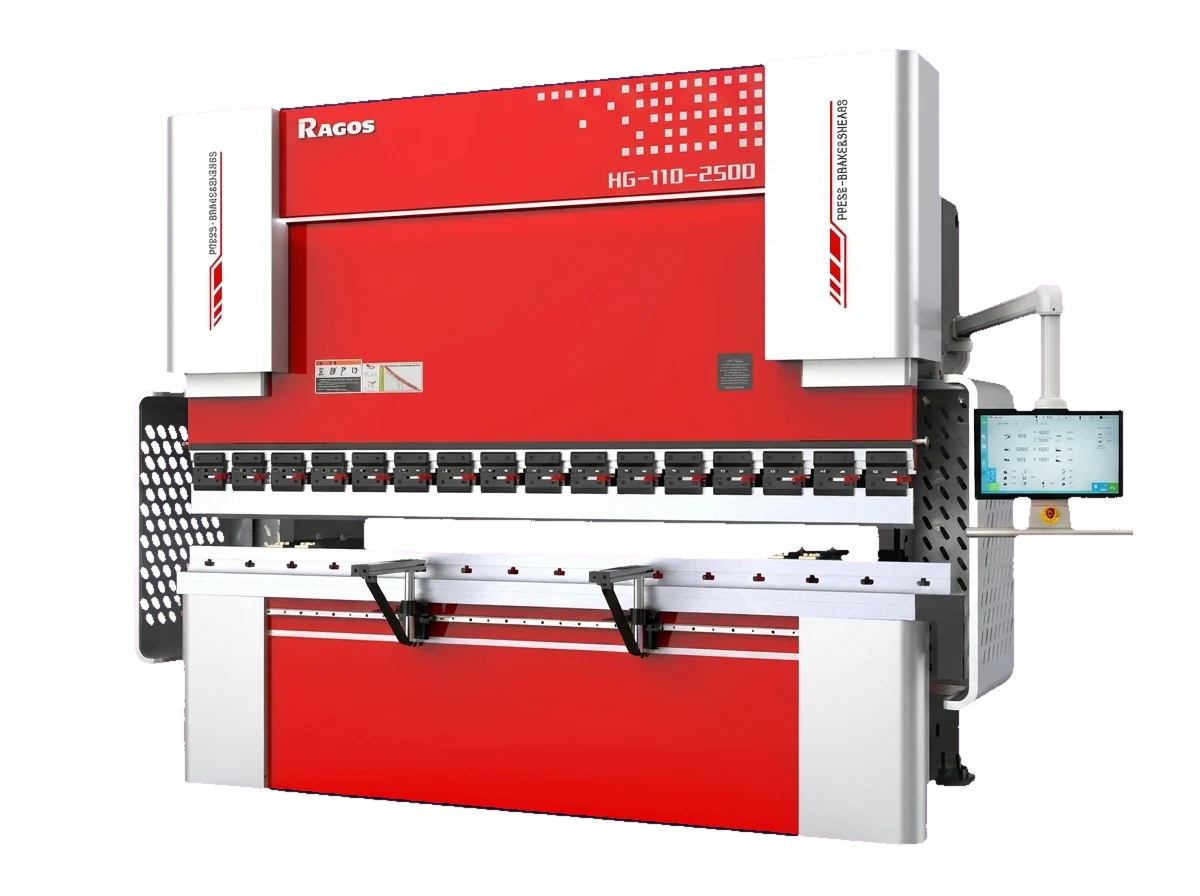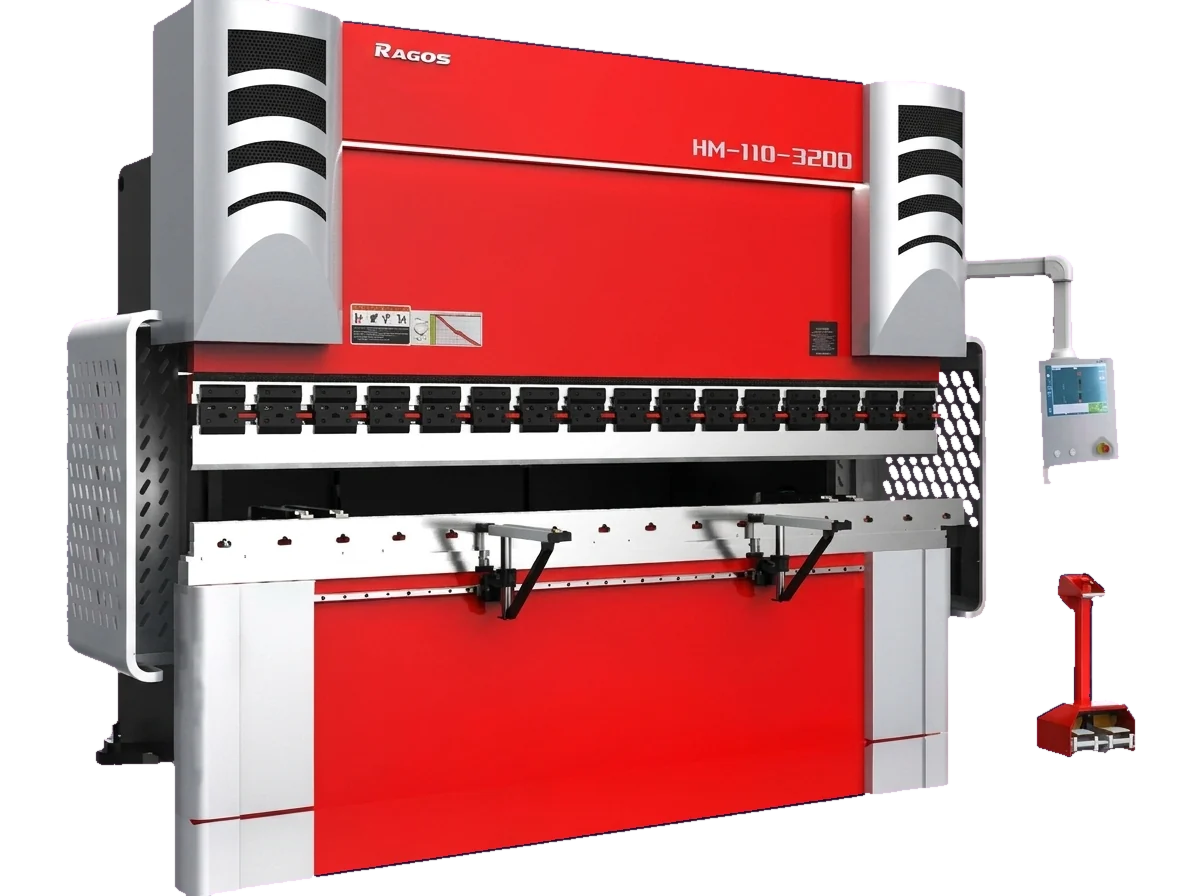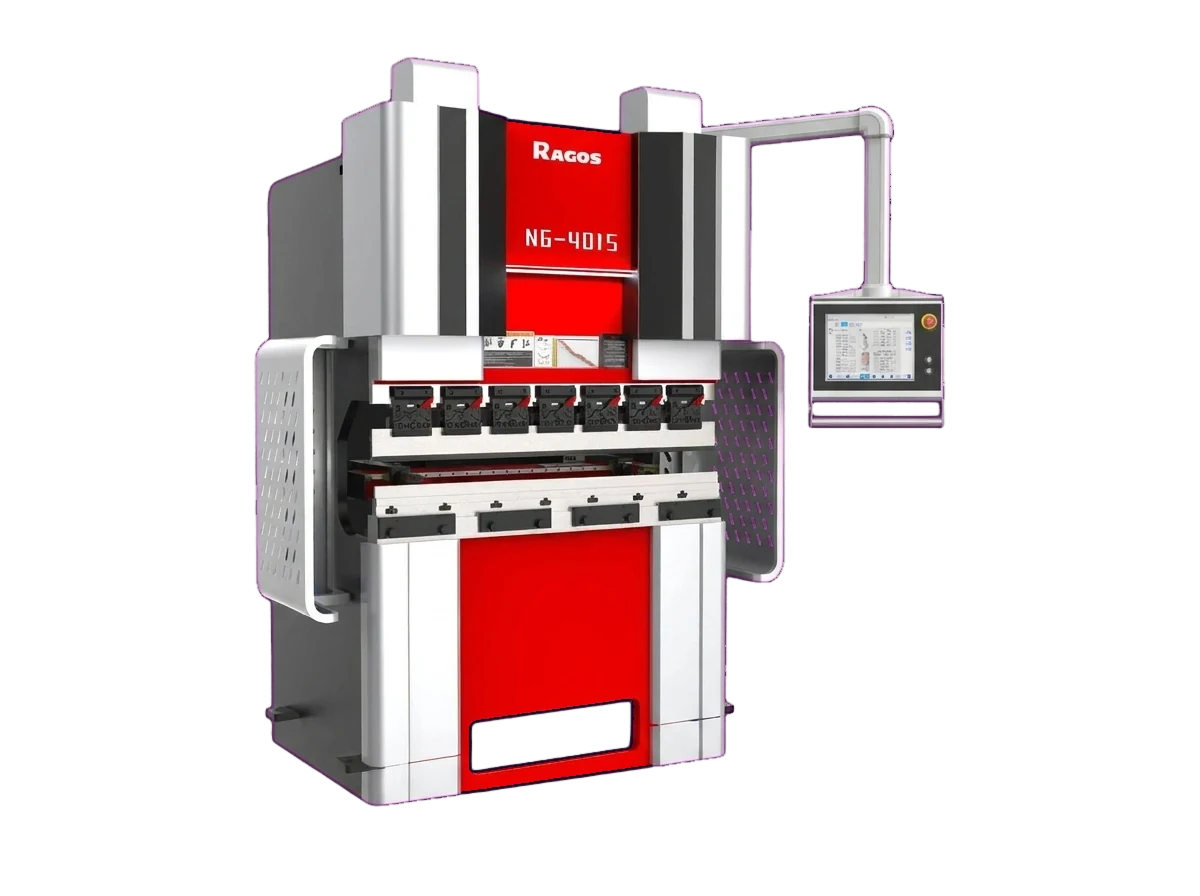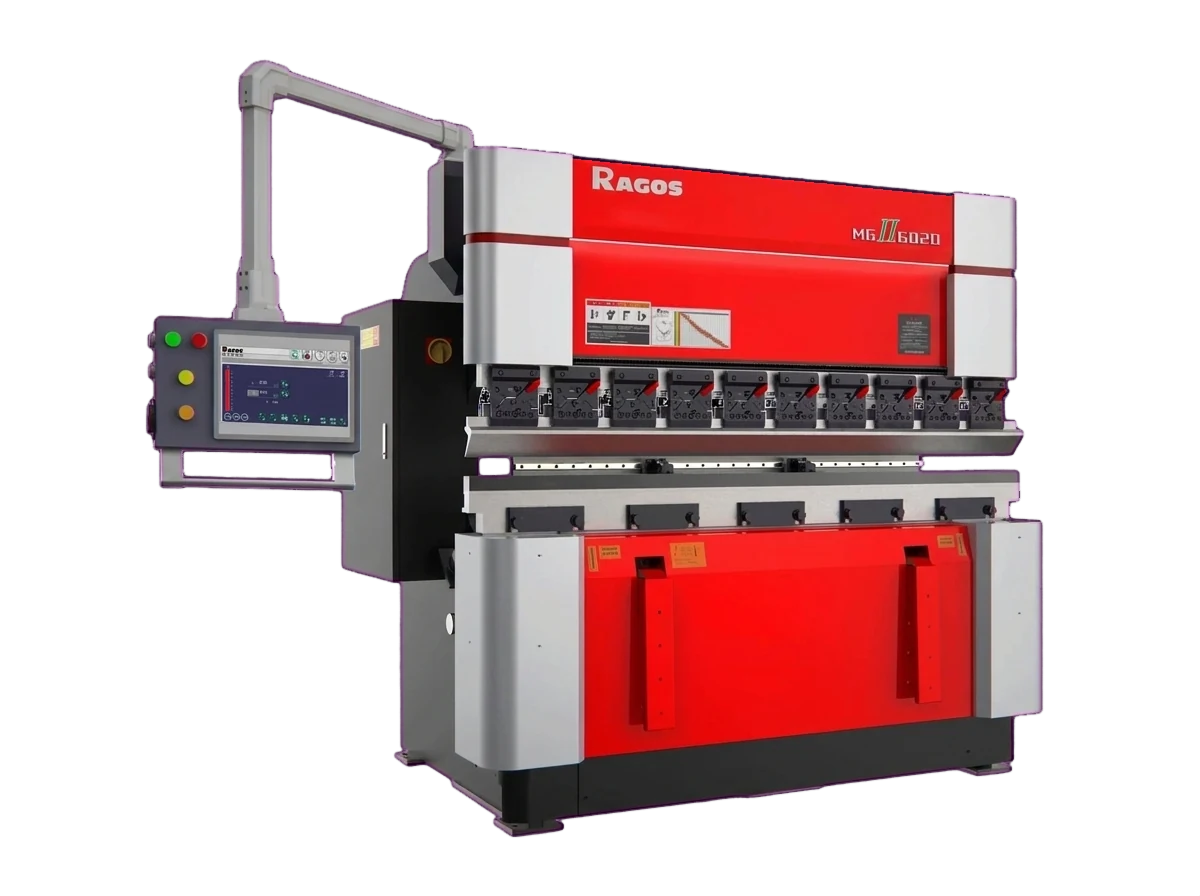
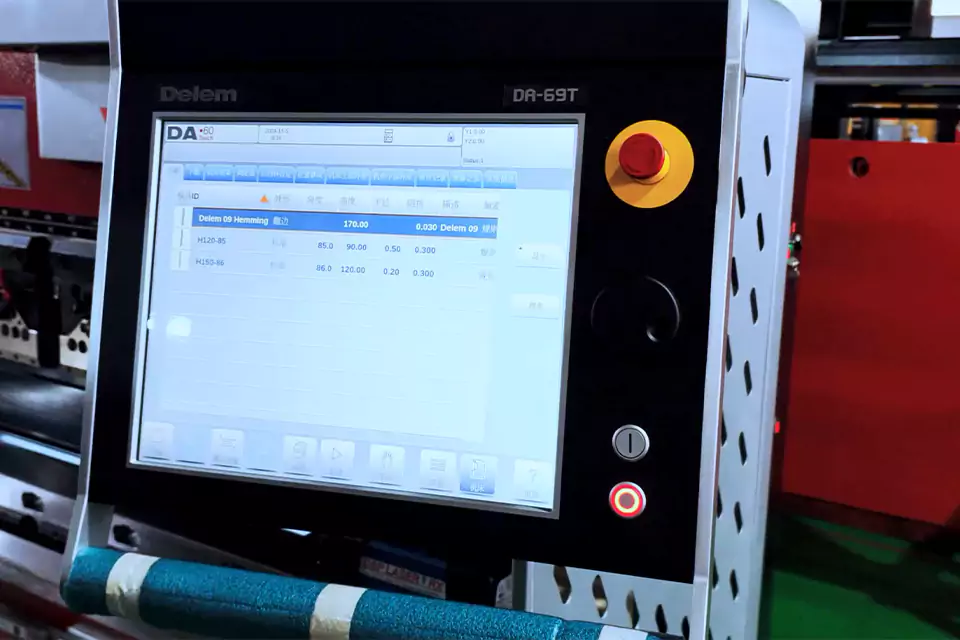
Delem DA-69T
Delem 触屏界面,用于折弯程序与作业设置。
下动式基础
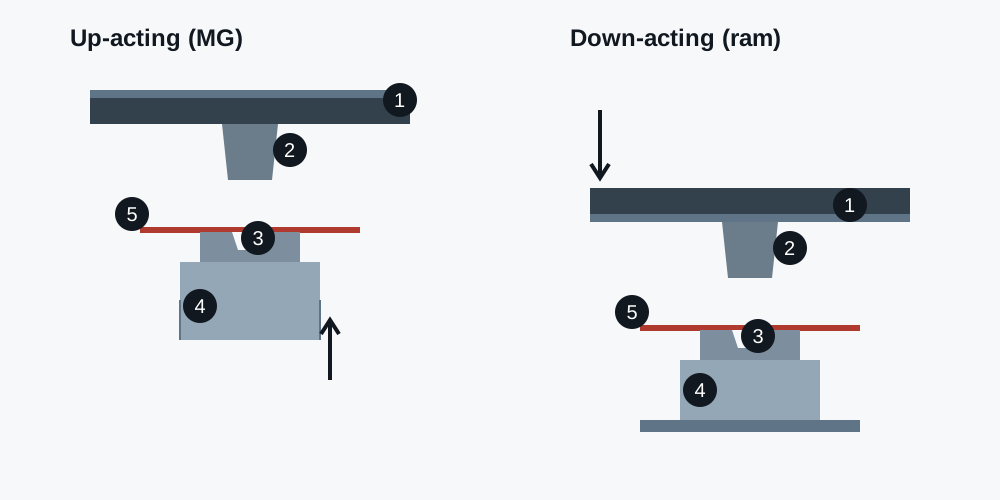
MG 通过把下模升向固定的上模来完成折弯。这一选择决定板料如何上料、如何支承、如何核对,而不只是横梁往哪个方向运动。
MG 系列的上梁固定,上模夹持其上。下工作台承载下模,沿行程上升。板料置于下模之上并随之向上移动,上模始终是上方的基准。
对采购方而言,这一结构的影响体现在三处:板料在哪里上料、工作台上升时工件如何支承、选定型号前需要核对哪些间隙。下文逐一说明。
这一术语描述的是运动方式,而非驱动或控制形式。下动式机床可以采用液压或混合驱动,上动式机床也可以采用电动驱动。运动方式、驱动形式与控制级别是三个独立问题,各自在报价中都有对应依据。
适合这一结构的零件平放上料、由下模上升成形:风管法兰与支架、机柜与箱体外壳板、电梯门或门框部件。决定因素是零件长度、回折边、行程中的支承和批量形式,而不是行业名称。
| 对比项 | 下动式(MG) | 上动式滑块 |
|---|---|---|
| 运动部件 | 承载下模的下工作台 | 承载上模的上梁(滑块) |
| 行程中固定的部件 | 承载上模的上梁 | 承载下模的下床身 |
| 行程中的板料 | 随下模上升 | 停在下床身高度 |
| 模具基准 | 上模高度固定,下模运动 | 下模高度固定,上模运动 |
| 行程中的支承 | 支承须跟随上升的工作台 | 支承停在下床身高度 |
| 首要核对尺寸 | 喉深、开口高度、行程、支承方案 | 滑块行程、开口、床身与支承 |
两种结构都能实现精确折弯。角度与重复精度取决于机架与工作台刚度、模具状态、挠度补偿或加凸、控制与调试;应把这些作为独立项目核对,而不是从运动方向推断。
控制系统
在图形化界面中管理折弯程序与作业设置。
Delem 触屏界面,用于折弯程序与作业设置。
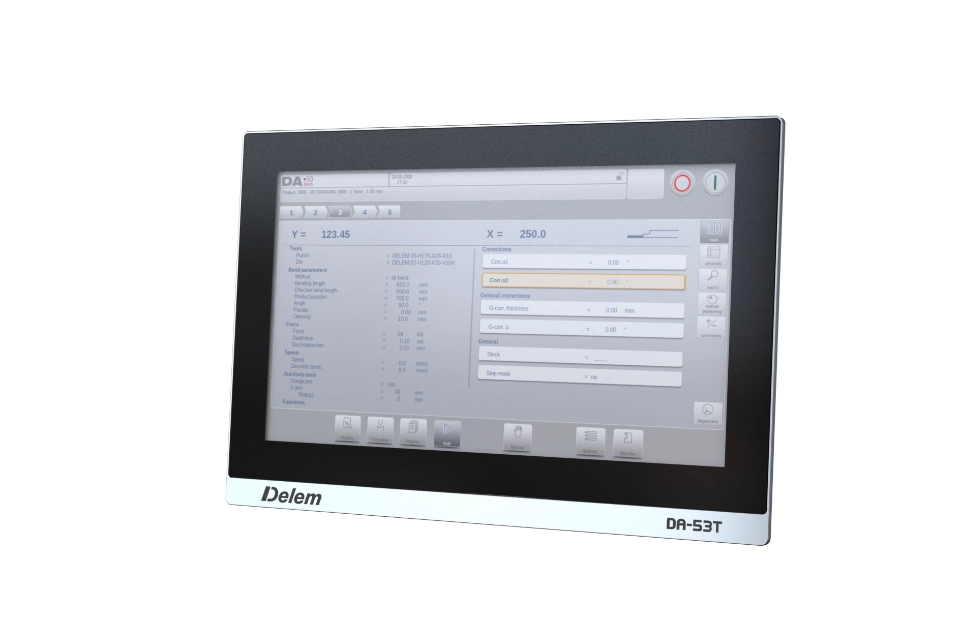
配备图形化折弯界面的 Delem 控制系统。
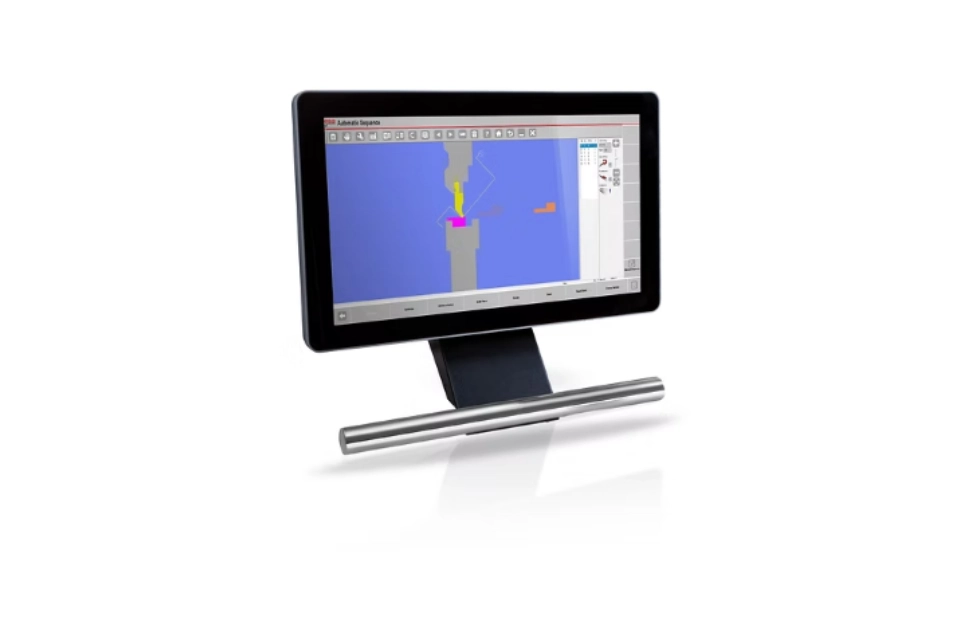
配备图形化折弯显示的 ESA 控制系统。
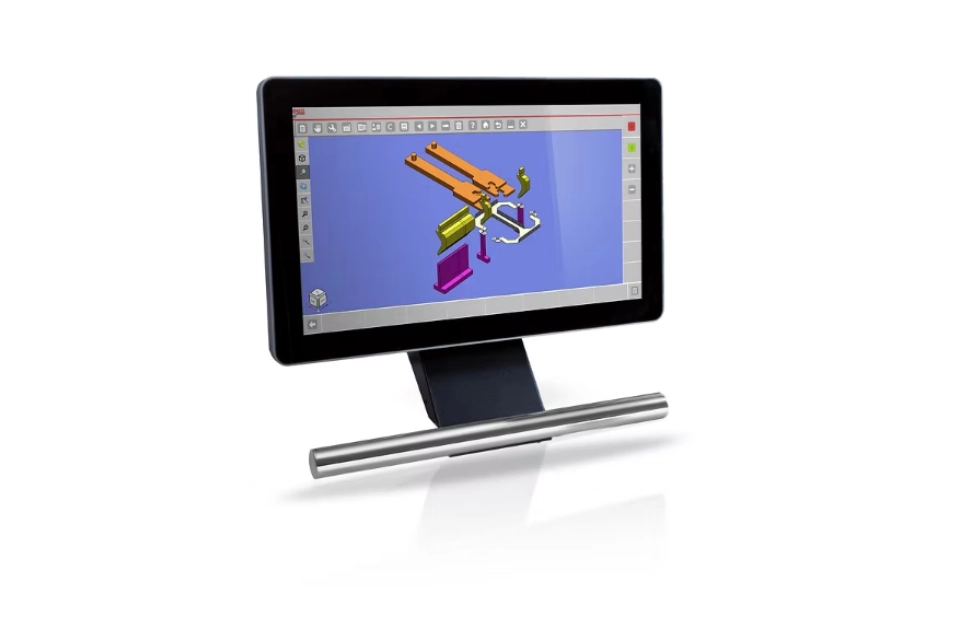
配备三维折弯显示的 ESA 控制系统。
板料定位
为连续折弯提供数控定位,清晰展示挡指、导轨与支承结构。
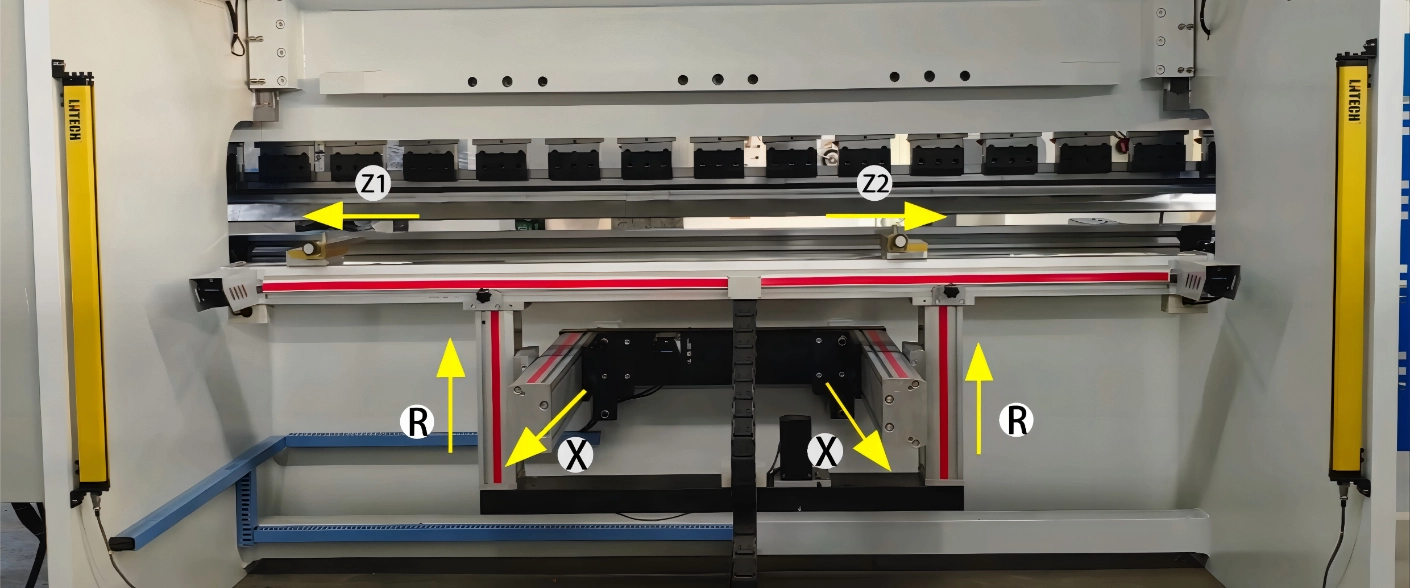
承担连续折弯中的板料定位,轴行程与支承方式随具体机型配置确定。
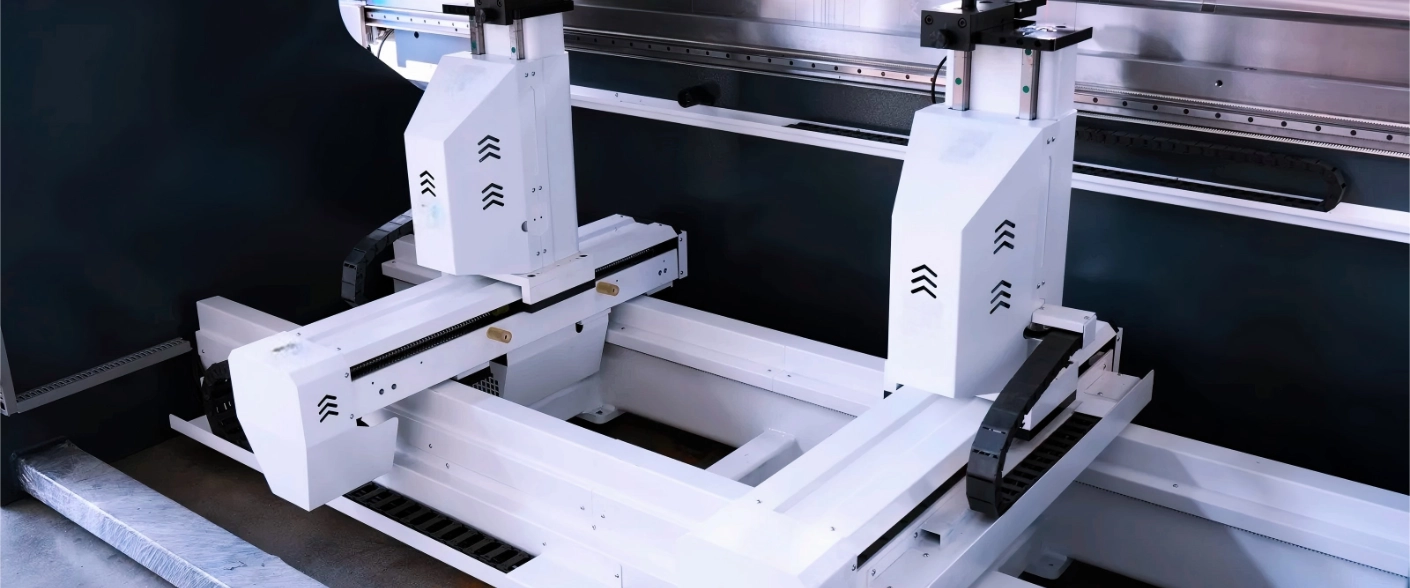
近距离展示用于板料定位的挡指、导轨与支承结构。
智能折弯
在机床之外准备折弯顺序、模具与干涉检查。
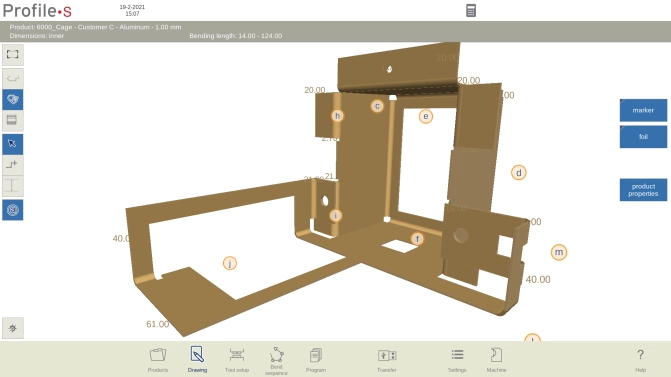
驱动配置
驱动方案根据机床架构、负载与工作循环选择。
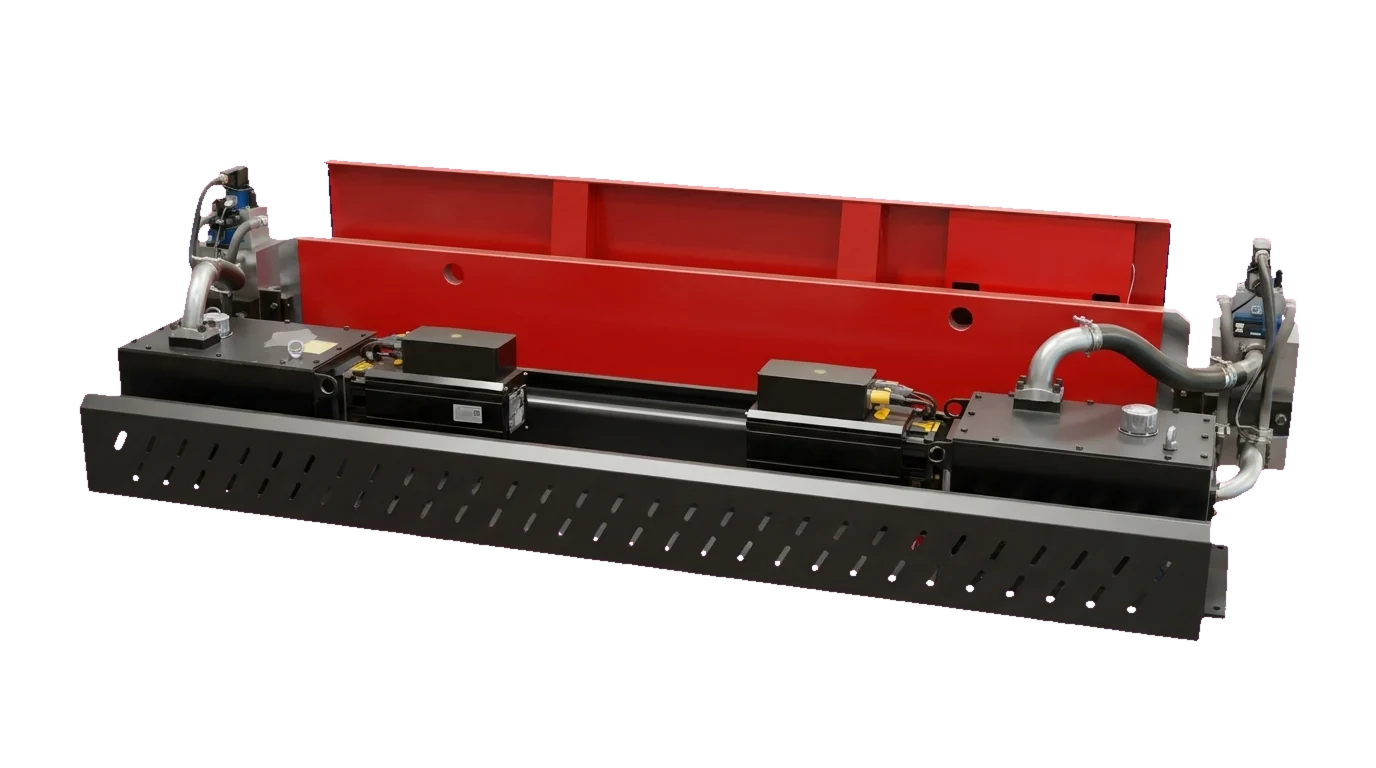
RAGOS 配置资料中的混合驱动方案。
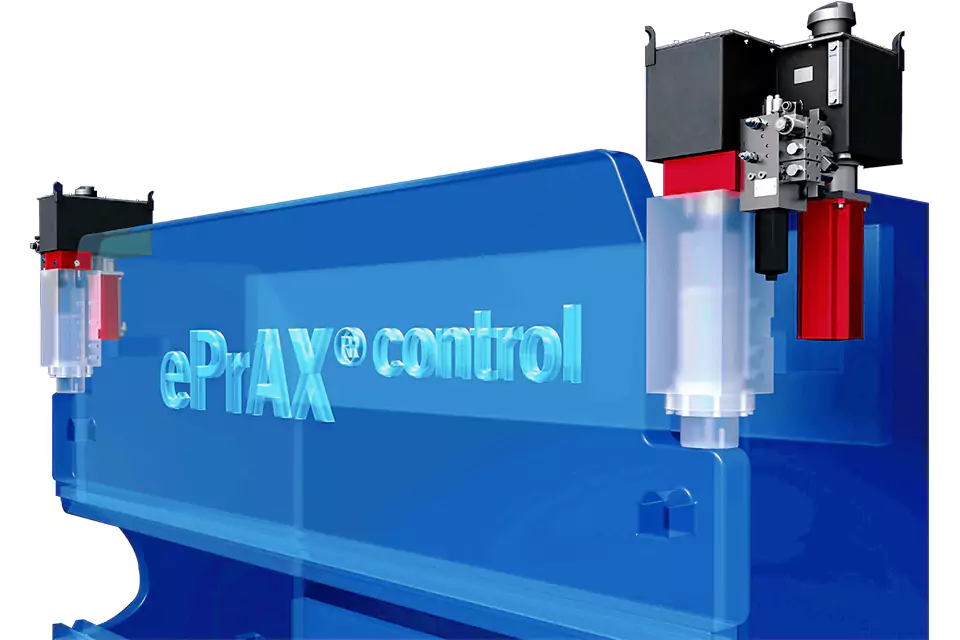
配置资料所示的 HAWE ePrAX 混合驱动方案。
模具夹持
夹具与夹头选项对应所选模具接口。
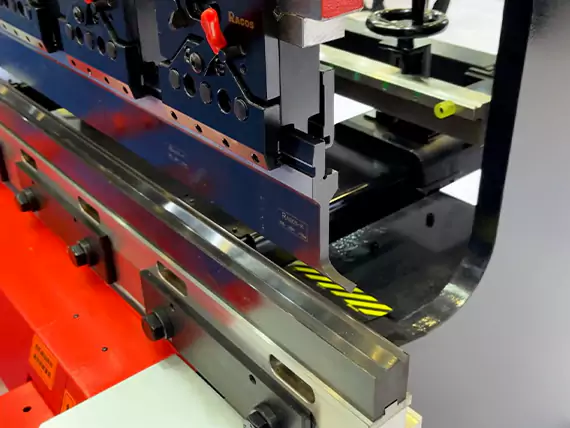
图示 MG 夹具通过手柄锁紧上模,无需另用紧固工具。
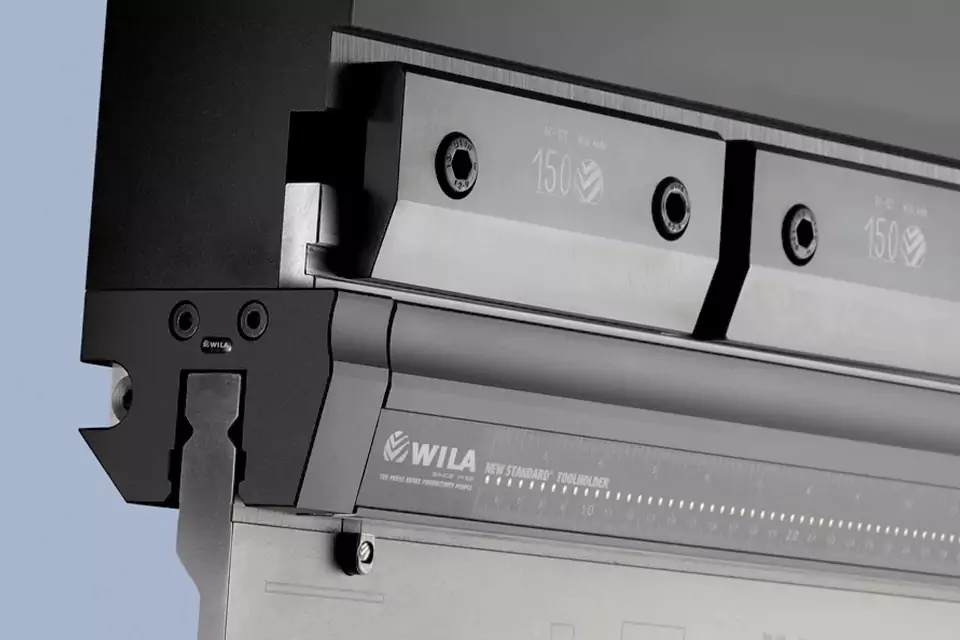
配置资料所示的 WILA 模具接口液压夹紧方案。
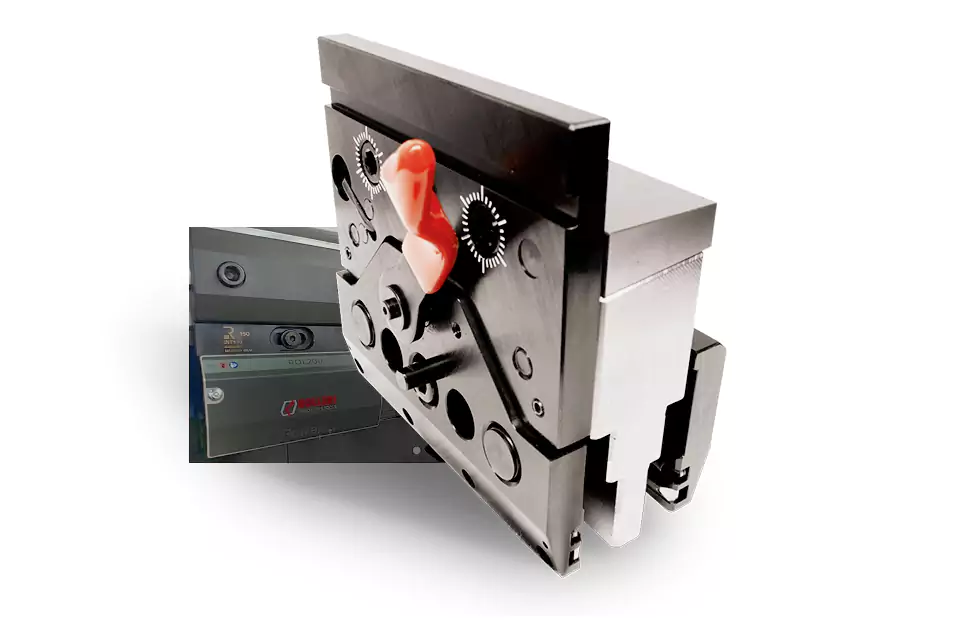
配置资料所示的 Amada SGRIP 夹头机械夹紧方案。
工件支承
随动托料装置在折弯过程中为板料提供配合支承,适用尺寸、载荷和同步方式按应用选择。
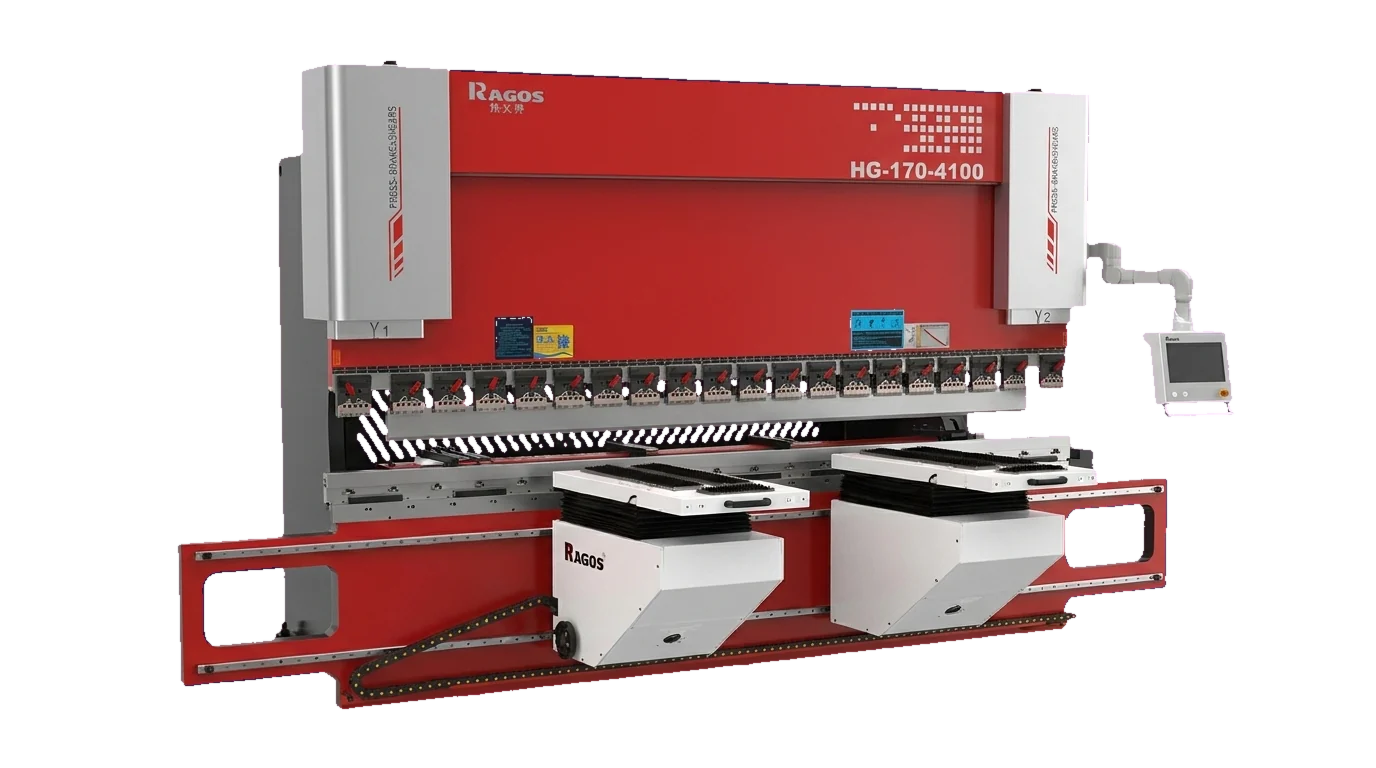
在折弯过程中支承工件。
配合折弯顺序随动。
机器人折弯
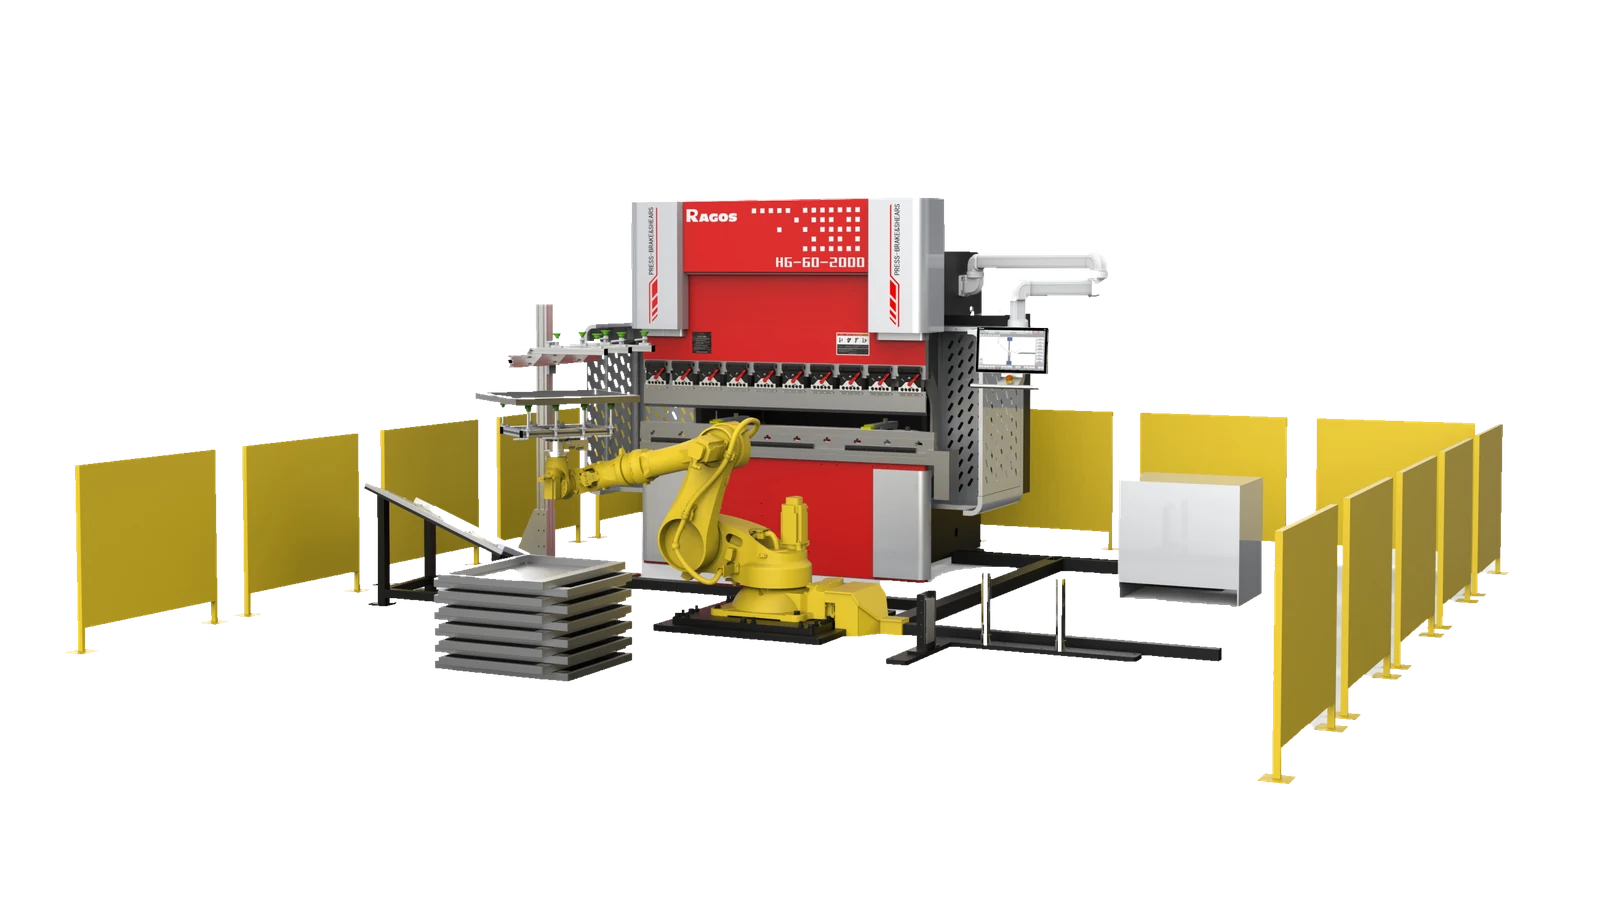
将 MG 折弯与机器人搬运、板料存放和定位集成为机器人折弯单元。
了解机器人折弯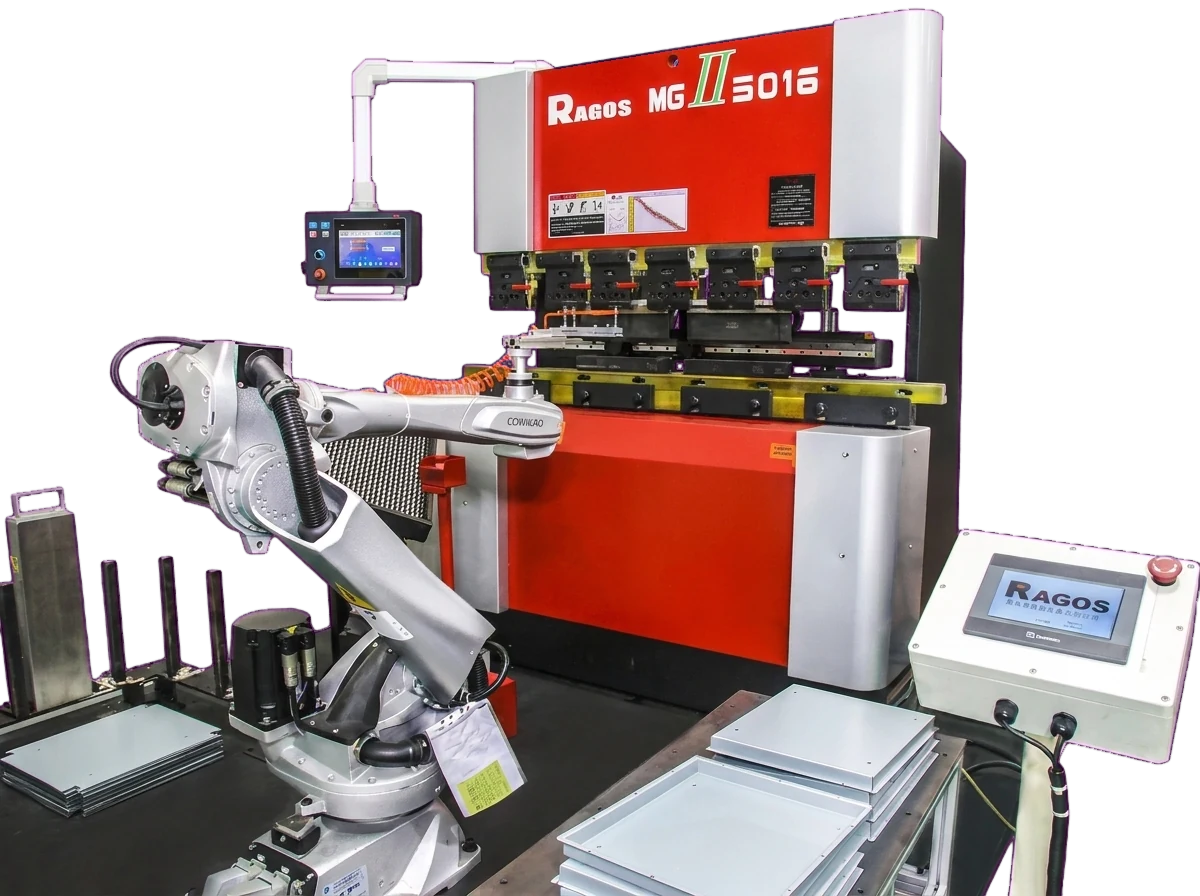
模具系统
上模、下模与夹紧系统根据机床和成形要求配套。
从零件到型号
已知折弯力与折弯长度后,型号表即可作答。请按以下顺序逐项核对零件;下方示例用一只支架演示计算过程。
根据材料抗拉强度、实际厚度、折弯长度和 V 型下模开口估算自由折弯力。我们的吨位计算器与参考表采用同一公式。
将折弯力与折弯长度匹配到同一行。型号必须同时覆盖这两个数值;不能通过缩短折弯长度来退用更小的型号。
核对喉深与回折边、开口高度与行程是否满足整套模具和零件。
确认每米模具载荷、V 型下模开口,以及工作台上升时零件如何支承。
| 核对项 | 比较内容 | 查看位置 |
|---|---|---|
| 折弯力 | 零件力估算值与额定力 | 型号表,额定折弯力列 |
| 长度 | 零件折弯长度与机床折弯长度 | 型号表,折弯长度列 |
| 可达 | 回折边与喉深 | 型号表,喉深列 |
| 空间 | 整套模具加零件高度与开口高度 | 型号表,开口高度列 |
| 行程 | 换模与取件所需空间与行程 | 型号表,行程列 |
此为针对单一材料和单一 V 型开口的自由折弯估算,不是试折结果。每米模具载荷、偏载以及最终模具配置仍需核对;请在报价中确认吨位约定。
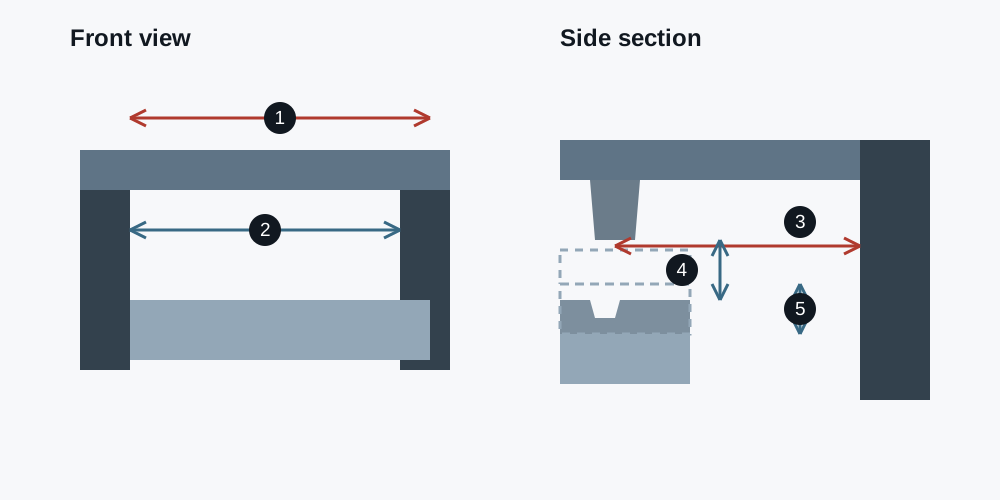
技术参数
五款 MG 型号。将下动式折弯机吨位与折弯长度并排比较,并列出完整目录参数。
| 型号 | MG-1003 | MG-8025 | MG-6020 | MG-5016 | MG-3512 |
|---|---|---|---|---|---|
| 额定折弯力(ton) | 100 | 80 | 60 | 50 | 35 |
| A — 折弯长度(mm) | 3100 | 2500 | 2000 | 1600 | 1200 |
| B — 两侧立柱间距(mm) | 2550 mm | 2090 mm | 1700 mm | 1220 mm | 1020 mm |
| C — 喉口深度(mm) | 405 mm | 405 mm | 405 mm | 405 mm | 300 mm |
| E — 开口高度(mm) | 390 mm | 390 mm | 390 mm | 390 mm | 390 mm |
| D — Y轴行程(mm) | 100 mm | 100 mm | 100 mm | 100 mm | 100 mm |
| 接近速度(mm/s) | 52 mm/s | 52 mm/s | 52 mm/s | 52 mm/s | 52 mm/s |
| 折弯速度(mm/s) | 10 mm/s | 10 mm/s | 10 mm/s | 10 mm/s | 10 mm/s |
| 回程速度(mm/s) | 46 mm/s | 46 mm/s | 46 mm/s | 46 mm/s | 46 mm/s |
| 机器长度(mm) | 3130 mm | 2650 mm | 2720 mm | 2210 mm | 1910 mm |
| 机器宽度(mm) | 1450 mm | 1350 mm | 1510 mm | 1510 mm | 1510 mm |
| 机器高度(mm) | 2480 mm | 2320 mm | 2400 mm | 2270 mm | 2270 mm |
| 主电机功率(kW) | 7.5 kW | 7.5 kW | 5.5 kW | 4.0 kW | 3.0 kW |
| 液压缸数量 | 3 pcs | 3 pcs | 3 pcs | 1 pcs | 1 pcs |
| 油箱容量(L) | 72 L | 55 L | 45 L | 40 L | 33 L |
| 机器重量(kg) | 6600 kg | 4300 kg | 3500 kg | 2800 kg | 2200 kg |
额定力沿用目录中的 ton 标注;比较计算结果前,请先按所选型号确认单位口径及对应的 kN 值。
常见问题
下动式折弯机的下工作台承载下模,向固定的上梁与上模上升。MG 系列采用这一结构;板料置于下模之上,在行程中向上移动。
上动式机床的上梁向下运动,床身固定。折弯本身是同一工序;区别在于哪个部件运动、行程中板料所处的位置以及需要怎样的支承。
没有单一的厚度上限。折弯力取决于材料、厚度、折弯长度和 V 型下模开口,因此同一台机床在薄板上可折更长的零件,在厚板上则折较短的零件。请先估算折弯力,再与所选型号行比对。
选择额定折弯力与折弯长度都覆盖该零件的最小型号,然后核对喉深、开口高度和行程。本页的算例演示了一只支架的核对顺序。
型号、控制器、后挡料轴数、模具、夹紧、支承以及是否配置自动化,都会改变配置范围。价格以所选配置的报价确认为准,而不是目录数字。
可以,以配置化的折弯单元形式实现。机器人集成、防护与物流按项目确定;本页照片展示的是演示配置,并非标准套餐。
获取报价
选择型号,并与我们沟通控制器、模具、价格和设备配置,获取对应报价。配电柜下动式折弯与电梯面板下动式折弯同样适用这套核对。