先看零件,再确定怎么折
钣金折弯使平板形成永久的角形或曲面。折弯机通过上下模沿折弯线成形,本页重点解释常规 V 形模折弯。零件能否符合图纸,除了角度,还取决于材料、内半径、接触方式和尺寸定义。若需要连续曲率的轮廓,可比较卷制工艺。 其他成形路线可见工艺比较。
折弯机做出了图纸上的角度,零件仍可能不合格:翼边尺寸不对、附近的孔变形,或最后一道折弯时零件与模具干涉。准备工艺时,要把几何、材料、模具和验证放在一起考虑。先理解下面的成形方式与接触关系,再一起核对半径、翼边支承、载荷和干涉,准备试折。
先准备图纸版本、材料牌号与状态、实际板厚、成品角度与内半径、尺寸基准、公差和折弯长度。标明外观面、已知的轧制方向、附近孔槽和回折边。缺少半径或尺寸标注方式不清时,应先澄清。
先理解接触关系,再调整参数
自由折弯时,板材由下模两侧肩部支承,上模施加载荷,板材没有被相配的上下模工作面完全包住。上模压入深度会影响角度,成形半径则与材料和模具组合有关,通常不能直接照抄上模尖端半径。常规低碳钢自由折弯中,下模开口对自然成形半径影响很大;高强钢或大半径折弯应另查相应材料与模具建议。[R1、R4]
| 方式 | 形状怎样形成 | 准备工艺时意味着什么 |
|---|---|---|
| 自由折弯 | 板材部分支承,上模压入深度参与控制角度 | 同时核对开口、预期半径、载荷及回弹补偿空间。 |
| 压底折弯 | 板材与相配的上下模工作面接触 | 核实专用模具与更高的力需求,不能直接沿用自由折弯估算。 |
| 压印 | 较高的局部压力将模具形状压入折弯区域,并可能使材料局部减薄。 | 与设备和模具供应方单独核查该工艺;自由折弯的力估算不能直接确定压印设置。 |
压底折弯让板材接触相配的模具工作面;压印还会将模具压入材料,并可能造成局部减薄。它们是不同的成形方式,不能理解成给自由折弯不断加压后到达的不同档位。改变方式后,应重新核查载荷与模具。以下仍以自由折弯的准备过程为主,不提供压印或特殊模具的操作参数。[R2、R10]
把角度、半径和翼长的定义对齐
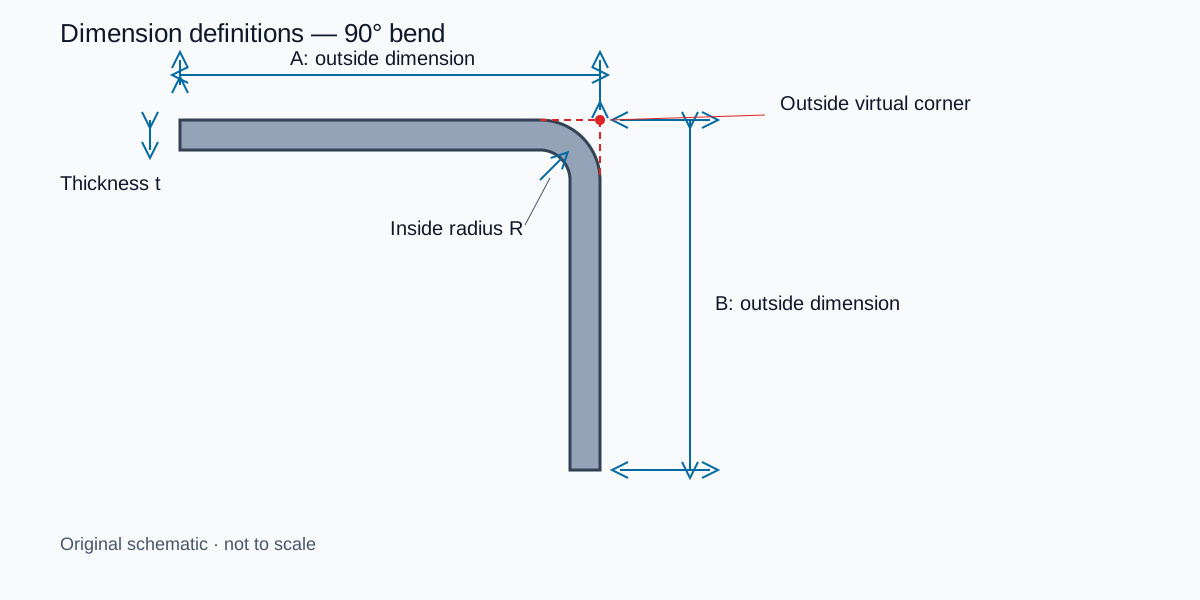
t 表示实际板厚,R 表示成品内半径。折弯角 α 是板材从平直状态转过的角度,夹角 β 是卸载后成品两翼之间的内夹角;按这里的定义,α + β = 180°。直角件两者都是 90°,容易掩盖区别。若图纸夹角为 120°,这里的折弯角就是 60°。使用计算器前先确认输入定义。[R5]
下面的算例中,A、B 都量到外侧理论尖角:将两段外直面延长,交点就是这个虚拟尖角。它们不等于量到圆弧切点的直段长度。两种尺寸混用,即使公式写对,毛坯也会算错。 两种量的尺寸约定可继续比较折弯补偿与折弯扣除。
选下模时,同时检查相互牵制的条件
最小折弯半径是多少?只看板厚不能回答。要分清四个量:图纸要求的内半径、卸载后的实际内半径、材料指南在适用条件下给出的最小半径,以及上模尖端半径。先确认供应方的限制指成品内半径还是上模半径;只有最小上模半径,并不能据此批准零件的成品内半径。[R1、R4]
| 核对顺序 | 需要确认什么 |
|---|---|
| 材料与状态 | 确认牌号、交货状态和实际板厚。 |
| 适用建议 | 匹配厚度范围、折弯线方向与成形方式,并确认建议定义的是哪一种半径。 |
| 模具组合 | 按这些条件核对上模半径、下模开口和接触方式。 |
| 成品验证 | 用有代表性的试折材料测量卸载后的内半径,检查折弯区域及边缘有无裂纹。 |
适用半径或模具条件不明时,应保留为待验证项。R/t 是有用的比值,不是通用放行界限。预测自然成形半径与材料允许的最小半径,回答的是不同问题。
| 检查项 | 要确认什么 | 不满足时往哪里查 |
|---|---|---|
| 内半径 | 材料和模具组合能形成符合要求的成品半径。 | 复核开口、上模及材料建议,不能靠追加压力强行压小。 |
| 翼边支承 | 短边在折弯过程中得到足够支承。 | 比较其他开口、特殊模具或设计调整。 |
| 载荷 | 所需总力、单位长度载荷均满足设备、上下模与夹持系统限制。 | 按设备与模具的具体限制重新评估工艺。 |
| 表面与孔槽 | 接触压痕及附近孔槽的变形符合图纸要求。 | 复核表面保护、模具接触方式或特征位置。 |
| 干涉 | 每道工序都能定位、成形并取出零件。 | 模拟其他顺序,核对模具轮廓与设备空间。 |
在其他条件可比的常规自由折弯中,较大的 V 形开口通常降低力需求,同时改变半径及翼边支承条件;较小的开口可能有利于短边,却增加力需求。应核对具体模具建议,不能让所有材料共用一个板厚倍数。短边、近折弯线的孔、箱体干涉是不同约束,不能只查吨位就放行。[R1、R7、R8、R9] 初步核对开口时,可用V 形模开口计算器。
明确工件几何、模具和折弯力要求后,再根据计划中的折弯任务比较折弯机机型。
区分回弹、开裂和展开误差
回弹是卸载后的弹性恢复,因此受载角度与卸载后的成品角度要分开记录。过弯可以补偿回弹,但模具角度和运动空间必须允许。补偿值只有与材料、模具及设备设置一起保存才有意义。SSAB 说明了钢材强度、开口与板厚比对回弹的影响,其产品计算表不能转成所有材料通用的补偿角。[R3] 进一步理解回弹与角度补偿。
出现开裂时,检查牌号与状态、目标半径、折弯线方向、切边质量及表面损伤。记录应写“折弯线平行/垂直于轧制方向”,避免只写含混的顺纹或横纹。SSAB 在 Hardox/Strenx 车间指南中建议,可行时让折弯线横于轧制方向;换用其他材料前仍须核查具体牌号建议。改变排版方向,也应视为工艺条件变化。[R4] 牌号与状态可继续查材料指南。
角度正确而翼长不对,应先查尺寸定义、定位与毛坯展开。K 因子描述展开模型中的中性层位置,不是回弹补偿参数。先取得实际角度与半径,再判断尺寸误差是否应归到 K 值。[R5、R6]
走完一个 90° 展开算例
以下为教学假设,不是某种材料已经验证的工艺参数。设 t = 2.00 mm、成品内半径 R = 2.00 mm、折弯角 α = 90°、K = 0.40,量到外侧理论尖角的翼长 A = 50.00 mm、B = 30.00 mm。K 值是算例假设,不代表某个牌号或下模的推荐值。[R5;教学假设]
| 量 | 计算 | 结果 |
|---|---|---|
| 折弯补偿 BA | (π/180) × α × (R + Kt) | 4.398 mm |
| 单侧外退距 OSSB | (R + t) × tan(α/2) | 4.000 mm |
| 折弯扣除 BD | 2 × OSSB − BA | 3.602 mm |
| 展开长度 L | A + B − BD | 76.398 mm |
换一种方式复核:两侧直段都比对应外形翼长少 4.000 mm,因此 L = (50 − 4) + (30 − 4) + 4.398 = 76.398 mm。BA 加在两段直线之间;BD 从两个理论尖角外形尺寸之和中扣除。两者不能互换。这里保留小数用于展示计算,不代表生产公差。
如果只把假设 K 从 0.40 改成 0.44,预测展开长度变成 76.524 mm,相差 0.126 mm。这里为了比较只改变一个变量;真实换模还可能改变成品半径。可以在折弯扣除计算器中复现以上输入,再用试折结果修正假设后决定生产毛坯。
让试折成为可复用的工艺记录
试件应能代表计划使用的材料和模具条件。先确认卸载后的角度与内半径,再确认尺寸定义,最后比较毛坯长度与成品翼长。折弯表应对应明确、测量过的条件。Autodesk 区分了按公式生成的示例表与针对具体设备、模具校准的折弯表。[R6]
| 记录项 | 保留内容 |
|---|---|
| 零件与材料 | 图号及版本、牌号与状态、批次标识、实际板厚、轧制方向。 |
| 模具与设置 | 设备与程序版本、上下模编号、V 形开口、安装方向、折弯长度、已核准载荷限制。 |
| 起始几何 | 实测毛坯长度、基准、目标角度与半径、尺寸定义。 |
| 实测结果 | 卸载角度、内半径、A/B 尺寸、表面及孔槽状态、测量方法。 |
| 放行依据 | 做了什么修正、复测结果、接受的工艺版本、放行确认人。 |
对本例的 90° 零件,实测扣除量可用 BD = A + B − L。假设同一试件实测 A = 50.00 mm、B = 30.00 mm、L = 76.39823 mm,则 BD = 3.60177 mm;如果独立测得 R = 2.00 mm、t = 2.00 mm,再用 BA = 2(R + t) − BD、K = [BA/(π/2) − R]/t,可反求约 0.40。以上实测数仍是演示方法的假设,不是车间试验记录。半径量错,反求的 K 也会跟着错。
试折指南进一步说明装夹、测量和修正流程,帮助把几何计算与实测样件对应起来。 完整流程见试折操作与记录。
按现象决定下一步查什么
| 现象 | 优先检查 | 调整前需要的证据 |
|---|---|---|
| 卸载后角度张开 | 角度定义、回弹和允许的过弯空间 | 受载/卸载定义、成品角度与设置记录。 |
| 角度正确、翼长不对 | 基准、后挡料定位、外形/切点尺寸、毛坯及展开规则 | 同一零件的实际毛坯长度、A/B、角度和半径。 |
| 折弯外表面开裂 | 材料状态、半径、折弯线方向及切边损伤 | 牌号建议、裂纹位置与试件检查。 |
| 孔或槽变形 | 特征位置是否进入变形区域、模具如何支承 | 图纸位置及计划工艺的试折结果。 |
| 最后一道发生碰撞 | 折弯顺序、上模/夹具轮廓、开口高度和取件路径 | 使用实际模具几何逐步做干涉检查。 |
用表格选择下一步检查,多个因素可能同时存在。涉及干涉或载荷疑问时,先完成批准的设置审查,再进行下一次行程。[R7、R8、R9]
进入具体计算或设备决策
把计算器中的假设和结果带入试折记录,再按实测修正。本页负责工艺准备;设备结构、控制器或自动化方案的比较由选型指南承接,设备验收与零件验收也要分别约定。