从工件条件进入机型选择
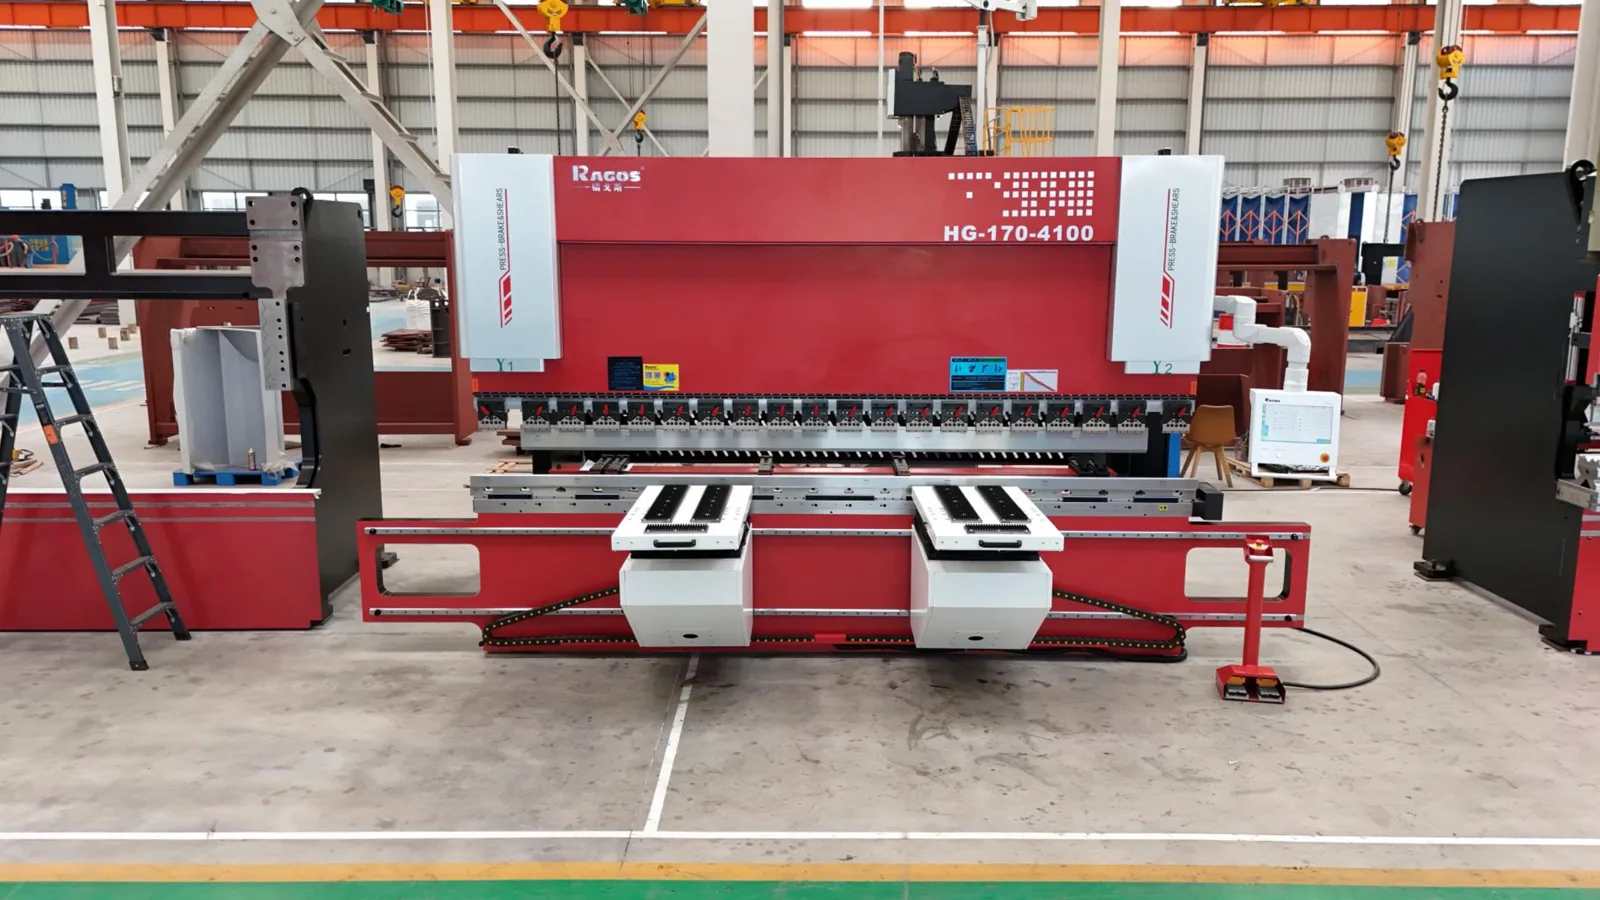
吨位只是选型的一部分。带上材料牌号、同时受力的折弯长度、零件图和拟用模具,核对工作长度、载荷分布及模具承载能力;同时检查行程、开口高度、喉口和工件避让空间。
自由折弯吨位公式
本经验模型用于直线 V 模自由折弯。材料强度通过 Rm 进入公式,不再额外乘材料系数。1.33 是经验系数,不是选型余量。
折弯力: F [kN] = 1.33 × Rm × t² × L ÷ (1000 × V)
含义: F [tf] = F [kN] ÷ 9.80665
| 符号 | 含义 |
|---|---|
| Rm | 抗拉强度,MPa(N/mm²);取材料证书中的抗拉强度,不用屈服强度替代。 |
| t / S | 实际板厚,mm。 |
| L | 一个行程中同时受力的折弯长度,mm,不是整张坯料尺寸。 |
| V | 实际下模开口,mm。 |
| F / P | 施加的折弯力,以 kN 和公制吨力 tf 表示。 |
| r / b | 几何图中的内半径及翻边尺寸;两者均不是本力学模型的输入。 |
固定 V 时,折弯力与板厚平方成正比;长度或抗拉强度翻倍,力也翻倍。自动选模还会改变 V,应同时比较板厚和槽口。L 在本工具中以 mm 输入;若按米计算,应去掉分母的 1000。本公式不计算内半径、最小翻边或展开长度。
自动 V 槽口怎样选择
| 材料 | 板厚 ≤ 10 mm | 板厚 > 10 mm |
|---|---|---|
| 低碳钢 | 8t | 10t |
| 不锈钢 | 10t | 10t |
| 铝 | 6t | 10t |
板厚严格大于 10 mm 时,三种预设材料的自动 V 均为 10t。12 mm 板默认 V120,不会悄悄取整到 125 mm;恰好 10 mm 仍按原材料规则。这些是工厂实践起始值,实际模具不同请切换手动。
为什么刚超过 10 mm 时力反而可能下降?
低碳钢从 8t 切换到 10t,铝从 6t 切换到 10t。槽口变宽,可能抵消板厚略增带来的力增长;不锈钢始终保持 10t。要单独比较板厚,应固定 V。自定义材料保留所填抗拉强度并采用手动槽口;大于 10 mm 时也可使用自动 10t 建议。
两个完整算例,保留全部输入
两例均假设低碳钢、Rm = 450 MPa、直线自由折弯。独立的选型余量默认 15%,可在 0–30% 内调整,始终不改变原始折弯力。
2 mm 低碳钢 · 一米折弯
含义: Rm = 450 MPa; t = 2 mm; L = 1000 mm; V = 16 mm (8t).
折弯力: F = 1.33 × 450 × 2² × 1000 ÷ (1000 × 16) = 149.625 kN; 149.625 ÷ 9.80665 = 15.26 tf.
平均每米载荷: 15.26 tf/m. 计入 15% 余量的选型目标: 15.26 × 1.15 ≈ 17.55 tf.
12 mm 厚板 · 三米折弯
含义: Rm = 450 MPa; t = 12 mm; L = 3000 mm; V = 120 mm (10t).
折弯力: F = 1.33 × 450 × 12² × 3000 ÷ (1000 × 120) = 2154.600 kN; 2154.600 ÷ 9.80665 = 219.71 tf.
平均每米载荷: 73.24 tf/m. 计入 15% 余量的选型目标: 219.71 × 1.15 ≈ 252.66 tf.
可用上方按钮载入任一算例;载入会替换当前输入并清空前一计算对应的试折测量。
改变 V 槽口,会发生什么?
固定 12 mm 低碳钢、450 MPa 抗拉强度和 3000 mm 同时折弯长度,只改变 V。更小的力不能单独证明模具合适,还需核对内半径、翻边尺寸及模具额定载荷。
| V 槽口(mm) | 板厚倍数 | 估算折弯力(tf) |
|---|---|---|
| 96 | 8t | 274.64 |
| 120 | 10t | 219.71 |
| 144 | 12t | 183.09 |
折弯吨位常见问题
为什么另一个计算器的结果不同?
逐项比较抗拉强度、实际槽口、同时折弯长度、经验系数和力的单位。本模型中,2 mm、450 MPa、1000 mm 的折弯在 V12 时约需 20.34 tf,在 V16 时约需 15.26 tf。
不锈钢吨位总是低碳钢的固定倍数吗?
只有板厚、长度和 V 均相同时,力才按抗拉强度成比例变化。自动 V 也可能随材料变化,不能只凭材料名称确定倍数。
恰好 10 mm 用哪个槽口?
低碳钢 V80、不锈钢 V100、铝 V60。统一 10t 规则只在板厚严格大于 10 mm 时生效。
能用于压底、压印或压死边吗?
本方程估算直线 V 模自由折弯。压底、压印、压死边、特殊模具和不均匀载荷需单独评估。
折弯角度或凸模半径会改变这个估算吗?
本模型没有单独的角度或凸模半径输入,但它们仍影响工艺可行性;计算吨位够用不能代替模具几何检查。
只看总吨位就能选折弯机吗?
还要核对工作长度、行程、开口高度、允许载荷分布,以及凸模、下模和接头的额定载荷。每米力是平均值,不是对每个局部峰值的预测。
同样的吨位,缩短折弯长度能折更厚的板吗?
理论上可以。材料和实际V口不变、估算总力相同时,板厚与受力长度的平方根成反比。450 MPa低碳钢、V24条件下,2 mm × 1000 mm和4 mm × 250 mm都需99.75 kN,但平均每米载荷从99.75升至399 kN/m。必须核对上下模、夹具、滑块和工作台承载,以及V口对板厚和工件的适用性;更换V口后应重新计算。
短件折弯仍需核对模具和滑块的每米载荷
在抗拉强度、板厚和实际V口相同的情况下,居中连续自由折弯的估算总力与受力长度成正比。总力除以受力折弯段长度即为平均每米载荷,可与厂家对本工况给出的限值比较,不能代替完整设备确认。
折弯段平均每米载荷: q [kN/m] = F [kN] ÷ (L [mm] / 1000)
假设算例:12 mm低碳钢,Rm = 450 MPa,实际V = 120 mm。若上模或下模适用额定值为30 tf/m,两种长度约73.24 tf/m的需求均超限。各模具按自身标牌选择规格,也可填写其他有依据的限值。
| 受力折弯长度 | 估算总力 | 平均每米载荷 |
|---|---|---|
| 1000 mm | 718.20 kN | 718.20 kN/m · 73.24 tf/m |
| 300 mm | 215.46 kN | 718.20 kN/m · 73.24 tf/m |
按模具标牌核对上模、下模与夹具
WILA在模具上以kN/m标明最大载荷,并用100 mm模具段说明均匀受载条件下的换算。按实际受力段比较上下模各自的额定值,同时核对夹具和转接件。
按机型资料核对滑块和工作台
Cincinnati《Press Brake Capacities》第8页区分单位长度折弯力与滑块、工作台接触面的单位面积压力;第5页图7说明偏载位置对可用总力的影响。按实际机型核对受力长度、位置和接触面积;厂家给每米限值时比较线载荷,给载荷图时查本工况允许总力。
工艺边界与技术来源
输入检查范围为 100–1200 MPa、0 < 板厚 ≤ 50 mm、0 < 长度 ≤ 20000 mm、0 < V ≤ 500 mm;这些软件范围不等于经验证的工艺范围。用估算结果做初步规划,随后核对材料证书中的牌号和状态、模具载荷图、机床手册及试折。厚板、高强材料和特殊零件需重点确认。在代表位置测量板厚并记录范围,初步保守核算可取上限;将材料和模具编号与报价资料一起保存;试折角度记录不是力的测量。
网页 1–20 mm 表供计算参考;下载 PDF 的适用板厚为 1–6 mm。请按所选资料的材料、V 口和折弯长度条件使用,并区分公制吨力与美制短吨力。
AMADA 说明自由折弯力关系,WILA 说明 V 槽口选择,NIST 给出用于精确换算的标准重力:1 tf = 9.80665 kN。
需要其他计算?可从钣金计算器总览选择对应工具。
需要理解输入如何改变力值、怎样读吨位表,可继续看折弯吨位原理。
搬运和报价所需的毛坯质量应另用金属重量计算器估算,不能从折弯力推得毛坯重量。