Aplicações em HVAC · Peças e processos
Fabricação de chapa metálica para HVAC: dutos, dampers e carcaças de unidades
Da conexão de dutos e da moldura de damper aos gabinetes de unidade e às portas de acesso, examine a aba, a face visível e a interface de montagem e depois escolha a máquina de conformação. A fabricação de dutos e a fabricação de dutos de chapa metálica partem das mesmas verificações da peça.
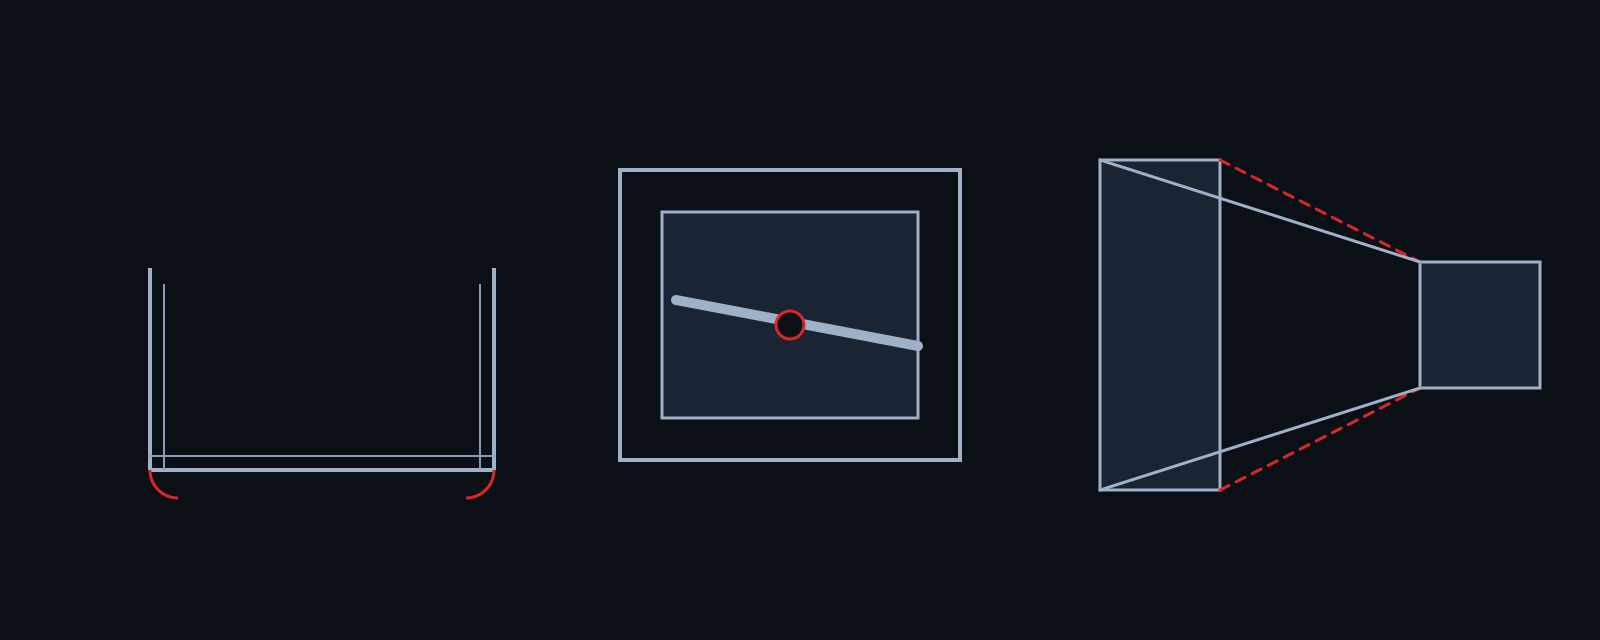
A fabricação de chapa metálica para HVAC abrange dutos, dampers, gabinetes de AHU, portas de acesso e flanges de duto. Quer a oficina chame o trabalho de fabricação de dutos de HVAC, dutos de chapa metálica ou fabricação de redes de dutos, as primeiras verificações são a seção, a junta e a face visível. As peças a seguir são simplificadas; os números correspondem aos pontos-chave; os desenhos não estão em escala.
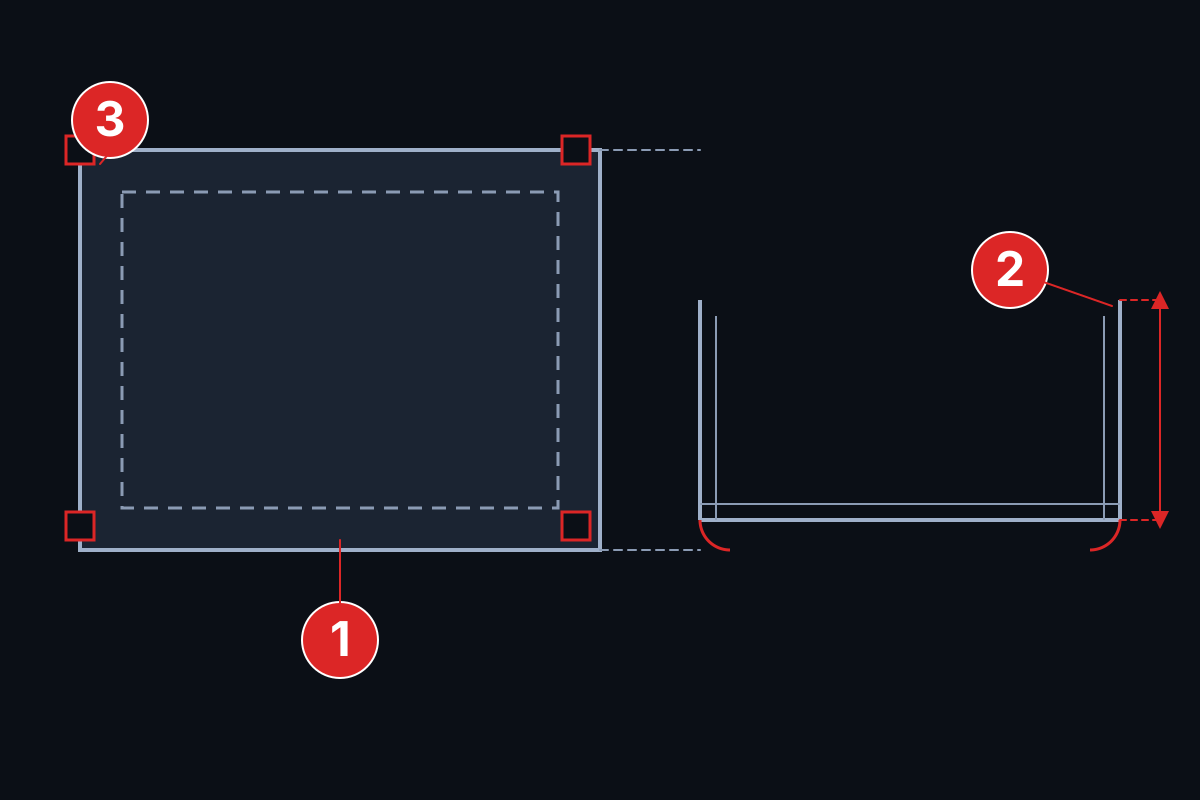
Painel da carcaça da unidade
①A face visível precisa de proteção durante o manuseio e o contato com o ferramental; ②a altura da aba influencia a rigidez e a interface de montagem; ③o alívio de canto é preparado na planificação. Painéis longos também exigem atenção ao apoio da peça e à uniformidade do ângulo ao longo da linha de dobra.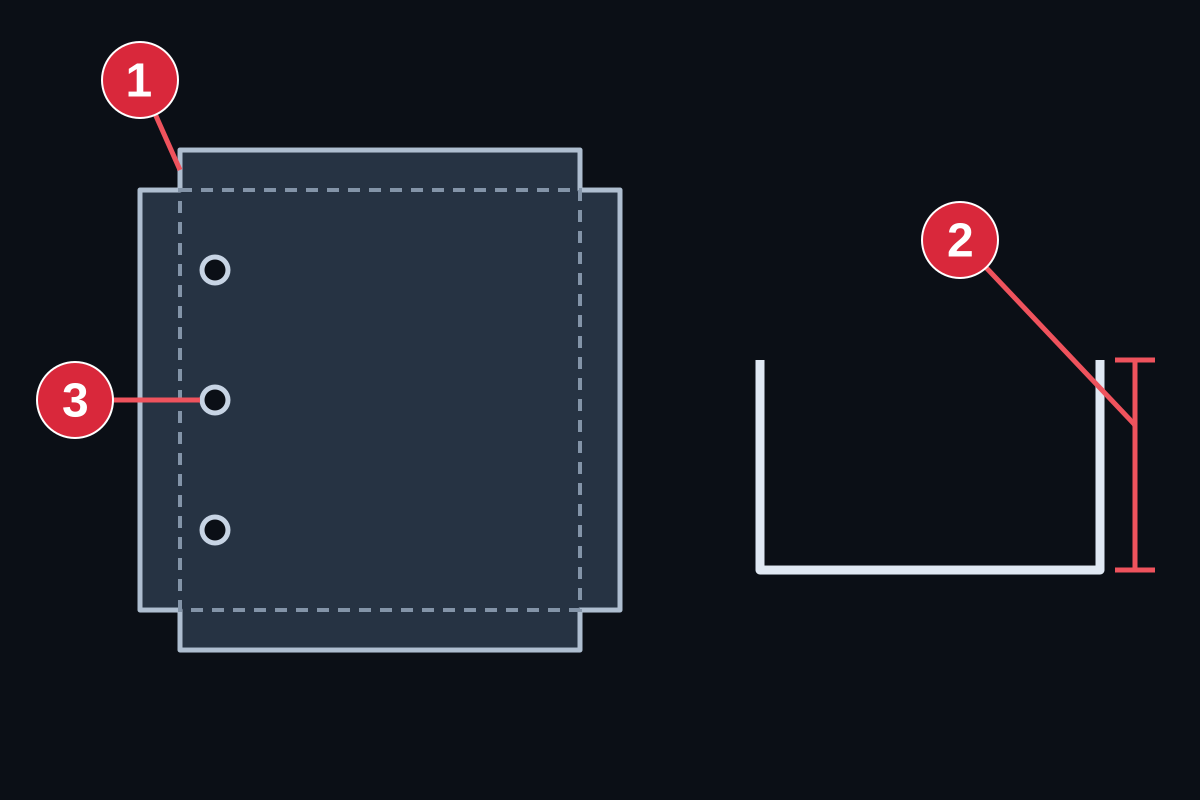
Porta de inspeção e painel de observação
①O alívio de canto dá espaço de conformação às abas vizinhas; ②a aba periférica influencia o acesso do ferramental e a retirada da peça; ③os furos de dobradiça ou de fixação devem ser conferidos em relação à referência de montagem após a conformação. Se a porta vai encaixar ou não deve ser avaliado junto com a abertura de montagem.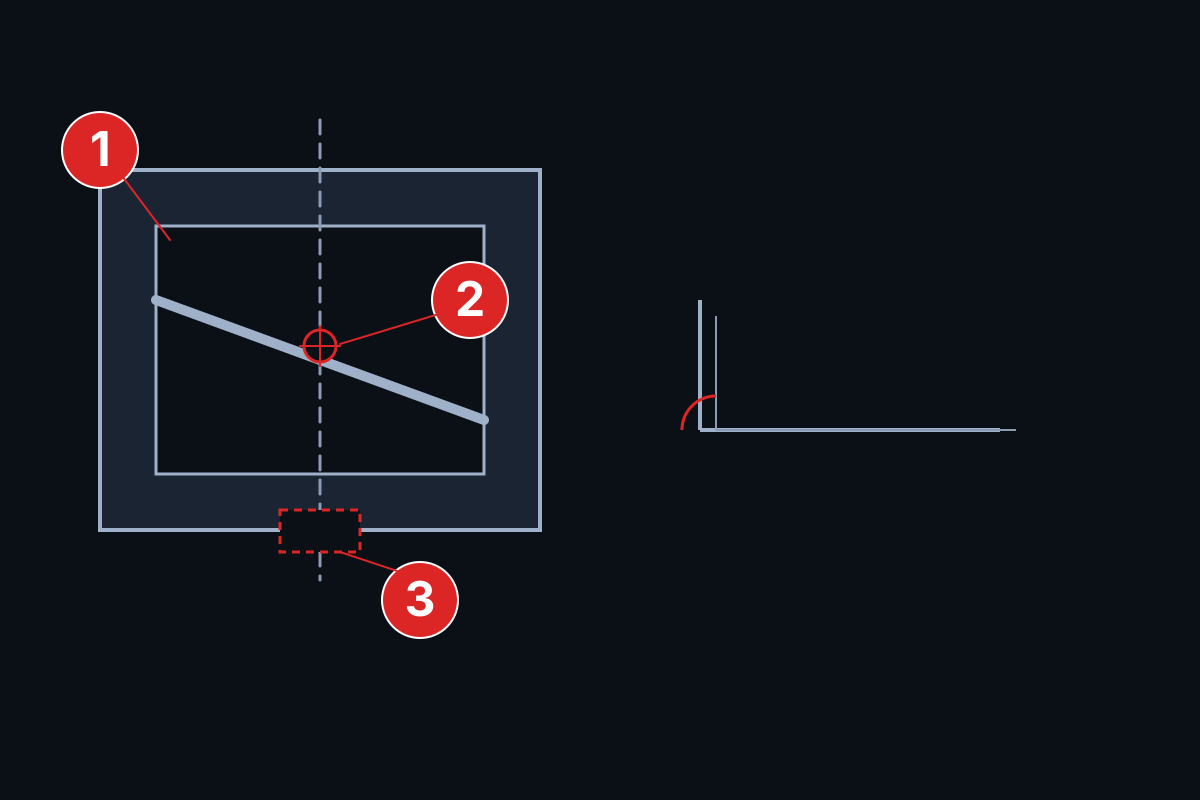
Moldura de damper e interface da lâmina
①As linhas de dobra dos perfis formam a seção; ②o eixo da lâmina define a referência de acoplamento; ③os recortes abrem espaço para conexões ou peças móveis. Separe primeiro os perfis, as lâminas e os elementos de conexão e defina a rota de conformação e montagem de cada um.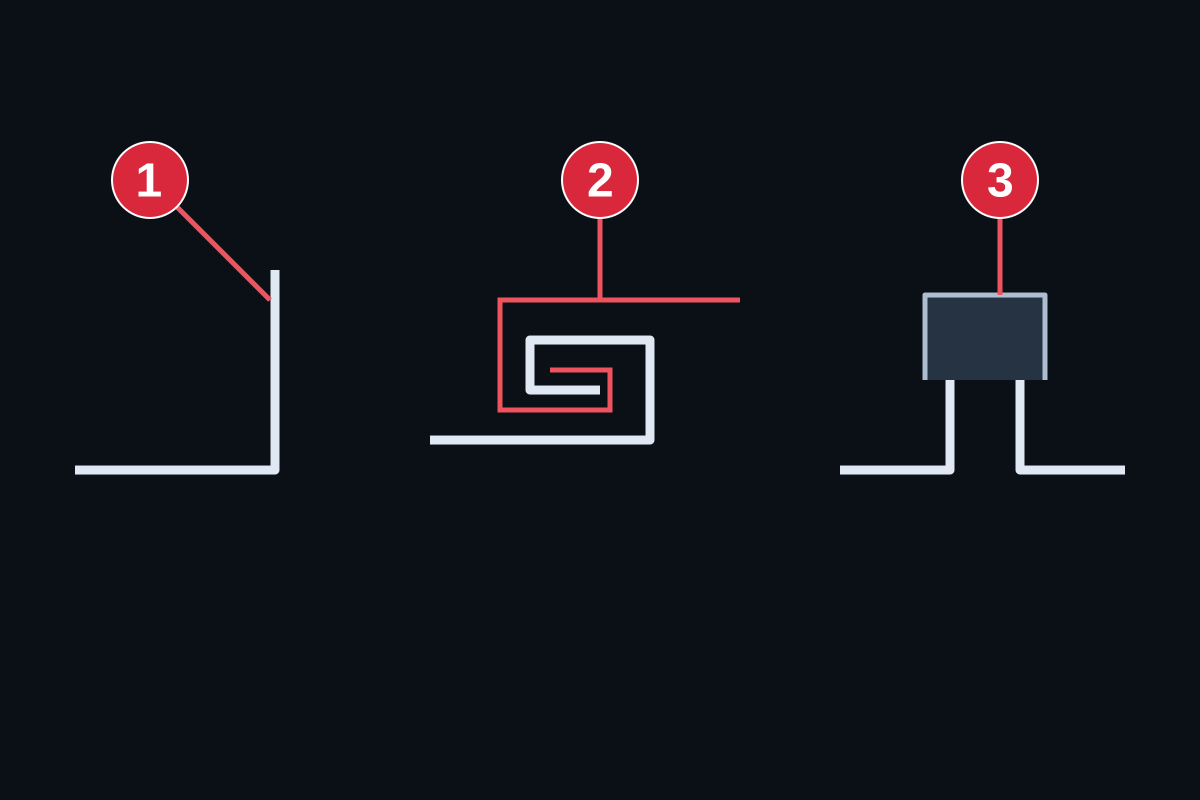
Abas de conexão de dutos
①A aba de canto comum, ②a junta de encaixe e ③a peça de conexão independente cumprem tarefas diferentes. Observe primeiro a seção de conexão e depois diferencie a dobra, a conformação da borda da junta e as operações de fechamento; não escolha o ferramental apenas pelo nome “flange”.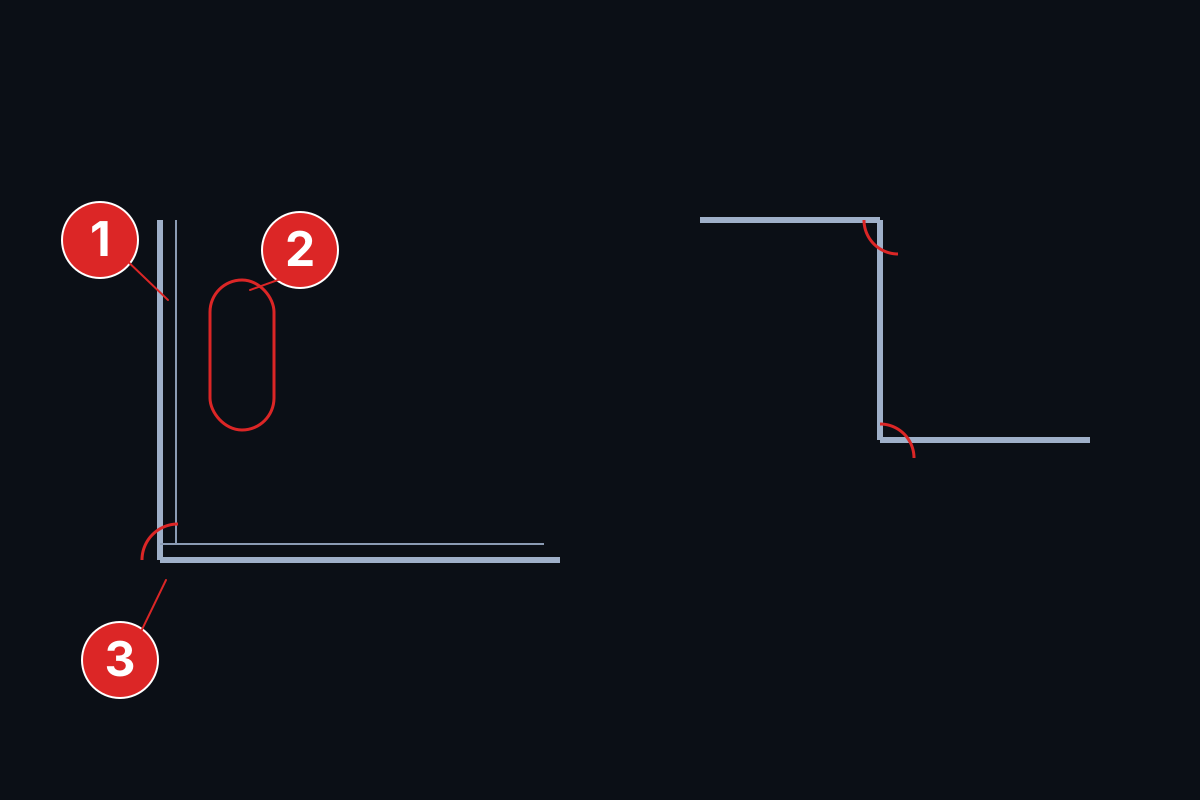
Suspensões e suportes de fixação
①A face de montagem e ②o rasgo de posicionamento definem juntos a posição de montagem; ③a dobra no canto une as duas abas. Confira rasgos e face de montagem pela referência após a conformação; a capacidade de carga também depende do material, das ligações e do projeto estrutural.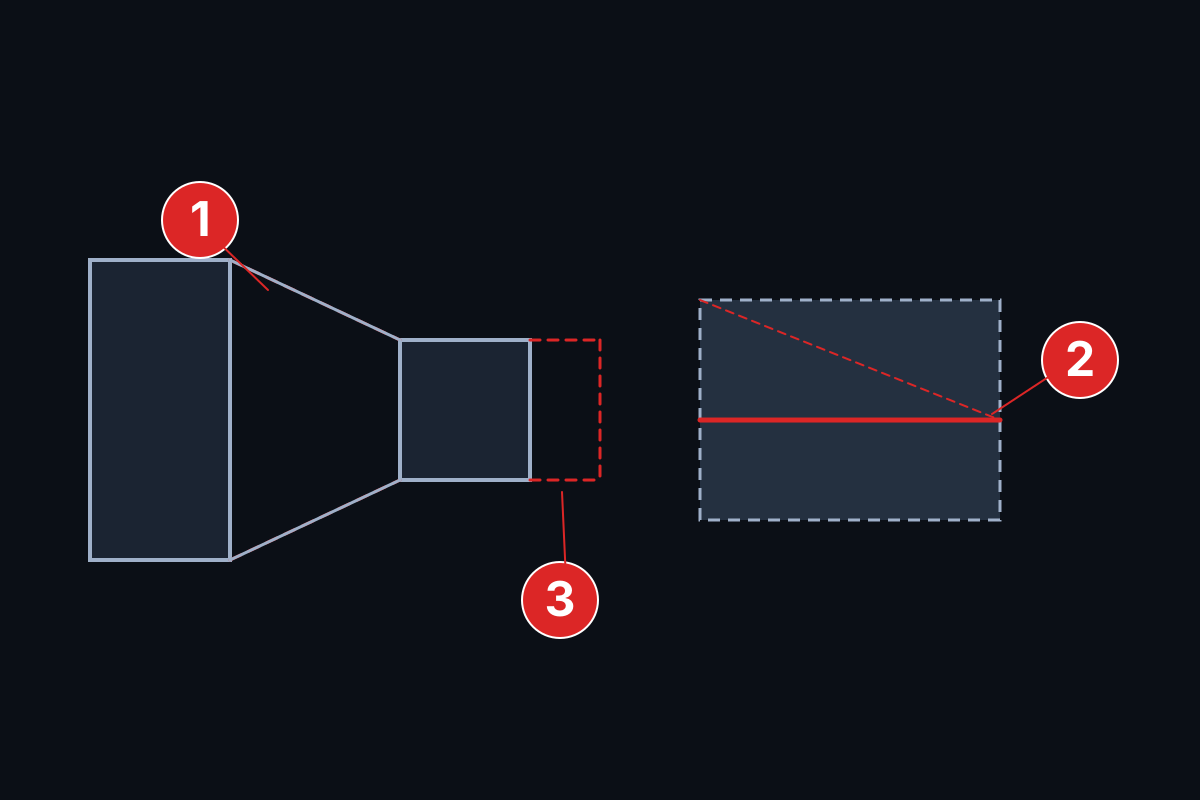
Transição de duto
①As linhas de dobra inclinadas formam a seção variável; ②a junta de fechamento influencia a ordem de processamento; ③após a última dobra ainda deve restar um caminho de retirada. Decomponha primeiro cada face e cada junta e avalie quais regiões são dobradas em linha reta e quais exigem outros métodos de conformação.
Acompanhe uma porta de inspeção por todo o processo
Este exemplo didático usa uma porta em forma de bandeja rasa, com uma única aba nos quatro lados e alívios de canto previamente cortados, sem aba secundária. As figuras mostram como a forma da peça muda; a sequência real de dobra das abas deve ser definida junto com o punção, a fixação, o apoio e o espaço de retirada.
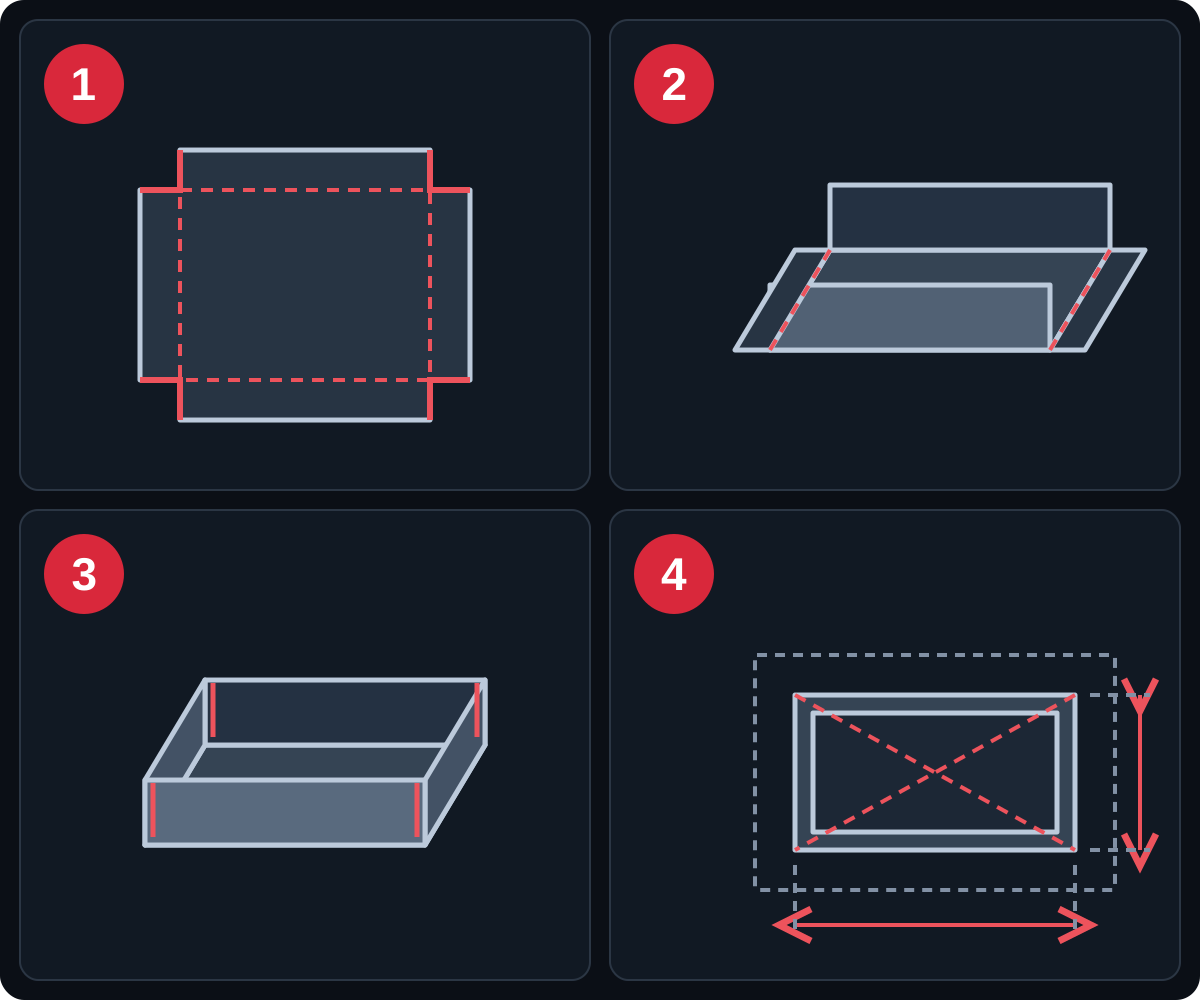
- 1 · Prepare primeiro a chapa planificada. Marque a face visível, as linhas de dobra e as referências dos furos de montagem e deixe os alívios de canto conforme o desenho. O comprimento desenvolvido da aba depende do raio de dobra; não basta somar as dimensões finais de cada lado.
- 2 · Conforme duas bordas opostas. O exemplo mostra primeiro o estado após dobrar as duas bordas longas. Antes de cada operação, dê à chapa um apoio estável e defina a posição de contato do batente traseiro; meça o ângulo e o comprimento da aba após descarregar e decida então se é preciso ajustar.
- 3 · Conclua as outras duas bordas. As bordas laterais já conformadas vão se aproximar do ferramental; verifique primeiro a relação espacial delas com o punção, as áreas de fixação e a estrutura. Se houver interferência, ajuste o ferramental ou a sequência; o movimento de conformação e a trajetória de retirada devem ser validados juntos.
- 4 · Volte à verificação das interfaces de montagem. Confira a forma final, as diagonais e a posição dos furos de montagem com a mesma revisão do desenho e depois verifique o ajuste entre a porta e a abertura, as dobradiças e a interface de vedação. A abertura de montagem na figura é uma referência de verificação e não representa uma folga de ajuste acordada.
Três dificuldades de processamento que vale a pena resolver com antecedência
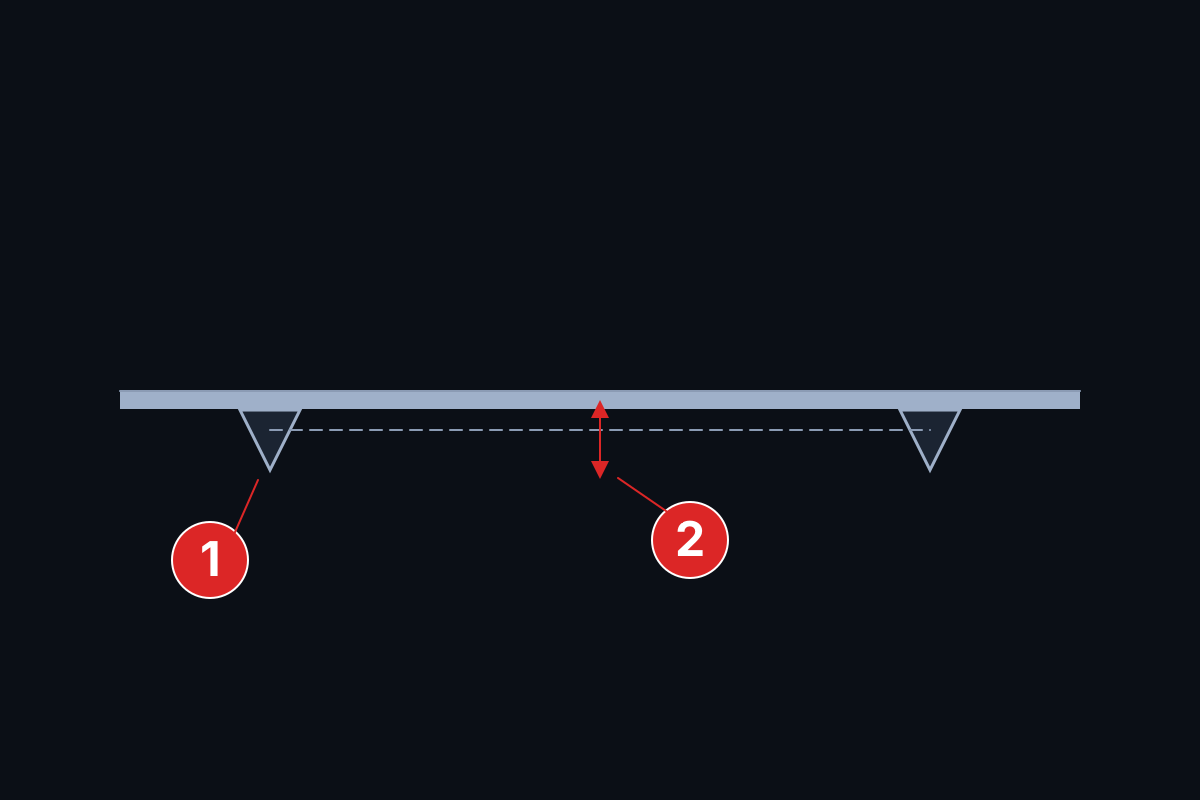
Chapa longa e fina: resolva primeiro o apoio e o posicionamento
①Os pontos de apoio ajudam a controlar a postura da chapa; ②um ponto de medição no meio serve para comparar o resultado da conformação ao longo da linha de dobra. As extremidades podem ter o ângulo correto e o meio ainda diferir. Registre material, ferramental e posições de medição e depois diferencie o efeito do apoio, dos ajustes e da variação do material.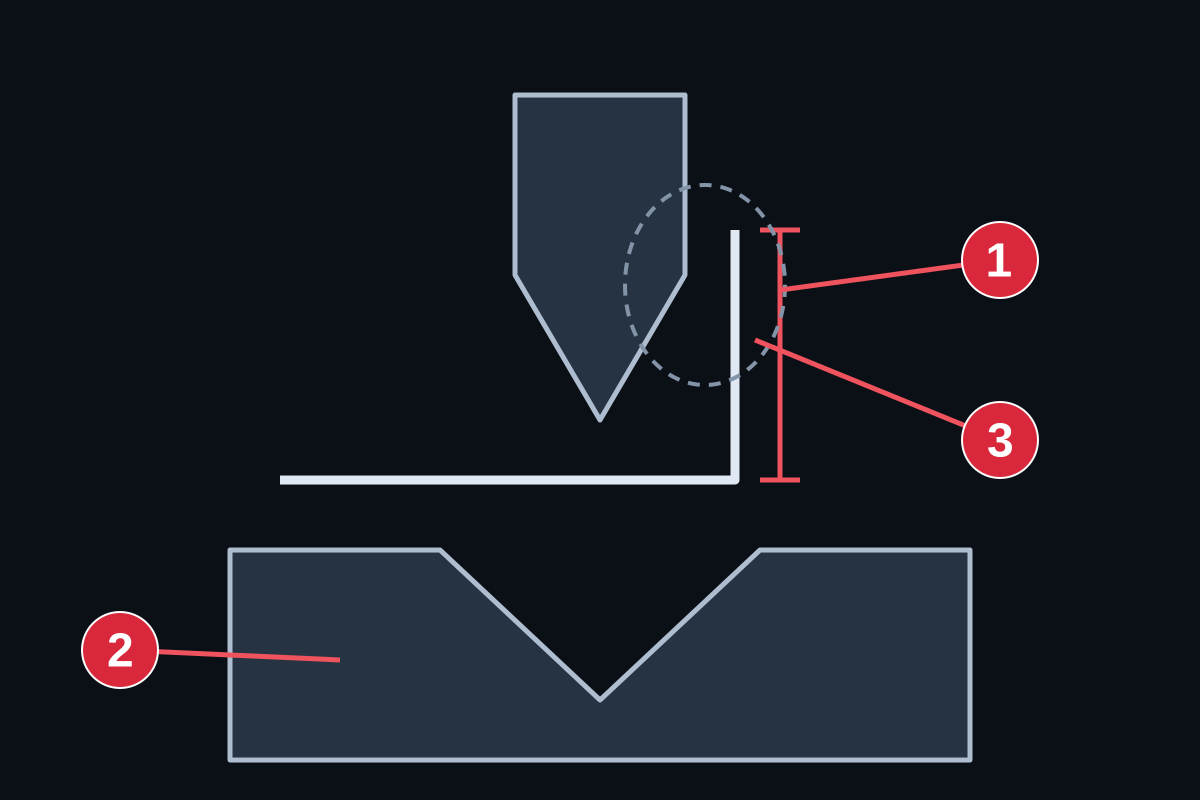
Aba curta: observe apoio e interferência ao mesmo tempo
①A altura da aba deve ser verificada junto com ②o perfil real do punção e da matriz. ③Marque onde a borda já conformada pode tocar o ferramental. Se a borda curta se apoia de forma estável na matriz e se a aba toca o ferramental são duas questões distintas e precisam ser verificadas separadamente.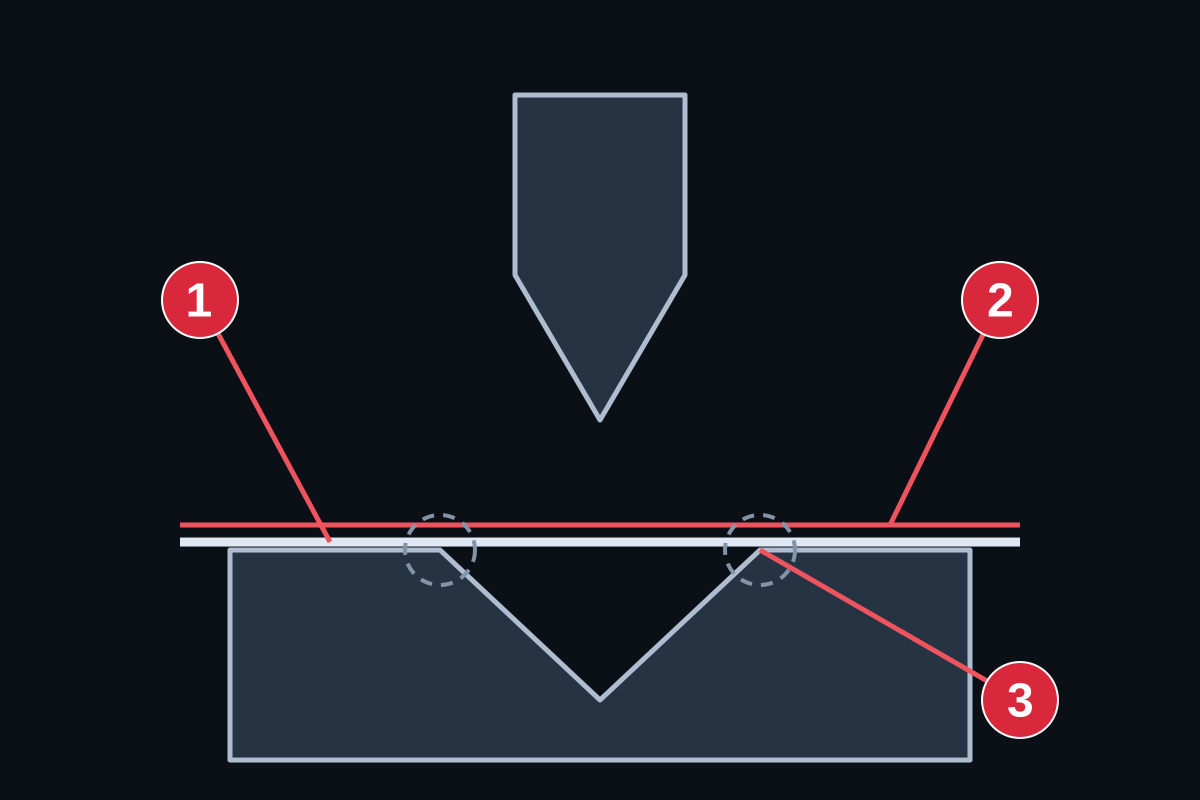
Face visível: considere contato e manuseio em conjunto
①Marque primeiro as superfícies visíveis que precisam de proteção; ②o uso de filme protetor deve ser confirmado junto com o material e o processo de conformação; ③o contato no ombro da matriz também precisa ser verificado. Compare a superfície após a conformação e o manuseio com material representativo e, ao encontrar riscos, identifique o ponto de contato.
Com outros materiais, os ajustes e as verificações também mudam
Registre a espessura de chapa para HVAC junto com a espessura real, porque a espessura nominal não é uma capacidade de conformação. Na chapa galvanizada, atenção ao contato e ao dano do revestimento; no aço inoxidável, diferencie a face visível e o estado da superfície; no alumínio, defina a liga e o estado. Verifique o ângulo após descarregar com material representativo. A compensação do retorno elástico serve para ajustar o ângulo de conformação; o fator K é usado para estimar o comprimento planificado, e os dois não podem substituir um ao outro.
Recoloque a dobra na rota completa de fabricação
Do corte à montagem, distribua primeiro as tarefas conforme a seção real. Painéis de unidade e juntas de duto não precisam seguir exatamente a mesma rota.
Painéis, portas e suportes
Corte e preparação de furos e rasgos → dobra de canto comum → ligação conforme o projeto → tratamento superficial e verificação de montagem. Quando o material já tem revestimento, a proteção superficial acompanha o corte, a conformação e o transporte.
Peças de duto com junta
Corte → conformação da borda da junta e dobra do corpo → fechamento da junta → vedação e verificação conforme exigido. A ordem é definida pela seção e pelo acesso do equipamento; uma dobradeira comum não cobre por si só a conformação de encaixe, o fechamento e a vedação.
Para o corte retilíneo da chapa antes da dobra, compare Guilhotina para chapas com o desenho, o material e os requisitos de qualidade de corte.
Deixe as condições da peça definir a rota do equipamento
Compare primeiro os métodos de conformação e depois passe aos parâmetros da máquina. O comprimento de dobra e a força necessária são apenas o ponto de partida; ferramental, fixação, rotação, apoio e espaço de retirada também determinam se a peça pode ser concluída.
Para a chapa de peças de HVAC, combine a máquina com a peça, e não com o nome do setor: uma dobradeira para dutos cuida de flanges, perfis de armação e suportes; uma dobradeira de painéis para gabinetes de AHU atende painéis planos repetitivos; uma guilhotina para chapas prepara bordas retas; uma calandra para transições conforma seções curvas. Cada rota ainda exige as verificações de ferramental, apoio e retirada da peça abaixo.
| Tarefa de processamento | Comparar primeiro | Condições que definem a escolha |
|---|---|---|
| Suportes, perfis e peças com abas de seções diferentes | Rota de dobradeira | Comprimento útil, limites de força e ferramental, apoio de bordas curtas, posicionamento e alívios |
| Painéis de unidade e portas de produção repetitiva | Dobradeira e dobradeira de painéis | Dimensões da peça, altura da aba, espaço de fixação e rotação, forma de troca de ferramental |
| Manuseio e dobra com tarefas repetitivas estáveis | Comparar também células robotizadas | Se superfície de garra, virada, reposicionamento, carga e descarga e troca podem ser encadeados |
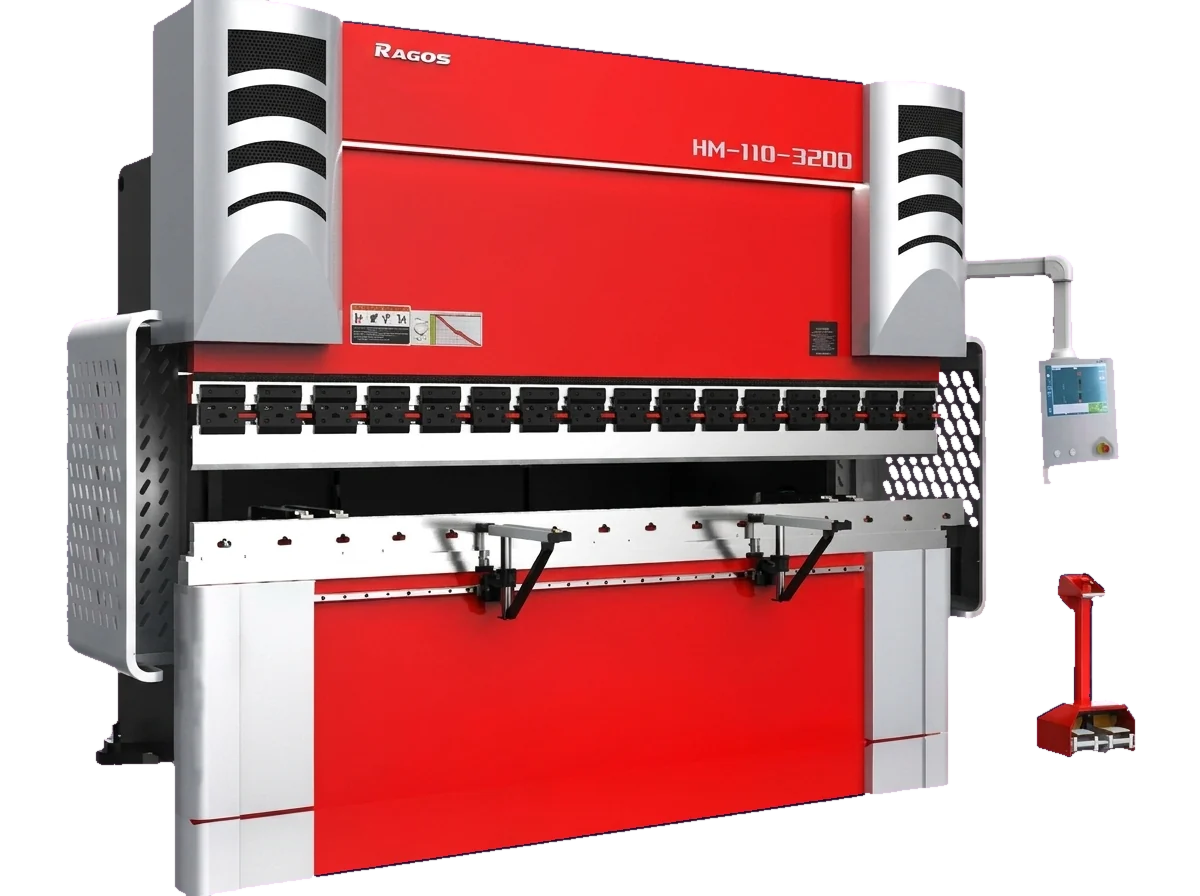
Linha de dobradeiras
Compare diferentes seções e tarefas de ferramental e depois consulte a estrutura e os parâmetros de cada linha. A escolha do modelo deve considerar a sequência de processamento da peça inteira.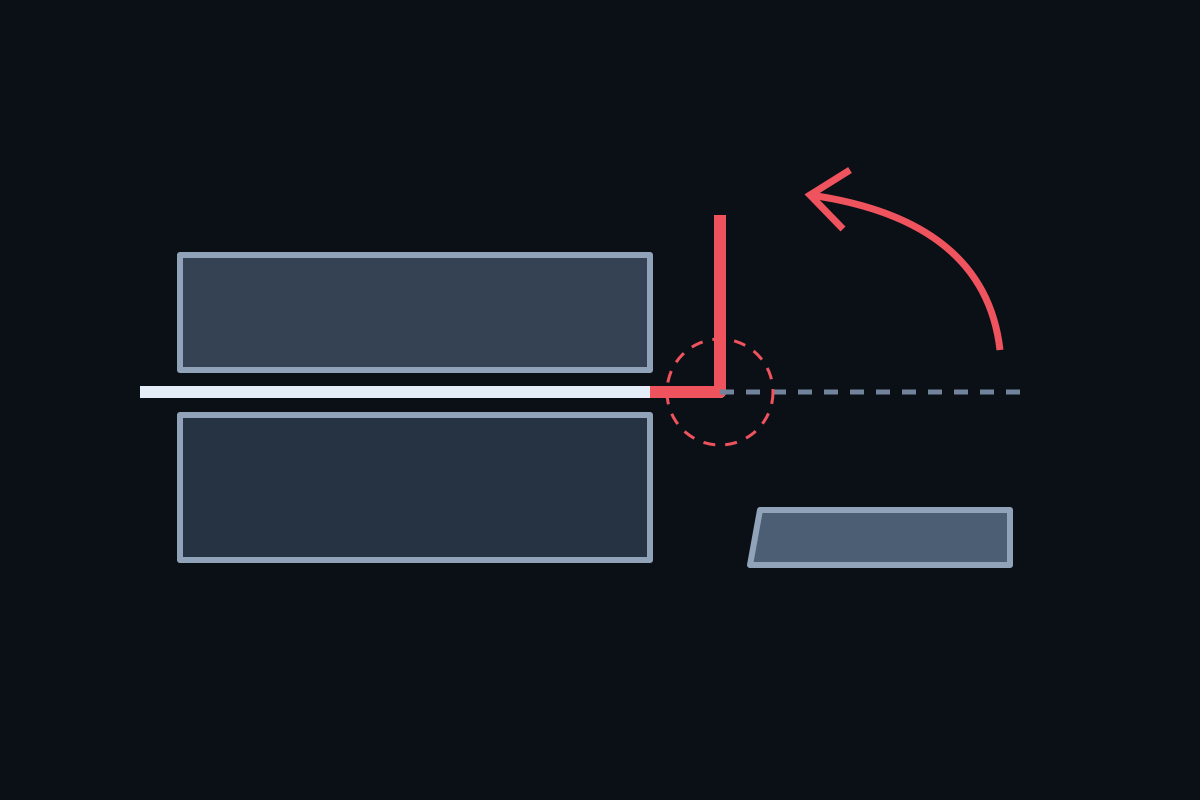
Dobradeira de painéis AG/AGP
Painéis e portas podem ser comparados nessa rota; verifique principalmente as condições de fixação, as dimensões da peça e os requisitos de aba, e depois passe aos parâmetros do modelo.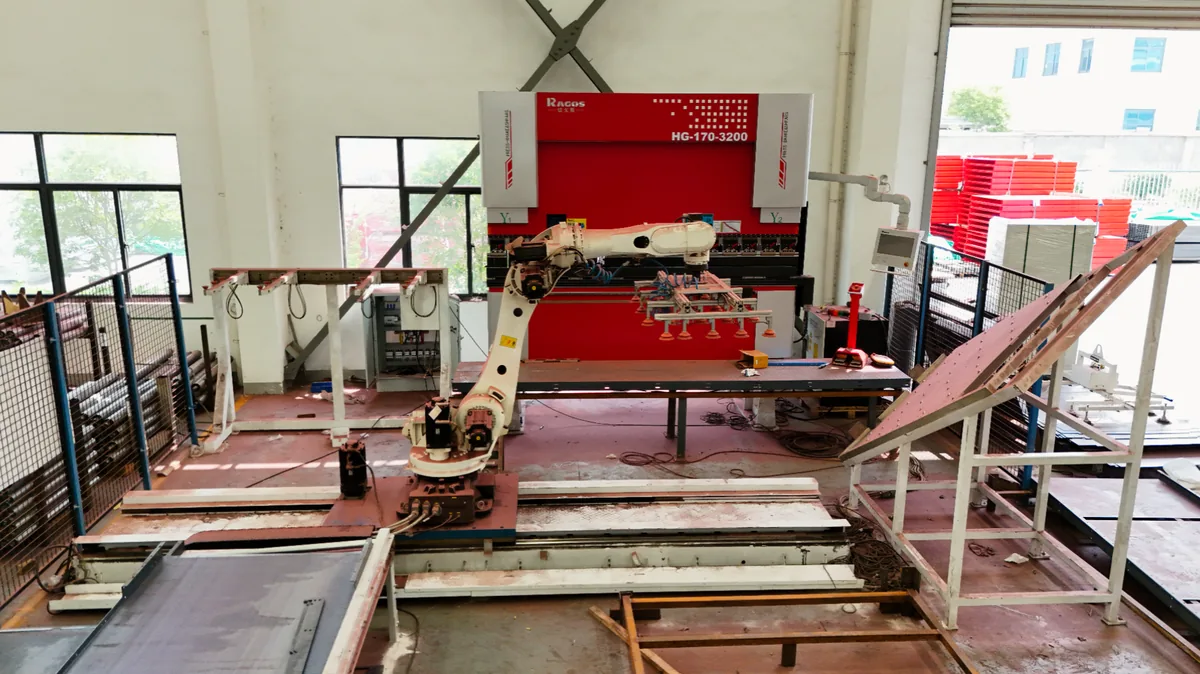
Célula de dobra robotizada
Quando a peça envolve tarefas repetitivas de manuseio, verifique também garra, virada e reposicionamento; o alcance da automação é definido pela peça real e pela validação do tempo de ciclo.
Se precisar saber mais sobre a estrutura de viga superior fixa e mesa ascendente, consulte Dobradeira MG de mesa ascendente
A inspeção da primeira peça deve voltar à posição real de montagem
Mantenha a revisão do desenho, o material e as informações do ferramental para que os resultados de medição correspondam à mesma peça e ao mesmo setup. Os três grupos de verificação a seguir podem acompanhar a aprovação da primeira peça:
- Dimensões conformadas: defina a referência dimensional e meça o comprimento da aba, o ângulo e a forma após descarregar; em linhas de dobra longas, compare nos pontos de medição acordados, não apenas em uma extremidade.
- Ajuste de montagem: em portas, verifique a abertura, as diagonais, os furos de dobradiça e a interface de vedação; em molduras de damper, a referência comum e o espaço das peças móveis; as abas de conexão devem ser verificadas junto com a peça correspondente.
- Superfície e repetibilidade: inspecione as faces visíveis e o revestimento nas condições de observação acordadas e guarde os corpos de prova aprovados. Registre se a verificação ocorreu antes ou depois da ligação ou da pintura e compare as peças seguintes na mesma etapa.
Perguntas frequentes
Qual máquina dobra dutos de HVAC?
A dobradeira forma as abas, os perfis de armação e os suportes; uma dobradeira de painéis pode ser candidata para painéis planos repetitivos, como portas de acesso e painéis de carcaça. A escolha depende das dimensões da peça, da altura da aba e da sequência de manuseio, não do nome do setor.
Qual espessura de chapa para HVAC?
A espessura segue a classe do duto, a pressão e a especificação do projeto, por isso não existe um único valor para todos os trabalhos. Registre a espessura especificada e a espessura real e depois confira a força de conformação e o ferramental com o material escolhido.
Como fabricar dutos de HVAC?
A rota começa pelo corte e segue com a conformação da costura ou da aba, a dobra, o fechamento e a vedação conforme a seção exigir. A dobradeira realiza a dobra; a conformação da costura, o fechamento e a vedação são operações separadas e devem ser avaliadas no roteiro.
Vocês fornecem linhas completas de dutos?
A linha publicada cobre máquinas de conformação como dobradeiras, dobradeiras de painéis, guilhotinas, calandras e máquinas de ranhura em V, não uma linha completa de dutos. Equipamentos de alimentação, conformação de costura, fechamento e vedação permanecem itens de escopo separados.
Páginas relacionadas
Equipamentos e orçamentos
Entre em contato com a JS Ragos para conhecer modelos, configurações e orçamentos.
Solicitar orçamento