剪板机做什么
闸式剪板机为折弯或焊接准备直线毛坯、条料和矩形零件。图纸允许剪切边缘时可考虑该工艺;轮廓和孔需要其他切割工艺。请记录实际工件的剪切厚度、剪切长度和刀片间隙。
概述
闸式剪板机为折弯或焊接准备直线毛坯、条料和矩形零件。图纸允许剪切边缘时可考虑该工艺;轮廓和孔需要其他切割工艺。请记录实际工件的剪切厚度、剪切长度和刀片间隙。
液压闸式剪板机是常见配置;当批量值得时,数控剪板机会增加受控定位和可编程设置。请在报价中确认供货驱动、控制器、刀片与承托方案。
RAGOS 产品资料列出最大剪切厚度 55 mm。现有资料未列齐该数字对应的材料、额定强度、具体机型及全剪长条件;使用该数字选型前须联合确认。单一厚度数字不能证明适配您的板材。
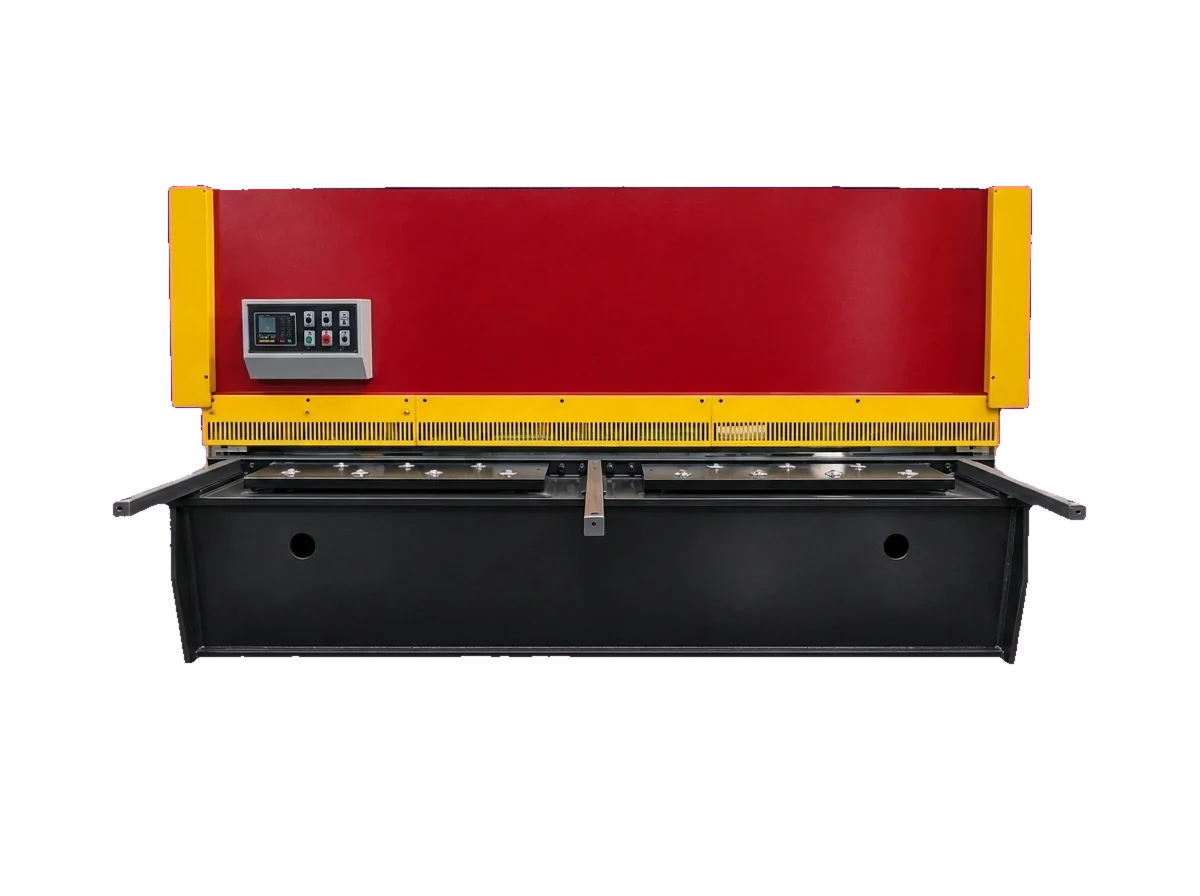
闸式剪板机(也称液压剪板机、钣金剪板机或数控剪板机)裁切直线毛坯和条料。联合核对材料、实际厚度与剪切长度,再确认定位、承托及所需切口。
选型
剪长沿刀线方向测量,毛坯宽度是刀线到后挡料的尺寸,两者应分开说明。刀片长度不代表后挡料行程足够,这两个尺寸也都不能单独确定板材承托方案。
配置
资料所列控制选项为 Estun E21 NC、Delem DAC360T 和 Cybelec CT8。请结合整机配置确认供货控制器,以及后挡料、刀口间隙和剪切角的实际控制功能。Rexroth 液压元件属于资料描述的配置方案,并非已确认的每台标准 BOM。
技术
上刀倾斜让剪切沿板材逐步推进。较大剪切角可降低峰值剪切载荷,但可能加剧弓起或扭曲,薄板和窄条尤其需要注意。较小角度可能减轻变形,同时需要更大剪切力。应比较工件所需结果,而不只看调节范围。
请确认本次报价机型配有哪些剪切角及刀口间隙调整方式,以及所选控制器实际控制哪些功能。提供 NC 和 CNC 选项,不等于每个版本都能自动调整这两项。
| 工件条件 | 需要提供的信息 | 需要确认的事项 |
|---|---|---|
| 薄板或窄条 | 实际厚度、条宽及允许变形 | 适合的设置,以及按毛刺、弓起和扭曲检查的代表性试剪 |
| 厚板 | 牌号或已知强度、实际厚度及全剪长 | 该组合对应的机型额定能力,而非只看宣传厚度 |
| 不锈钢或高强材料 | 具体牌号与状态,已知时提供强度 | 材料专属能力及刀片规格,不套用另一材料额定值 |
| 长板或大毛坯 | 整板尺寸及所需毛坯尺寸 | 定位、前承托以及剪下板材和余料的搬运 |
刀口间隙影响切口:过大可能留下粗糙边缘和明显毛刺;过小增加剪切载荷并有损伤刀刃的风险。起始设置应按所选机床说明匹配材料和实际厚度,再对照所需切口检查。本页不规定通用间隙百分比。
产品资料列有 H13 钢刀片。请在报价中确认供货刀片牌号、刃口状态及对所用材料的适用性。刀片名称本身不能证明切口质量或使用寿命。
刀隙、毛刺与边缘行为的机理说明,请阅读刀口间隙与剪切行为。应结合所选机床说明理解工艺,不将其当作通用设置。
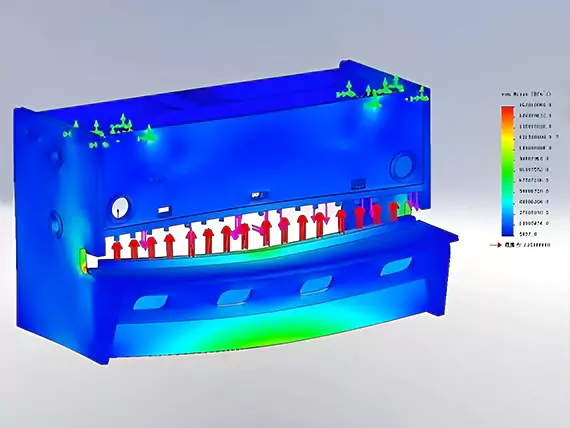
结构设计在制造前通过有限元分析评估剪切载荷、机架应力与变形。计算为结构设计提供依据,实际剪切效果仍取决于材料与机床设置。
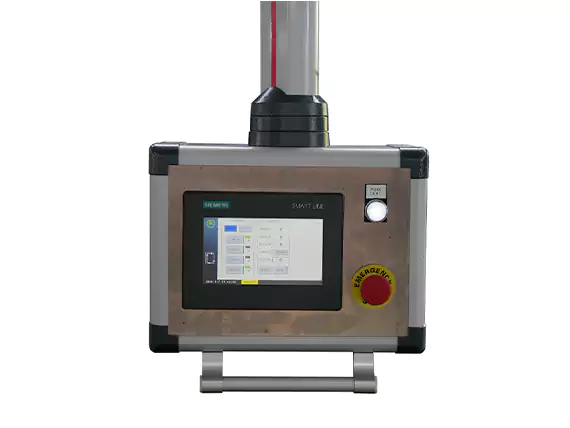
控制选项包括 Estun E21 NC 系统,以及 Delem DAC360T、Cybelec CT8 CNC 选项。后挡料、刀片间隙与剪切角的可控功能取决于控制器及机床配置。
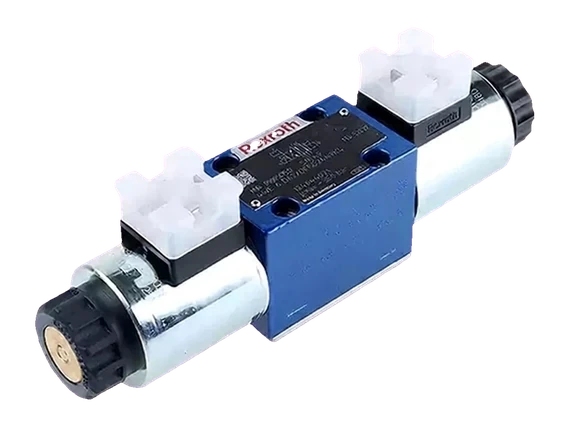
液压系统为剪切循环提供动力,并协调机床动作。液压元件可选 Rexroth 方案,具体元件品牌、回路及维护要求应在项目规格中确认。
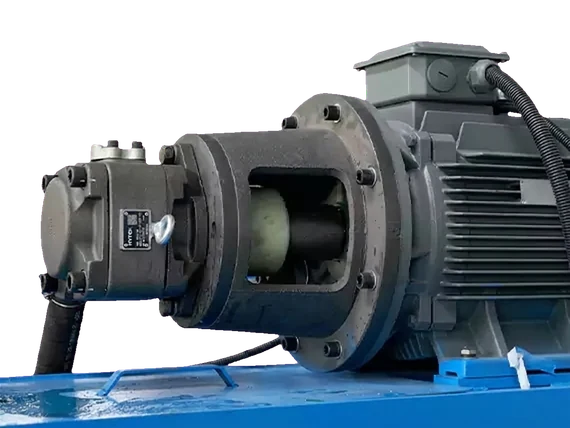
电机配置包括 Siemens 电机方案及伺服电机选项。应根据工作循环选择电机与控制方案,实际供货电机随订单确认。
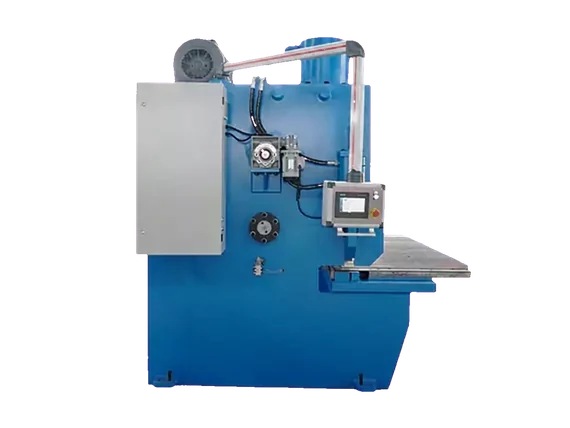
所述 CNC 方案按材料种类与厚度设置剪切角。该设置用于平衡剪切载荷与板材变形,自动调节能力以所选控制配置为准。
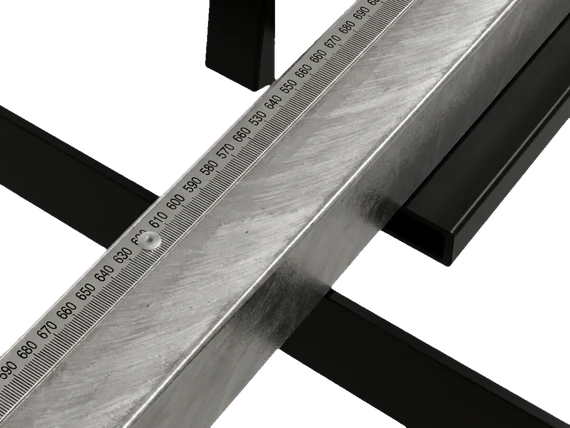
前托料装置在上料与定位时承托长板或大幅面板材。有助于减轻剪切前的下垂,支撑布置应匹配板材尺寸与搬运方式。
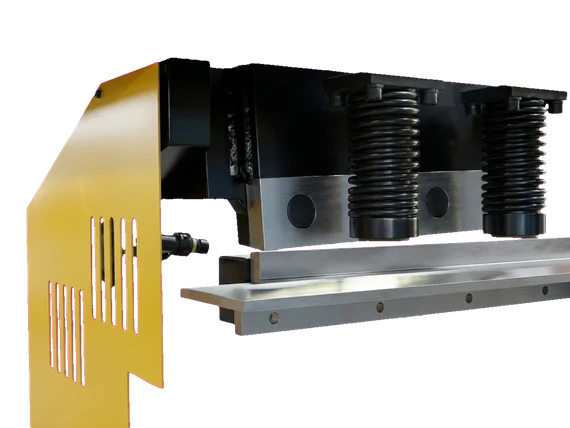
H13 钢刀片承担剪切作业。刀片材质、间隙与刃口状态须匹配材料及厚度,订购前应确认供货刀片规格。
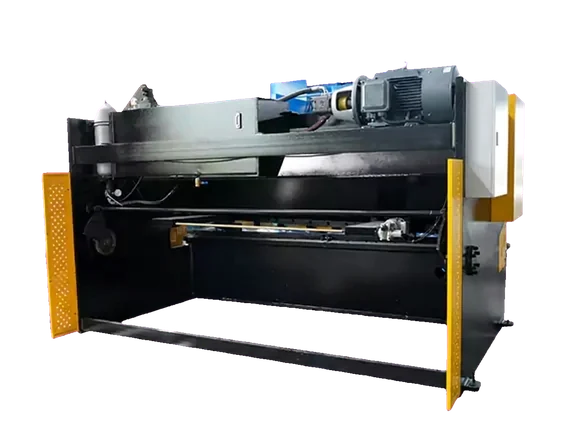
受控后挡料为板材定位提供基准,并设定毛坯尺寸,即刀线至挡料面的距离;该尺寸不同于沿刀线方向的剪长。其行程与控制功能应结合零件尺寸及机床配置核对。
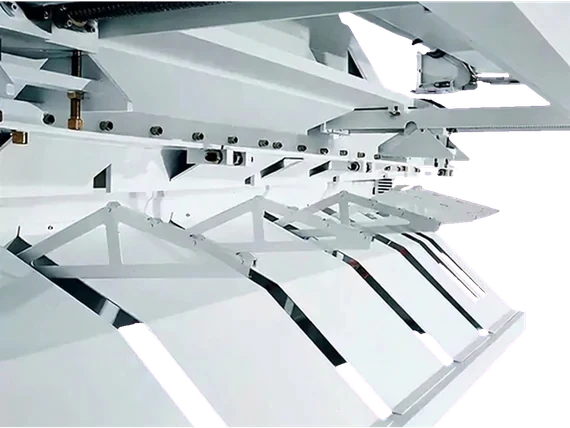
可选托料装置在刀片后方承托剪下的板材,减轻自重导致的弯曲。适用性取决于板材尺寸与卸料顺序,该装置需单独明确。
应用
典型工作包括暖通剪板、配电柜剪板和电梯面板剪板,以及下列直线下料毛坯。应用名称不能证明特定材料与图纸的设备能力或切口质量。
资料
剪板机配置包括控制系统、刀片、支撑与防护。机型额定能力的适用条件以对应参数和报价为准。
| 核对项 | 需要的记录 | 用于作什么判断 |
|---|---|---|
| 能力基准 | 准确机型、材料或强度、实际厚度及全剪长 | 使用公开的 55 mm 数字选型前,确认其对应条件。 |
| 切口样件 | 按约定方法检查的毛刺、直角度、直线度及变形 | 用样件记录与图纸比较;刀片品牌不是验收结果。 |
| 配置 | 报价所列刀片、控制功能、支撑及防护清单 | 确认本次订单包含什么,包括单独明确的搬运选项。 |
有机床精度要求时,请查阅剪板机精度:GB/T 14404-2024 范围的适用范围;它不是零件边缘允差、零件合格或认证证明。
| 参数 | 值 |
|---|---|
| 最大剪切厚度 | 产品资料列最高 55 mm;材料、额定强度、机型及全剪长待确认 |
| 刀片材料 | 资料列 H13 钢;确认供货刀片规格 |
| 液压系统 | Rexroth 配置方案;确认供货元件 |
| 控制器 | NC E21 Estun / Delem DAC360T / Cybelec CT8;功能取决于整机配置 |
| 自动化 | 可选自动上料与送料;搬运方案另行明确 |
所列厚度不构成特定材料或全剪长的能力批准。应使用确认的机型额定条件及约定供货规格。
RAGOS 产品数据,2026-11-01,以及厂方闸式剪板机产品页;确认当前机型与配置。
先看几何形状和所需边缘。剪板机适合直线毛坯和条料,轮廓、孔和套料形状需要激光等其他工艺。作成本或产量结论前,应比较搬运、可能的去毛刺和实际工件组合。
按所选机型与控制器,可能为手动或受控调整。请确认实际配置方式,按机床说明匹配材料和实际厚度,并对照工件要求检查切口。
RAGOS 产品资料列最高 55 mm。现有资料未注明该数字对应的材料、额定强度、准确机型及全剪长。将其用于本次工件能力选型前,请取得拟选机床的这些条件。
请将具体不锈钢牌号与状态、实际厚度及剪长,对照所选机型额定条件和供货刀片规格确认。不要将另一材料的额定能力直接当作不锈钢能力。
请按所选机型和现场要求索取实际防护、压料及其他安全装置规格。液压驱动或元件品牌本身不能证明噪音表现或操作安全;本页未给出噪音数值或经认证的安全配置。
资料列有可选自动上料与送料。约定供货方案前,请确认板材尺寸、料垛重量、所需产量、板材承托及卸料顺序。
剪板机通过运动刀片与固定床身裁切直线毛坯和条料,也称闸式剪板机或钣金剪板机。切口、直角度和毛刺仍须按图纸与约定检查方法核对。
价格取决于型号、剪切长度、厚度额定值、刀片与控制器配置、承托和防护。请提供材料、实际厚度、最长剪切长度和批量节拍,以便报价明确供货配置。
产品手册
折弯机、面板折弯机、V 槽加工机与机器人折弯单元:6 大系列、80 个型号,含标准参数与选型配置说明。手册为英文版。
英语 PDF · 28 页 · 80 个型号 · 6 大系列 · 1.64 MB · 2026 年 11 月
了解设备型号、配置与报价,直接联系 JS Ragos。
获取报价