Aplicaciones de climatización · Piezas y procesos
Fabricación de chapa metálica para climatización: conductos, compuertas y envolventes de unidades
Desde las conexiones de conductos y los marcos de compuerta hasta las envolventes de unidades y las puertas de registro, revise la brida, la cara vista y la interfaz de montaje y después elija la máquina de conformado. La fabricación de conductos de aire y los conductos de chapa parten de las mismas comprobaciones de pieza.
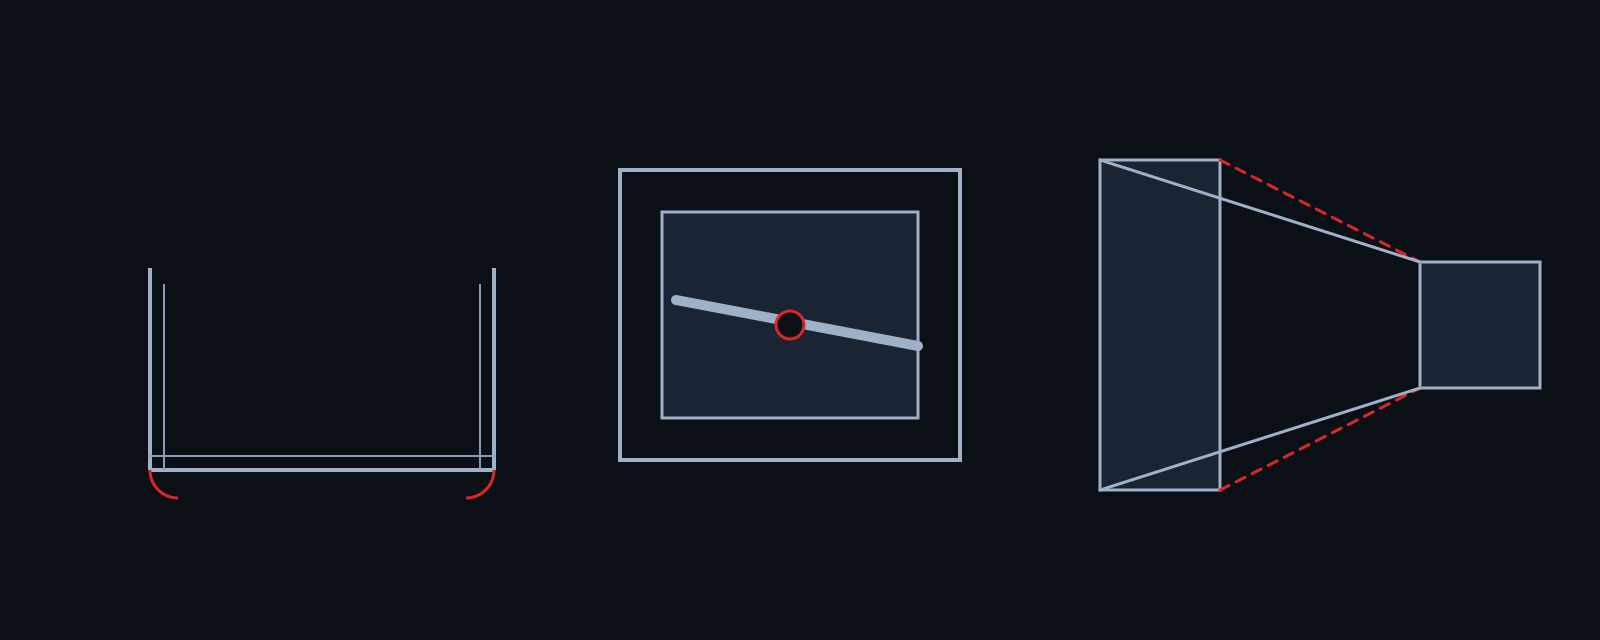
La fabricación de chapa metálica para climatización abarca conductos, compuertas, envolventes de UTA, puertas de registro y bridas de conducto. Ya sea que el taller llame al trabajo fabricación de conductos de aire, conductos de chapa o trabajo de chapa para climatización, las primeras comprobaciones son la sección, la unión y la cara vista. Las siguientes son piezas simplificadas; los números hacen referencia a posiciones clave; los dibujos no están a escala.
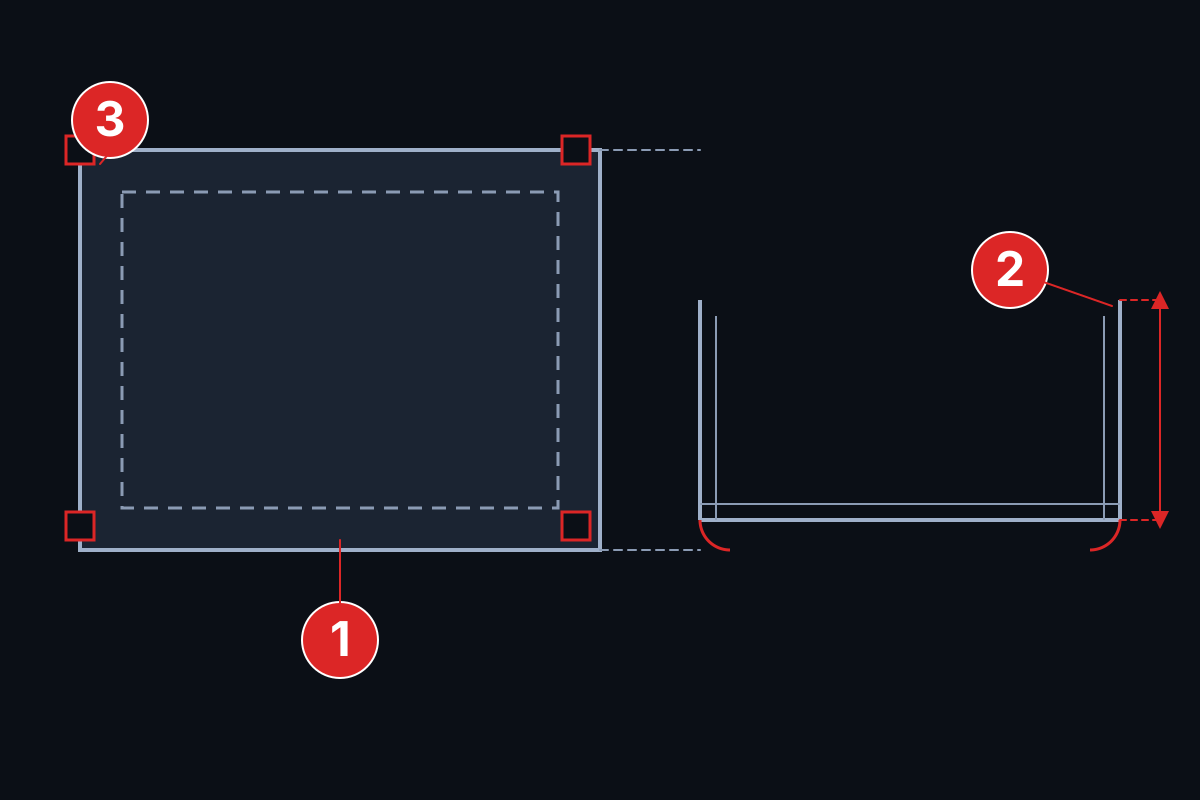
Panel de envolvente de unidad
①La cara vista necesita protección durante la manipulación y el contacto con el utillaje; ②la altura del reborde influye en la rigidez y en la interfaz de montaje; ③el alivio de esquina se prepara en el despiece. En paneles largos también hay que considerar el apoyo de la pieza y la uniformidad del ángulo a lo largo de la línea de plegado.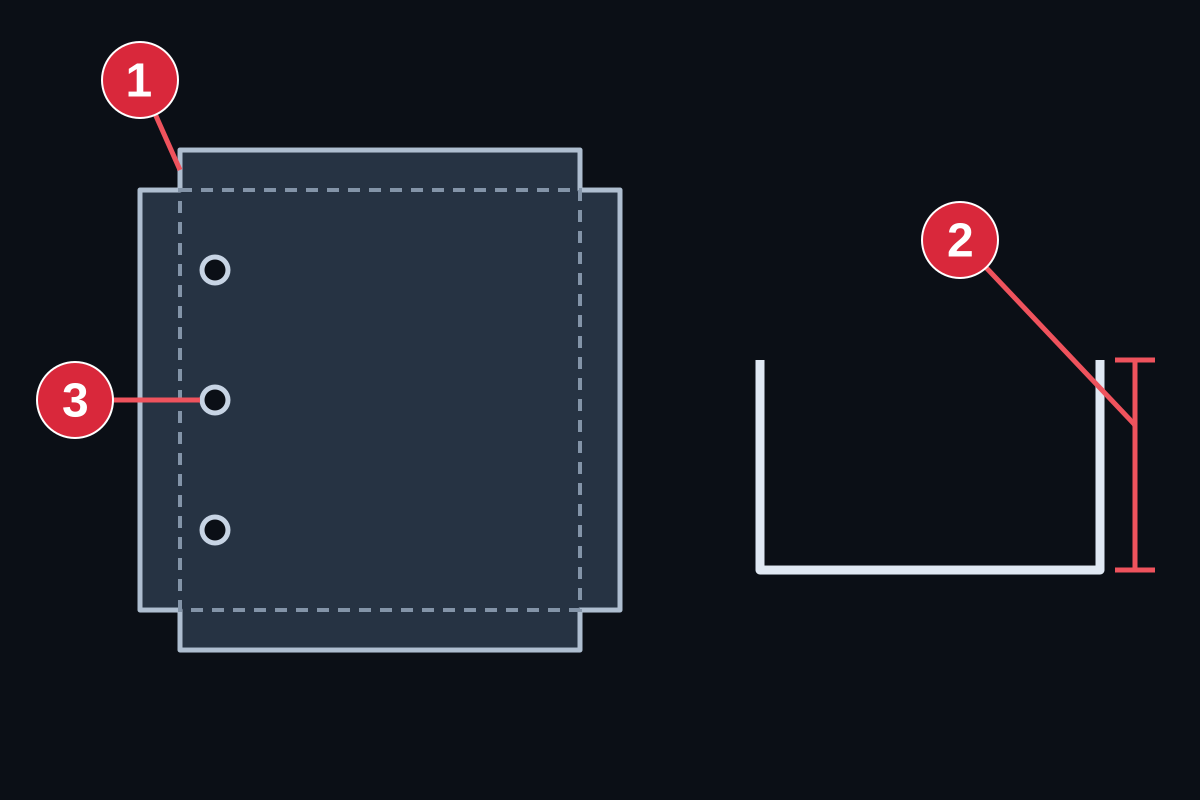
Puerta de registro y panel de observación
①El alivio de esquina da espacio de conformado a los rebordes adyacentes; ②el reborde perimetral influye en el acceso del utillaje y en la extracción de la pieza; ③los agujeros de bisagra o de fijación deben comprobarse respecto a la referencia de montaje tras el conformado. Que la puerta se monte o no debe juzgarse junto con la abertura de montaje.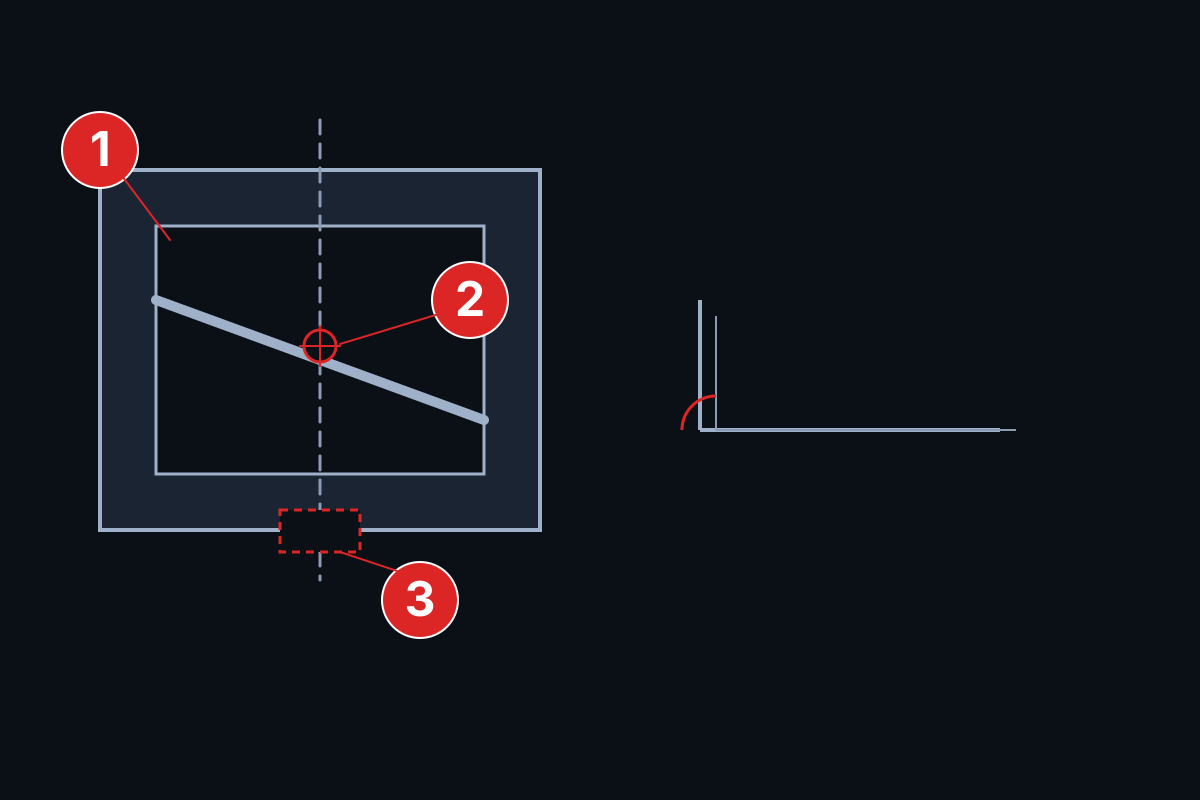
Marco de compuerta e interfaz de la hoja
①Las líneas de plegado de los perfiles forman la sección; ②el eje de la hoja determina la referencia de acoplamiento; ③las muescas dejan paso a las uniones o a las piezas móviles. Separe primero los perfiles, las hojas y los elementos de unión, y defina para cada uno su ruta de conformado y montaje.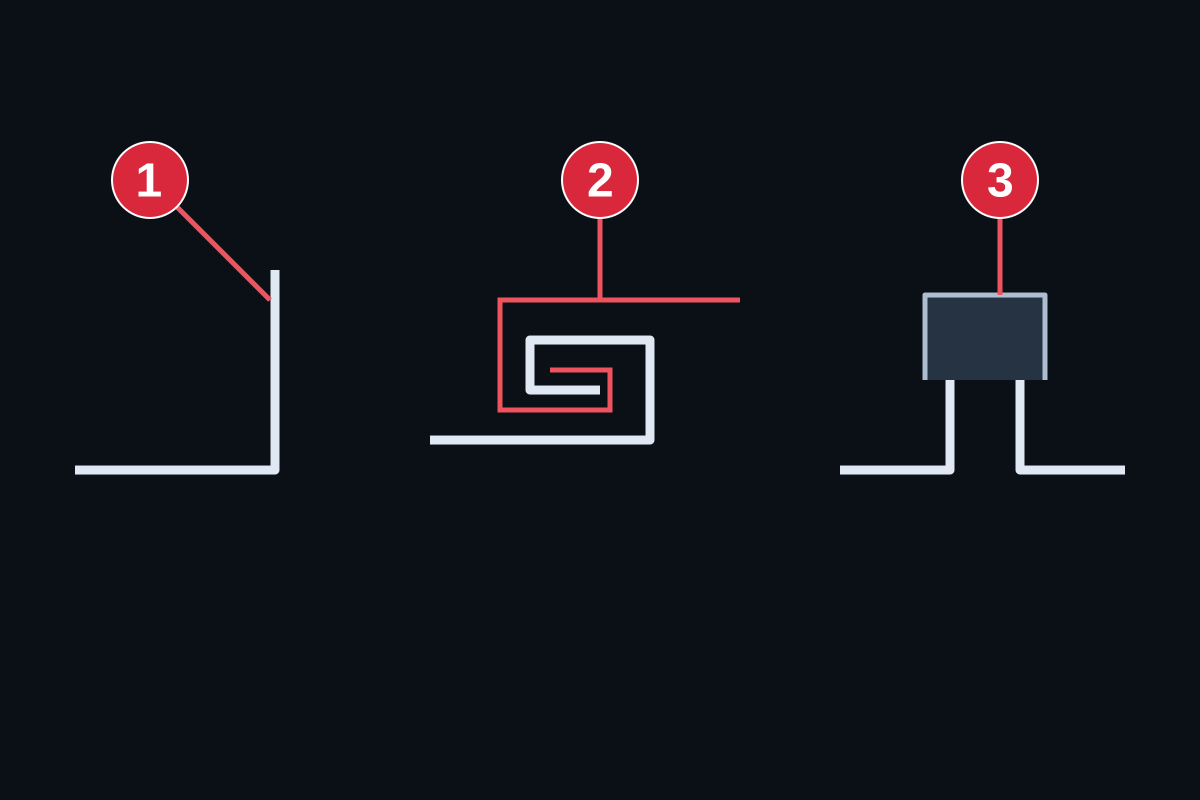
Rebordes de conexión de conductos
①El reborde de esquina normal, ②la junta engatillada y ③la pieza de unión independiente cumplen tareas distintas. Observe primero la sección de conexión y distinga después el plegado, el conformado del borde de junta y las operaciones de cierre; no elija el utillaje solo por el nombre “brida”.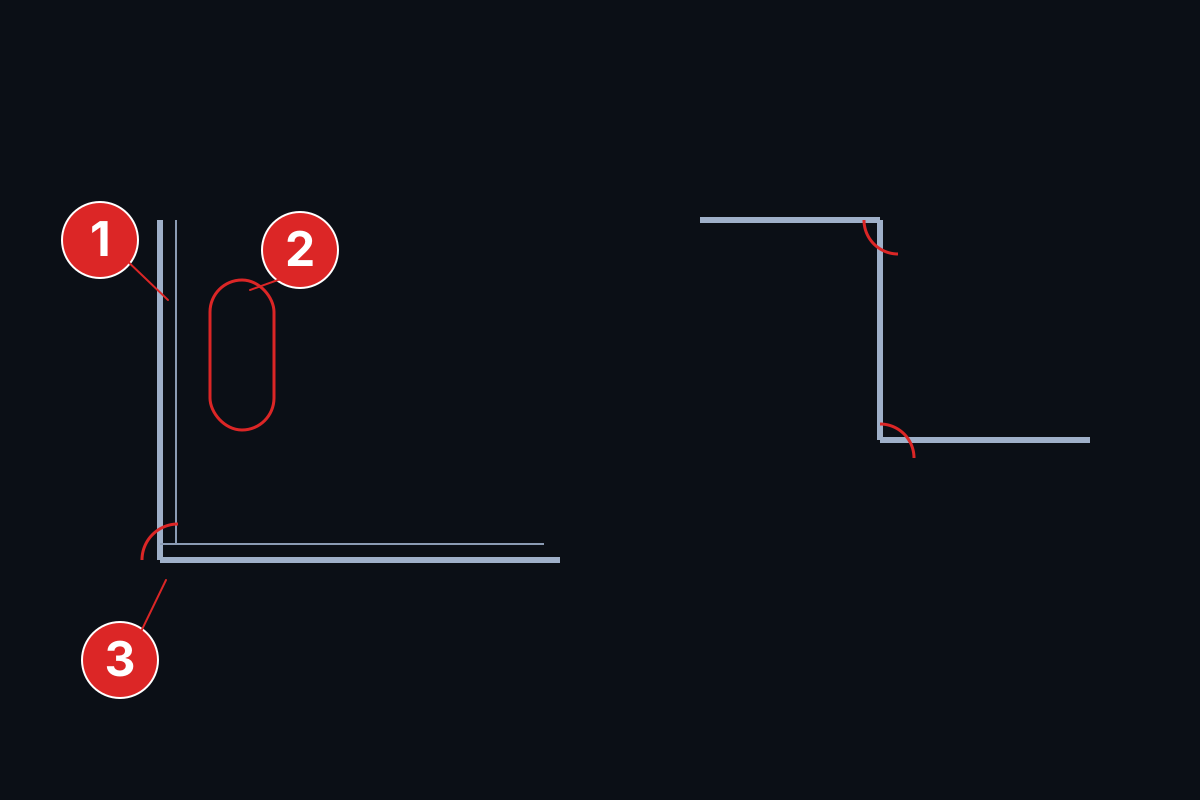
Suspensiones y soportes de fijación
①La cara de montaje y ②la ranura de posicionamiento determinan juntas la posición de montaje; ③el plegado de la esquina une ambas alas. Compruebe las ranuras y la cara de montaje con la referencia tras el conformado; la capacidad de carga depende además del material, las uniones y el diseño estructural.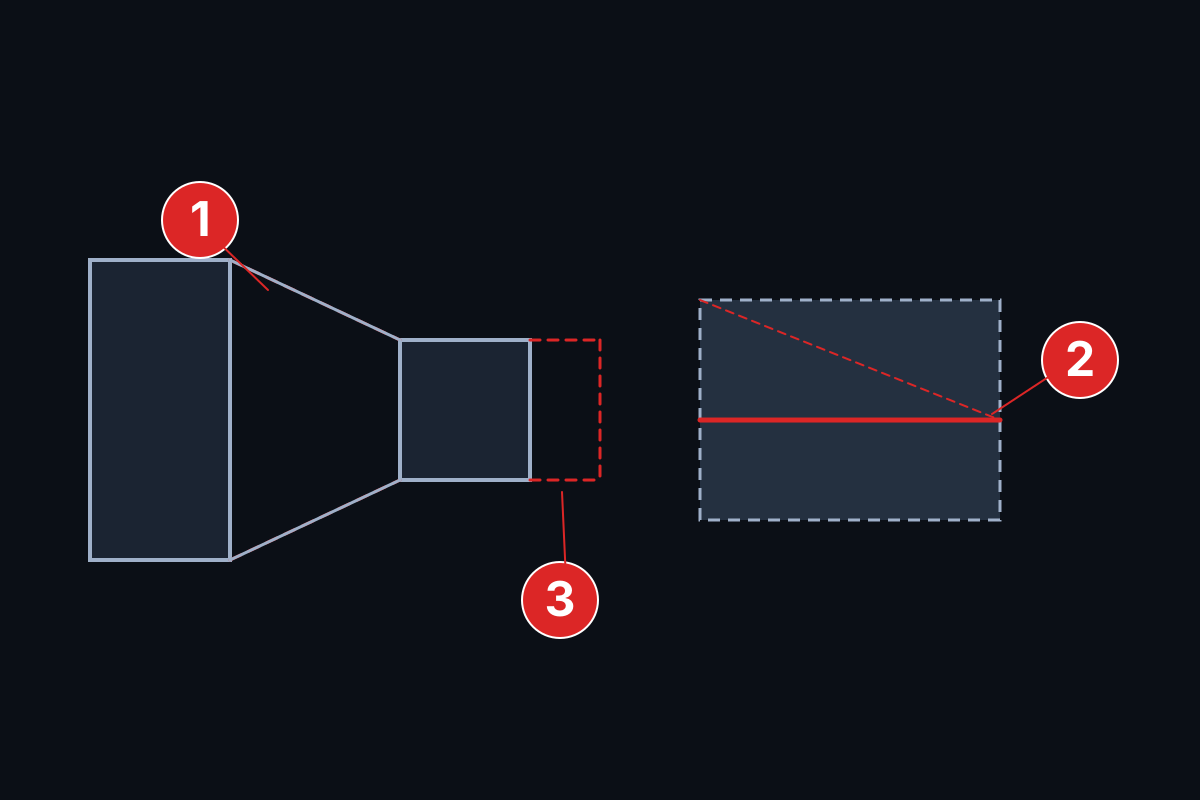
Transición de conducto
①Las líneas de plegado oblicuas forman la sección variable; ②la junta de cierre influye en el orden de mecanizado; ③tras el último plegado debe quedar todavía un camino de extracción. Descomponga primero cada cara y cada junta y determine qué zonas se pliegan en línea recta y cuáles necesitan otros métodos de conformado.
Siga una puerta de registro a lo largo de todo el proceso
Este ejemplo didáctico utiliza una puerta en forma de bandeja poco profunda, con un solo reborde en los cuatro lados y alivios de esquina previamente cortados, sin reborde secundario. Las figuras muestran cómo cambia la forma de la pieza; la secuencia real de rebordeado debe definirse junto con el punzón, la sujeción, el apoyo y el espacio de extracción.
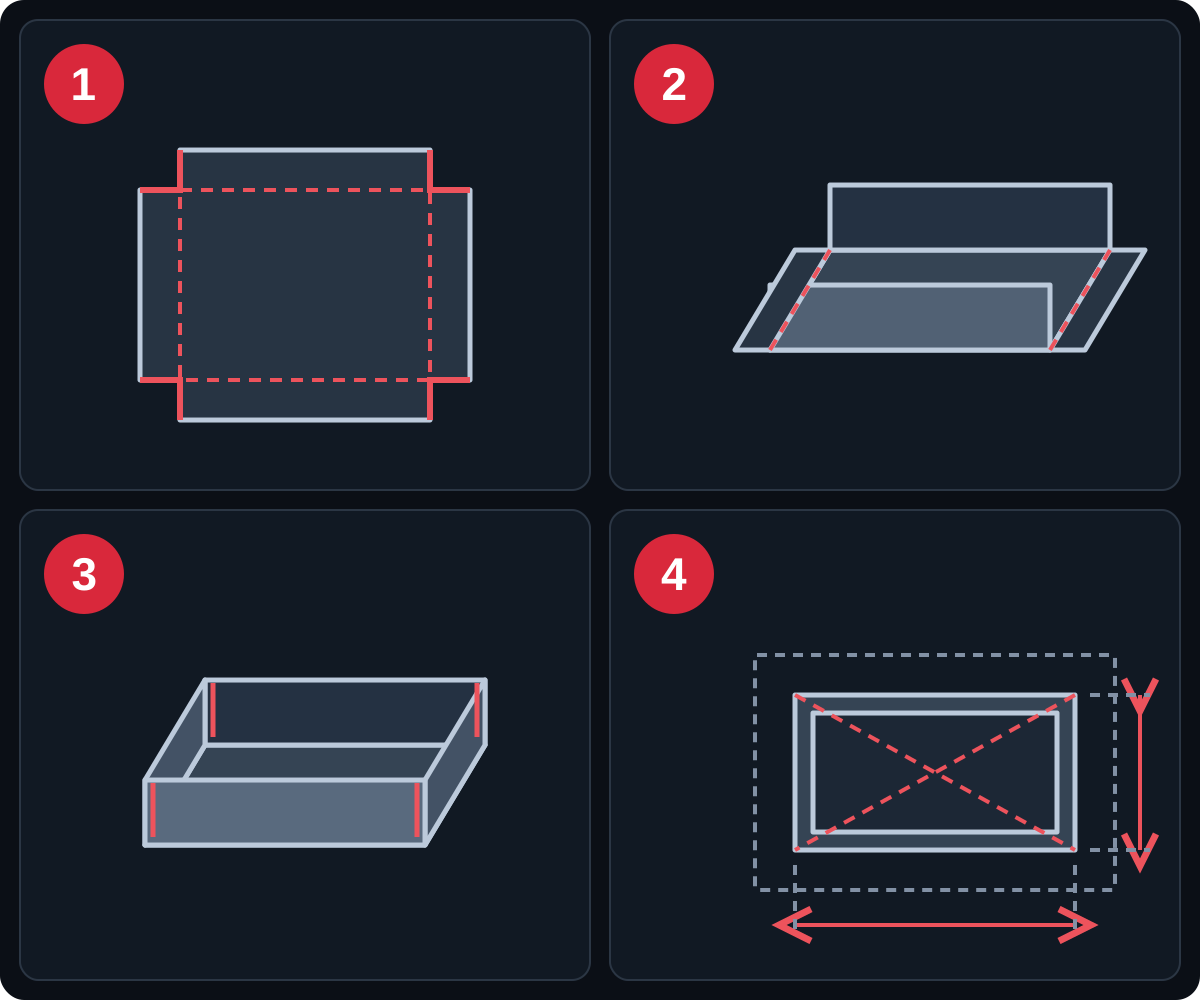
- 1 · Prepare primero la pieza en plano. Marque la cara vista, las líneas de plegado y las referencias de los agujeros de montaje, y deje los alivios de esquina según el plano. La longitud desarrollada de un reborde depende del radio de plegado; no basta con sumar las dimensiones finales de cada lado.
- 2 · Conforme dos lados opuestos. El ejemplo muestra primero el estado tras plegar los dos lados largos. Antes de cada operación, dé a la chapa un apoyo estable y defina la posición de contacto del tope trasero; mida el ángulo y la longitud de ala tras descargar y decida entonces si hay que ajustar.
- 3 · Complete los otros dos lados. Los lados ya conformados se acercarán al utillaje; compruebe primero su relación espacial con el punzón, las zonas de sujeción y la bancada. Si hay interferencias, ajuste el utillaje o el orden; el movimiento de conformado y la trayectoria de extracción deben validarse juntos.
- 4 · Vuelva a comprobar las interfaces de montaje. Contraste la forma final, las diagonales y la posición de los agujeros de montaje con el mismo plano, y compruebe después el ajuste entre la puerta y la abertura, las bisagras y la interfaz de sellado. La abertura de montaje de la figura es una referencia de comprobación y no representa una holgura de ajuste pactada.
Tres dificultades de mecanizado que conviene resolver de antemano
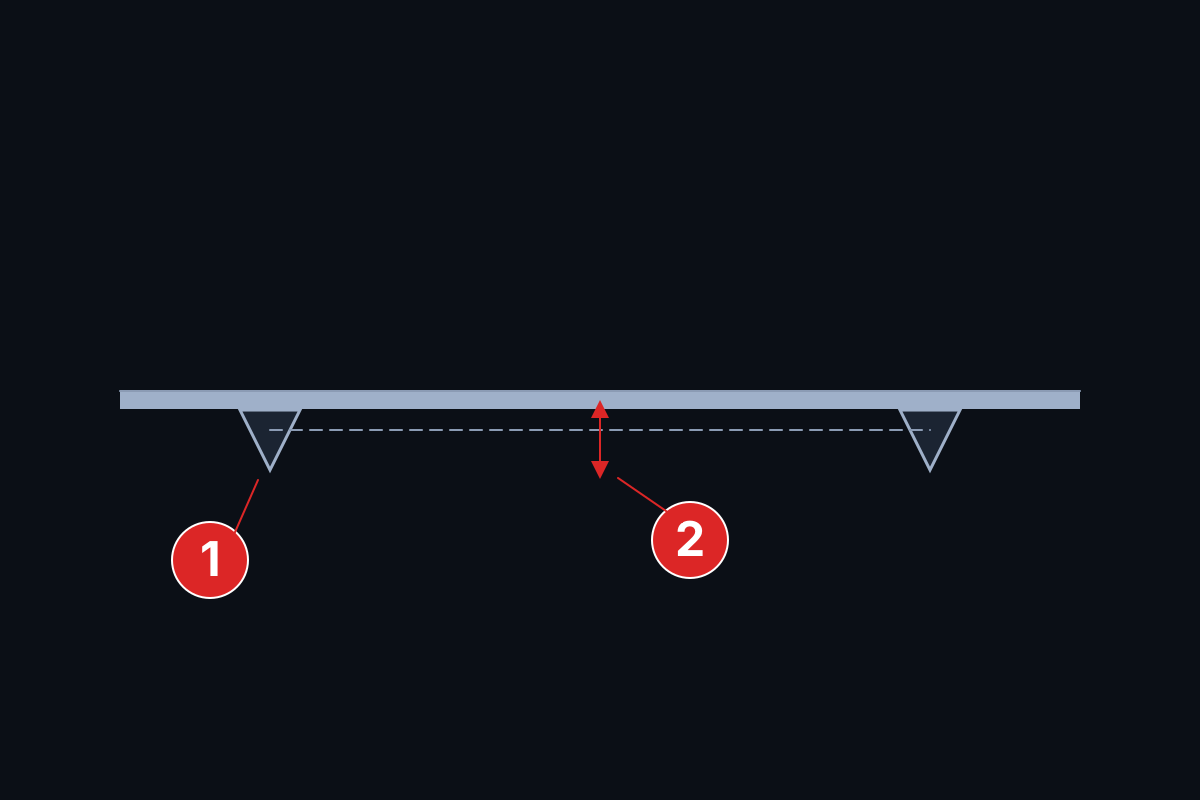
Chapa larga y fina: resuelva primero el apoyo y el posicionamiento
①Los puntos de apoyo ayudan a controlar la postura de la chapa; ②un punto de medición central sirve para comparar el resultado del conformado a lo largo de la línea de plegado. Los extremos pueden tener el ángulo correcto y el centro seguir siendo distinto. Registre el material, el utillaje y las posiciones de medición, y distinga después el efecto del apoyo, de los ajustes y de la variación del material.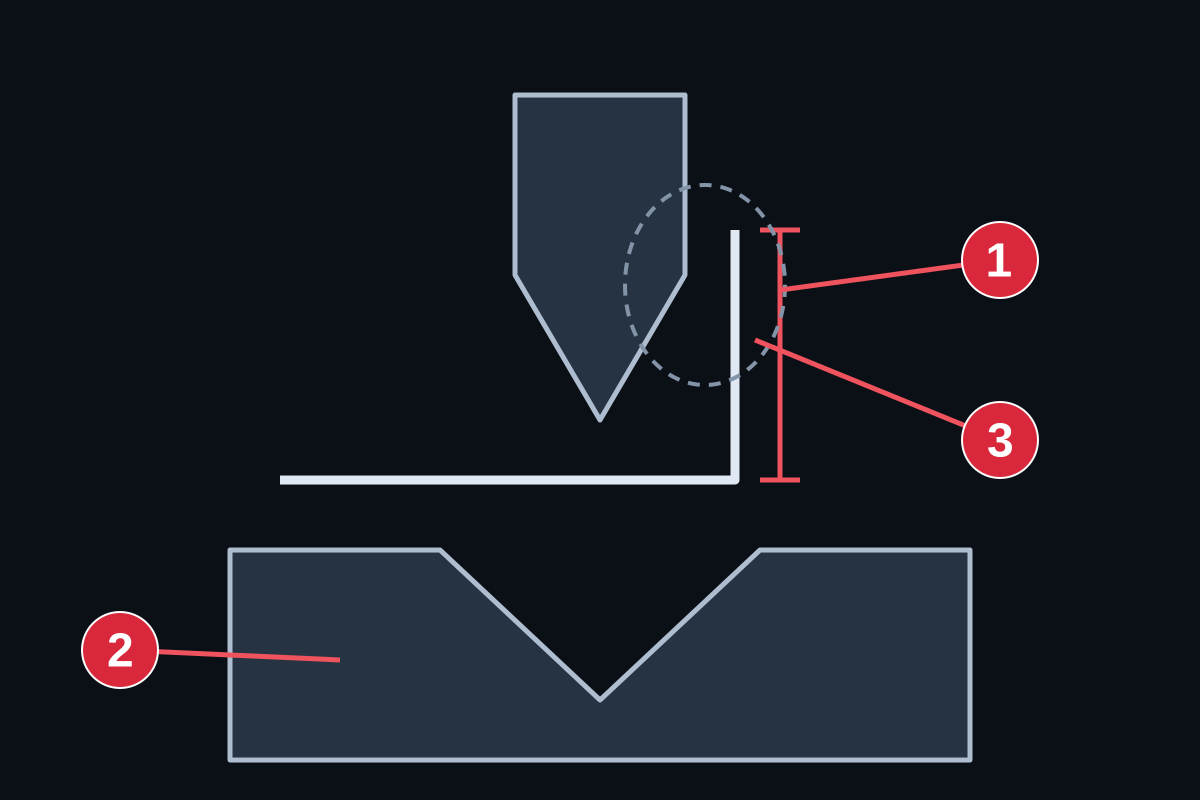
Reborde corto: observe a la vez el apoyo y la interferencia
①La altura del reborde debe comprobarse junto con ②el perfil real del punzón y de la matriz. ③Marque los puntos donde el lado ya conformado puede tocar el utillaje. Que el lado corto se apoye de forma estable en la matriz y que el reborde toque el utillaje son dos cuestiones distintas y deben verificarse por separado.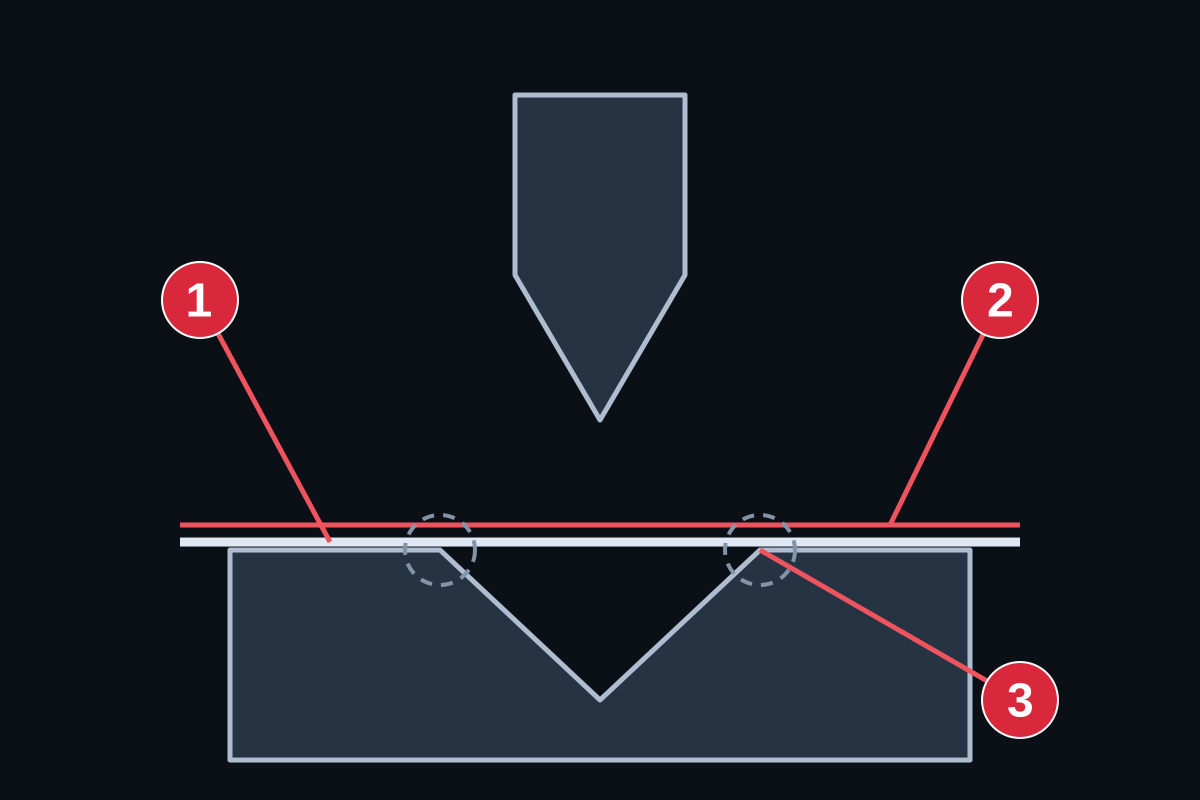
Cara vista: considere juntos el contacto y la manipulación
①Marque primero las superficies visibles que hay que proteger; ②si puede usarse film protector debe confirmarse junto con el material y el proceso de conformado; ③también hay que comprobar el contacto en el hombro de la matriz. Compare la superficie tras el conformado y la manipulación con material representativo y, si aparecen rayones, localice el punto de contacto.
Con otros materiales, los ajustes y las comprobaciones también cambian
Registre el espesor de chapa para climatización junto con el espesor real, porque el calibre nominal no es una capacidad de conformado. En la chapa galvanizada hay que vigilar el contacto y el daño del recubrimiento; en el acero inoxidable, distinguir la cara vista y el estado superficial; en el aluminio, precisar la aleación y el temple. Compruebe el ángulo tras descargar con material representativo. La compensación del retorno elástico sirve para ajustar el ángulo de conformado; el factor K se usa para estimar la longitud del desarrollo, y ambos no pueden sustituirse entre sí.
Devuelva el plegado a la ruta de fabricación completa
Del corte al montaje, asigne primero las tareas según la sección real. Los paneles de unidad y las juntas de conducto no tienen por qué seguir exactamente la misma ruta.
Paneles, puertas y soportes
Corte y preparación de agujeros y ranuras → plegado de esquina normal → unión según diseño → tratamiento superficial y comprobación de montaje. Si el material ya lleva recubrimiento, la protección superficial acompaña al corte, el conformado y el transporte.
Piezas de conducto con junta
Corte → conformado del borde de junta y plegado del cuerpo → cierre de la junta → sellado y comprobación según lo requerido. El orden lo determinan la sección y el acceso del equipo; una plegadora normal no cubre por sí sola el conformado de engatillado, el cierre y el sellado.
Para el corte rectilíneo de la chapa antes del doblado, compare Cizalla guillotina hidráulica con el plano, el material y los requisitos de calidad de corte.
Que las condiciones de la pieza determinen la ruta del equipo
Compare primero los métodos de conformado y pase después a los parámetros de la máquina. La longitud de plegado y la fuerza necesaria son solo el punto de partida; el utillaje, la sujeción, el giro, el apoyo y el espacio de extracción también determinan si la pieza puede terminarse.
Para la chapa de piezas de climatización, ajuste la máquina a la pieza y no al nombre del sector: una plegadora para conductos maneja pestañas, perfiles y soportes; una plegadora de panel para envolventes sirve para paneles planos repetitivos; la cizalla para conductos prepara bordes rectos; la cilindradora para transiciones forma secciones curvas. Cada ruta sigue necesitando las comprobaciones de utillaje, apoyo y extracción de pieza indicadas abajo.
| Tarea de mecanizado | Comparar primero | Condiciones que determinan la elección |
|---|---|---|
| Soportes, perfiles y piezas con reborde de distintas secciones | Ruta de plegadora | Longitud útil, límites de fuerza y utillaje, apoyo de lados cortos, posicionamiento y alivios |
| Paneles de unidad y puertas de producción repetitiva | Plegadora y plegadora de panel | Dimensiones de la pieza, altura de reborde, espacio de sujeción y giro, forma de cambio de utillaje |
| Manipulación y plegado con tareas repetitivas estables | Comparar además celdas robotizadas | Si la superficie de agarre, el volteo, el reposicionamiento, la carga y descarga y el cambio pueden enlazarse |
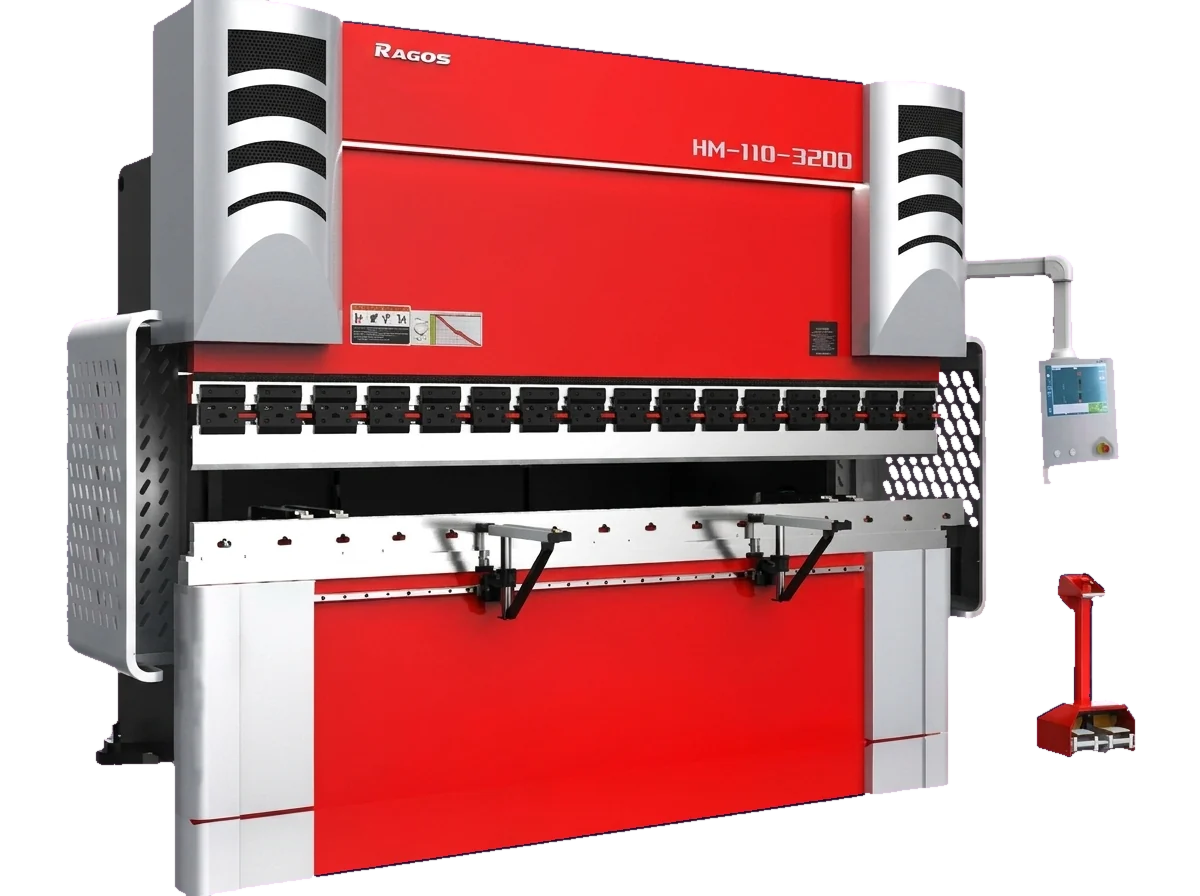
Serie de plegadoras
Compare distintas secciones y tareas de utillaje y consulte después la estructura y los parámetros de cada serie. La elección del modelo debe considerar la secuencia de mecanizado de la pieza completa.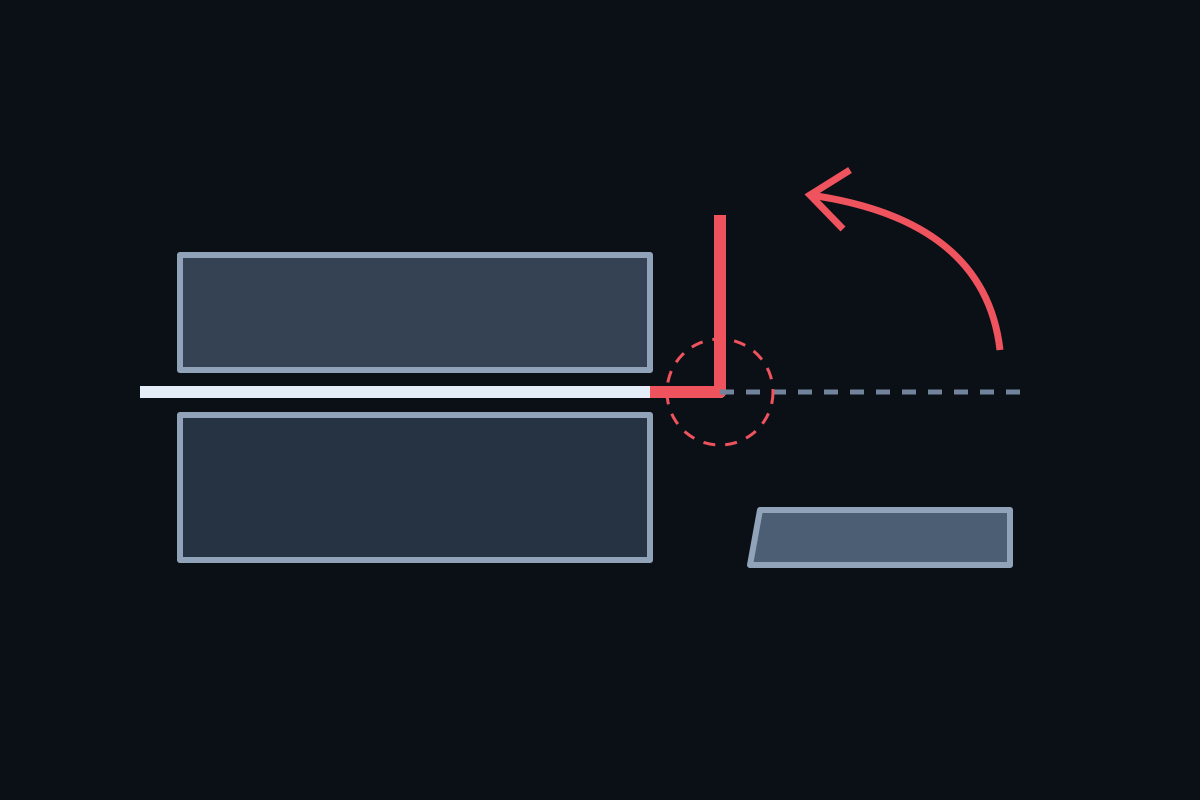
Plegadora de panel AG/AGP
Los paneles y las puertas pueden compararse en esta ruta; revise sobre todo las condiciones de sujeción, las dimensiones de la pieza y los requisitos de reborde, y pase después a los parámetros del modelo.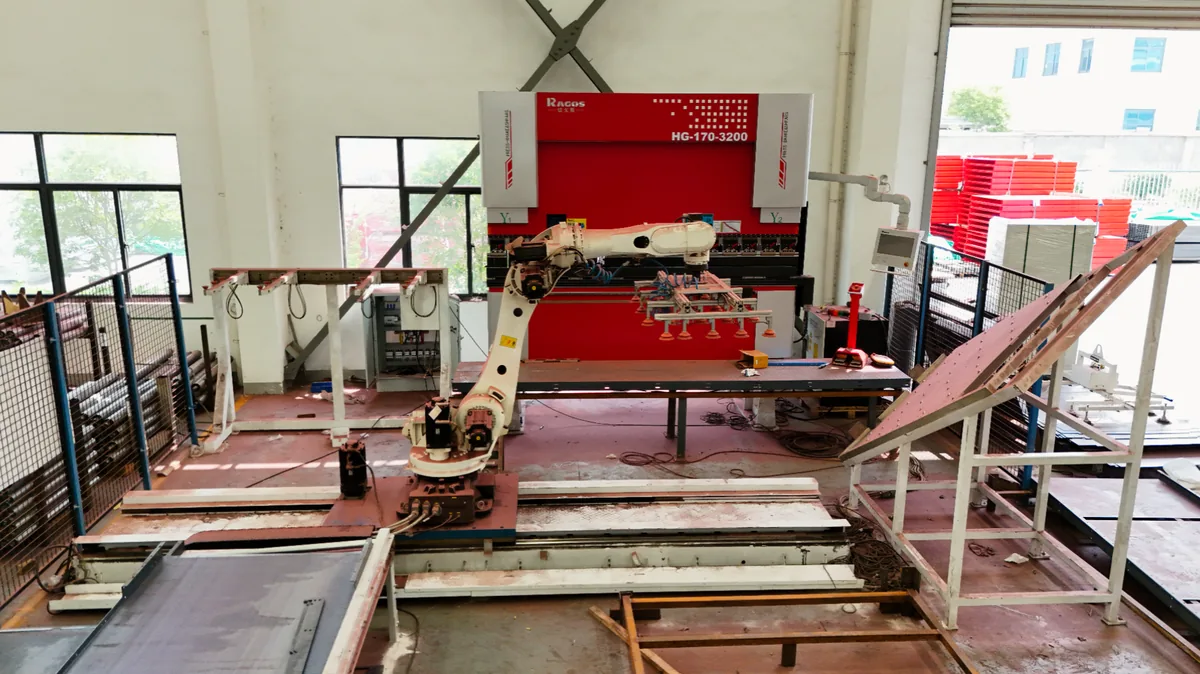
Celda de plegado robotizada
Cuando la pieza implica tareas de manipulación repetitivas, verifique además el agarre, el volteo y el reposicionamiento; el alcance de la automatización lo determinan la pieza real y la validación del tiempo de ciclo.
Si necesita más información sobre la estructura de viga superior fija y mesa ascendente, consulte Plegadora MG de mesa ascendente
La comprobación de la primera pieza debe volver a la posición real de montaje
Conserve la revisión del plano, el material y la información del utillaje para que los resultados de medición correspondan a la misma pieza y al mismo ajuste. Los tres grupos de comprobación siguientes pueden acompañar toda la aprobación de la primera pieza:
- Dimensiones conformadas: defina la referencia dimensional y mida la longitud de ala, el ángulo y la forma final tras descargar; en líneas de plegado largas, compare en los puntos de medición pactados, no solo en un extremo.
- Ajuste de montaje: en puertas, compruebe la abertura, las diagonales, los agujeros de bisagra y la interfaz de sellado; en marcos de compuerta, la referencia común y el espacio de las piezas móviles; los rebordes de conexión se comprueban junto con la pieza de acoplamiento.
- Superficie y repetibilidad: inspeccione las caras vistas y el recubrimiento en las condiciones de observación pactadas y conserve las probetas aprobadas. Registre si la comprobación se hizo antes o después de unir o pintar, y compare las piezas siguientes en la misma etapa.
Cómo preparar los plegados de prueba y el registro de la primera pieza
Preguntas frecuentes
¿Qué máquina pliega conductos de aire?
Una plegadora forma las pestañas, los perfiles y los soportes; una plegadora de panel puede ser candidata para paneles planos repetitivos, como puertas de registro y paneles de envolvente. La elección depende de las dimensiones de la pieza, la altura de pestaña y la secuencia de manipulación, no del nombre del sector.
¿Qué espesor de chapa se usa en climatización?
El espesor sigue la clase del conducto, la presión y la especificación del proyecto, por lo que no hay una cifra única para todos los trabajos. Registre el espesor especificado y el real, y compruebe la fuerza de conformado y el utillaje con el material elegido.
¿Cómo fabricar conductos de aire?
La ruta empieza por el corte, sigue con la formación de costura o pestaña, el plegado, el cierre y el sellado según requiera la sección. Una plegadora realiza el plegado; la formación de engatillado, el cierre y el sellado son operaciones separadas que deben revisarse en la ruta.
¿Suministran líneas completas de conductos?
La gama publicada cubre máquinas de conformado como plegadoras, plegadoras de panel, cizallas, cilindradoras y máquinas de ranurado en V, no una línea completa de conductos. El equipo de alimentación, formación de engatillado, cierre y sellado sigue siendo un alcance separado.
Páginas relacionadas
Equipos y cotizaciones
Contacte con JS Ragos para conocer modelos, configuraciones y cotizaciones.
Solicitar cotización