四辊卷板机是否适合你的壳体?
四辊卷板机可作为圆筒壳体的候选设备。选型须同时给出材料牌号与状态、实际板厚、工作板宽和卸载后成品直径。同一工况的卷制能力与端部预弯能力应分别确认:最大卷制厚度不等于预弯能力,也不表示全板宽下任何直径都能卷制。
概述
四辊卷板机可作为圆筒壳体的候选设备。选型须同时给出材料牌号与状态、实际板厚、工作板宽和卸载后成品直径。同一工况的卷制能力与端部预弯能力应分别确认:最大卷制厚度不等于预弯能力,也不表示全板宽下任何直径都能卷制。
已公布的范围是四辊卷板机。三辊卷板机或液压卷板机是可用于同一壳体的另一种配置,不是本页列出的型号。比较型号行前,请记录卷板厚度、工作宽度与卷制直径。
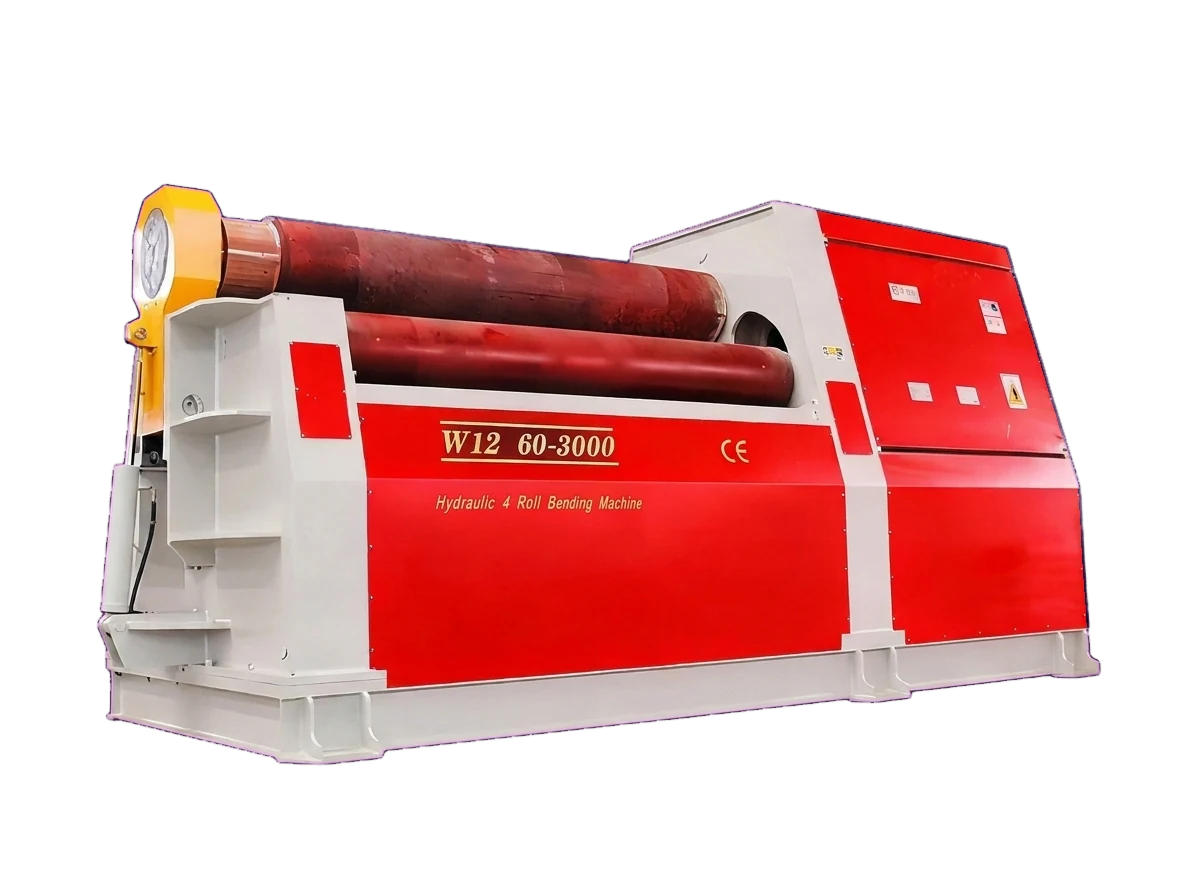
四辊布置中,上辊与下辊夹持、引导板材,侧辊参与成形和板边预弯。这是一般结构说明,不是具体设备的道次操作规程或能力保证。锥形壳体须另行核对配置和适用能力。
| 工况输入 | 需要说明什么 |
|---|---|
| 材料 | 牌号、状态及可提供的材料性能资料。 |
| 板厚 | 实际厚度及变化范围,不能只报公称厚度。 |
| 工作板宽 | 每种壳体的板宽,与该工件厚度和直径配对。 |
| 成品直径 | 卸载后目标直径,注明内径或外径。 |
| 端部 | 是否两端预弯、每端可接受的直边余量及是否允许切边。 |
卷板机也称板材卷圆机、四辊卷板机或液压卷板机,用于成形圆筒壳体。核对材料、实际板厚、工作宽度与卸载后成品直径;预弯能力分别确认,锥体另行核对。
选型
按每一种实际材料、厚度、工作板宽和卸载后成品直径组合比较供应商能力记录,不能把不同工况的最大值拼成一个适用窗口。
| 索取内容 | 用于什么判断 |
|---|---|
| 卷制与端部预弯的独立能力边界 | 最大卷制厚度不是预弯厚度。 |
| 同材料和厚度下的板宽与成品直径 | 全板宽额定值不表示任意直径可做。 |
| 直边、切边和接缝要求 | 约定焊接前工件状态。 |
| 锥体装置与适用能力 | 锥体与圆筒分开核对。 |
| 支撑和取件方案 | 匹配所承托工件与搬运路线。 |
技术
比较具体设备及搬运路线,不能用辊数证明能力。三辊设备的夹持、预弯和重新定位方式因结构而异。四辊布置可在一次装夹内预弯两端,但适用工况和剩余直边仍需确认。
| 核对问题 | 三辊方案 | 四辊方案 |
|---|---|---|
| 预弯 | 核对具体布置、翻板与重新送入步骤。 | 按所需板厚、板宽和直径确认两端预弯。 |
| 平直端 | 问清剩余长度及是否需要切除。 | 约定直边余量,不默认零直边。 |
| 搬运 | 逐步核对上料、翻板和取件。 | 核对顺序与支撑,不默认搬运一定更少。 |
| 结果 | 以同一壳体和验收条件比较。 | 辊数本身不证明圆度或焊缝合拢结果。 |
预弯与平直端的成形机理见了解预弯与平直端机理。
锥体需提供大小端成品直径、轴向高度、实际板厚、材料及接缝和端部要求。针对该几何单独确认锥体装置、操作方法和能力,不能用圆筒卷制额定值证明锥体能力。
产品描述涉及锥体装置、行星传动、上部与侧向支撑和辊筒挠度补偿,实际供货组合须逐项核对所选规格。中凸辊形在设计范围内补偿挠度,不保证任何板材都获得均匀曲率。
核对毛坯与壳体重量、支撑位置和允许载荷、出辊路线、吊运空间及卸料方式。工件支撑帮助减轻自重下垂;有支撑装置不等于已确认吊装许可或圆度结果。
规划毛坯质量时可用估算毛坯重量。结果是毛坯质量估算,不是整机重量,也不是支承或起吊设备的额定载荷依据。
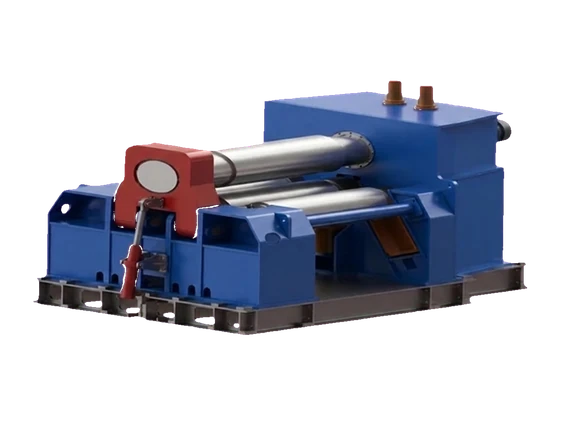
结构设计采用有限元分析评估机架刚度与受力路径。主要部件通过热处理控制残余应力,具体制造工艺按所选机型确认。
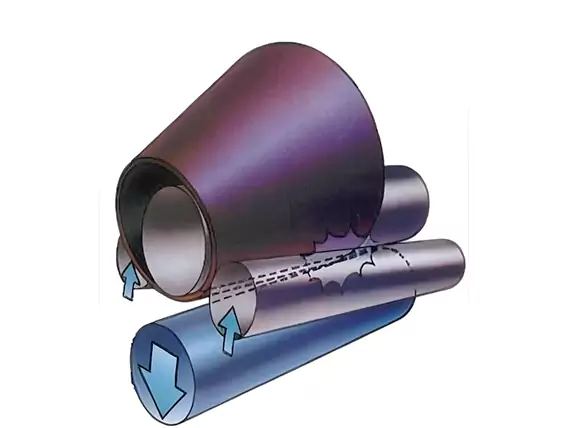
锥形卷制装置在成形过程中引导板材运动。适用范围取决于锥体几何、材料与工装,所需装置及操作方式应按项目确认。
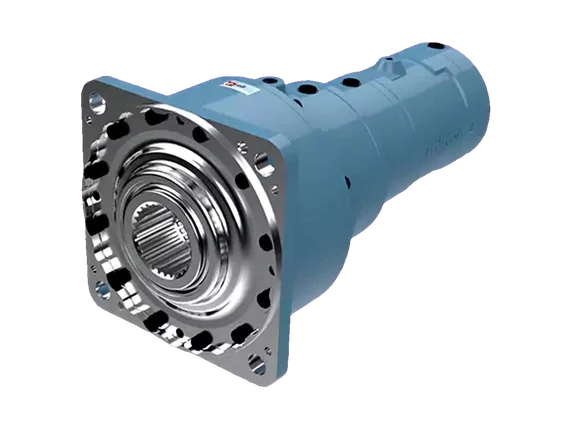
所述传动方案将液压马达与辊端行星减速机连接。行星齿轮分担传递载荷,直接驱动布置减少中间传动环节;马达数量与驱动辊分配以机型配置为准。
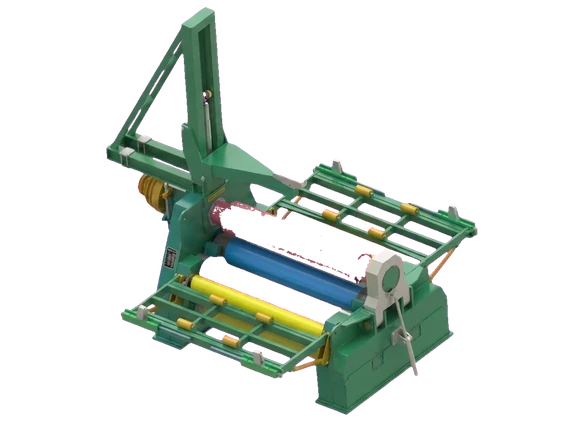
大直径筒体离开辊组时,支撑装置承托工件自重。其作用是减轻重力下垂,支撑位置与承载能力需匹配工件。
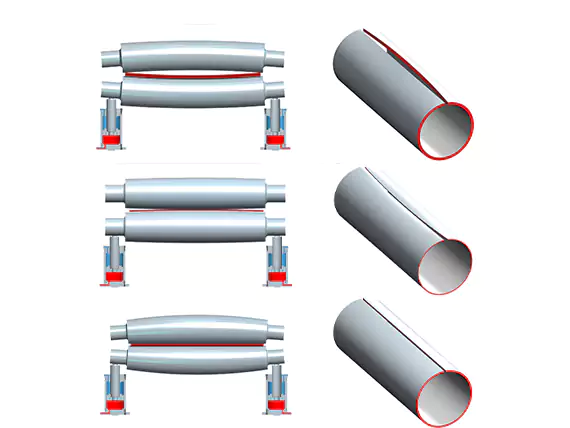
卷制载荷会使辊筒挠曲,导致板宽方向曲率不一致。经计算的中凸辊形在设计范围内补偿挠度,材料、板宽与厚度仍是选型的重要输入。
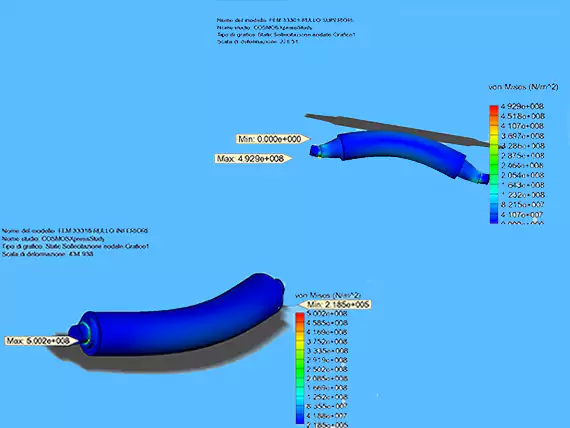
实心锻造辊筒采用机加工辊形及表面感应淬火。对表面要求较高的工件可评估抛光辊,辊材、硬度及表面处理按工况选择。
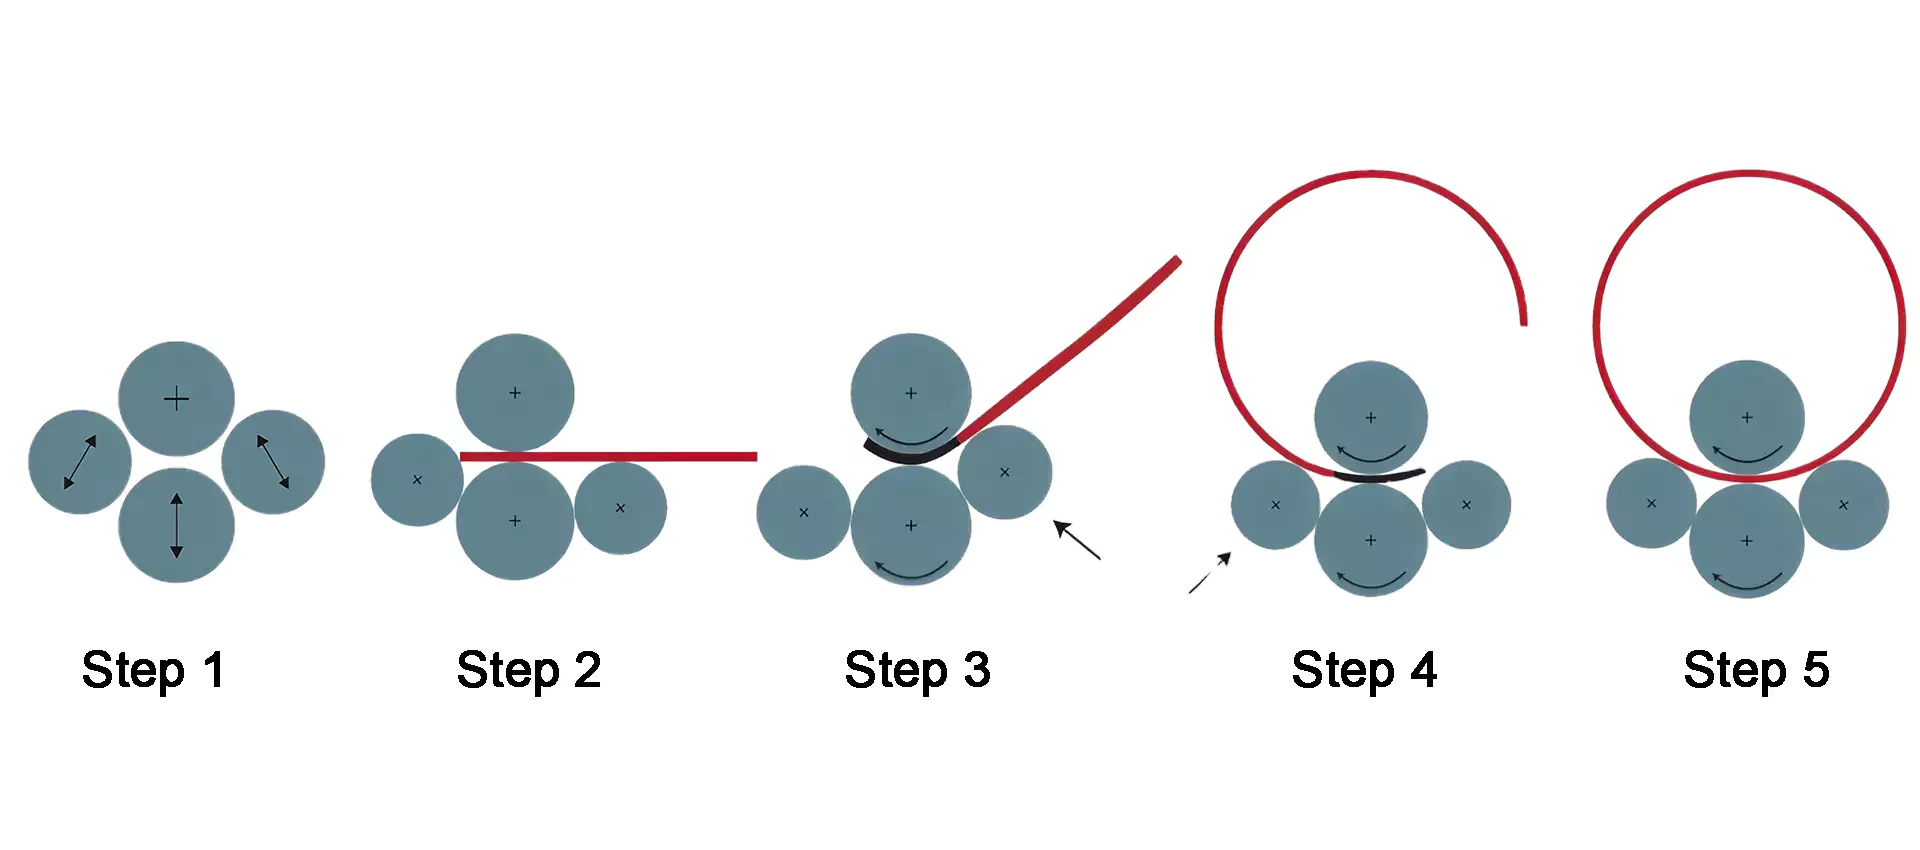
原始产品资料列有侧辊行星式运动、辊位数字显示、可选工作速度和锥形卷制,也描述了淬硬中凸辊、侧辊液压平衡及下辊夹持机构。这些是资料所述方案;每项实际供货功能以及夹持、驱动布置均须核对所选机型规格。
应用
典型工作包括卷制圆筒、卷制储罐和卷制锥体,以及以下壳体成形任务。这些是典型应用,不是已完成客户项目或压力容器认证的证据。
资料
下单前约定以下验收任务。这些是需要索取的记录,不是已提供的RAGOS卷制试验记录或数字性能承诺。
| 核对项 | 需要约定的记录 | 用于什么判断 |
|---|---|---|
| 几何 | 材料、实际板厚、板宽、卸载后内径或外径、端部预弯与剩余直边长度。 | 区分卷制能力与端部预弯能力。 |
| 测量 | 卸载状态、焊前或焊后、标记的轴向与周向测点;直径、圆度、直边、方法、仪器、容差和原始读数。 | 局部半径不能证明整个壳体合格。 |
| 搬运 | 毛坯与壳体重量、支撑位置和允许载荷、吊运及卸料路线。 | 确认壳体能够支撑和取出。 |
| 锥体 | 大小端及约定中间截面,明确测量方法与容差。 | 圆筒验收记录不能验证锥体。 |
卷板机配置涉及辊系、端部预弯、支承与卸料方式。操作文件和培训的提供范围以报价约定为准。
卷板下料坯料尺寸计算器 · 圆锥展开图计算器 · 卷板计算器
| 参数 | 值 |
|---|---|
| 类型 | 四辊,带预弯 |
| 特点 | 锥体卷制装置、行星齿轮传动、上部与侧向支撑、挠度补偿系统 |
| 应用 | 曲面件、筒体、锥体 |
| 型号 | 按需提供 |
规格为参考值,以最终配置为准。
RAGOS 产品数据,2026-11-01;当前配置请与我们团队确认。
四辊布置以上下辊夹持板材,侧辊参与成形和预弯。三辊结构各有不同,应比较实际预弯、翻板与重新送入路线,不能只看辊数。
预弯在焊缝合拢前减少板边平直段。须约定剩余直边长度和切边方案,不等于零直边或圆度保证。
锥体须按大小端直径、轴向高度、材料、板厚、接缝和端部要求,单独确认装置、方法和能力。圆筒额定值不能直接作为锥体能力。
本页没有数字能力窗口。请针对实际材料、厚度、工作板宽和卸载后成品直径,分别索取卷制与预弯能力边界。
比较实际上料、预弯与卸料顺序;询问是否提供培训和操作文件、形式、费用与报价范围,不默认包含。
请同时核对所需材料、厚度、板宽下可达到的卸载后直径和辊组配置。辊径本身不能证明成品壳体直径。
卷板机让板材通过辊组,将其成形为圆筒或曲面壳体,也称板材卷圆机、四辊卷板机或液压卷板机。成品直径、直边段和接缝准备仍须按图纸核对。
价格取决于型号、辊组配置、工作宽度、厚度与预弯能力、承托和控制。请提供材料、实际板厚、壳体直径和长度,以便报价明确设备与工装。
产品手册
折弯机、面板折弯机、V 槽加工机与机器人折弯单元:6 大系列、80 个型号,含标准参数与选型配置说明。手册为英文版。
英语 PDF · 28 页 · 80 个型号 · 6 大系列 · 1.64 MB · 2026 年 11 月
了解设备型号、配置与报价,直接联系 JS Ragos。
获取报价