Сначала деталь, затем выбор процесса
Гибка листового металла придаёт плоскому листу постоянную угловую или криволинейную форму. На листогибочном прессе пуансон и матрица формируют гиб вдоль линии; здесь рассматривается обычная гибка в V-образной матрице. Результат зависит от материала, радиуса, контакта с инструментом и размеров, а также от угла. Для непрерывного криволинейного профиля сравните вальцовку. Сравните варианты в обзоре процессов. Радиусная гибка листового металла — это гибка с заданным внутренним радиусом, а не только углом. Проверяйте радиус вместе с полкой, раскрытием матрицы и пружинением; для непрерывного радиуса сравните вальцовку.
Пресс может получить угол по чертежу, но деталь всё равно окажется неверной: полки имеют неправильную длину, соседнее отверстие деформируется или последний гиб зажимает деталь в оснастке. Гибка связывает геометрию, материал, инструмент и проверку. Сначала разберитесь с методом и контактом, затем проверьте радиус, опору полки, нагрузку и пространство до пробного гиба.
Соберите редакцию чертежа, марку и состояние материала, фактическую толщину, конечный угол и внутренний радиус, базы, допуски и длину гиба. Отметьте лицевую сторону, известное направление прокатки, соседние вырезы и обратные полки. Отсутствующий радиус или неопределённая схема размеров требуют уточнения, а не догадки.
Разберитесь с контактом до изменения настройки
При свободной гибке лист опирается на два плеча матрицы и нагружается пуансоном, а не полностью зажимается между сопряжёнными поверхностями. Глубина внедрения меняет угол. Радиус зависит от материала и оснастки; обычно его нельзя напрямую принять равным радиусу носика. При обычной свободной гибке мягкой стали раскрытие матрицы существенно влияет на естественный радиус. Не переносите это на все высокопрочные марки и схемы большого радиуса. [R1, R4]
| Метод | Как формируется геометрия | Что учитывать при подготовке |
|---|---|---|
| Свободная гибка | Внедрение пуансона и частичная опора листа | Совместно проверить раскрытие, ожидаемый радиус, нагрузку и геометрическую возможность компенсации пружинения. |
| Гибка с прижатием к матрице | Лист контактирует с сопряжёнными поверхностями пуансона и матрицы | Проверить заданную оснастку и повышенное усилие; нельзя без изменений использовать оценку свободной гибки. |
| Чеканка | Высокое местное давление вдавливает форму инструмента в зону гиба и может уменьшать толщину материала. | Отдельно согласовать процесс с поставщиком станка и оснастки; оценка усилия свободной гибки не определяет настройку для чеканки. |
При гибке с прижатием к матрице лист касается сопряжённых рабочих поверхностей инструмента; при чеканке инструмент дополнительно вдавливается в материал, что может уменьшать его толщину. Это разные методы, а не настройки, достигаемые простым увеличением усилия свободной гибки. При смене процесса заново проверяют нагрузку и оснастку. Далее рассматривается подготовка свободной гибки, а не рабочие настройки чеканки или специального инструмента. [R2, R10]
Читайте размеры в единой системе
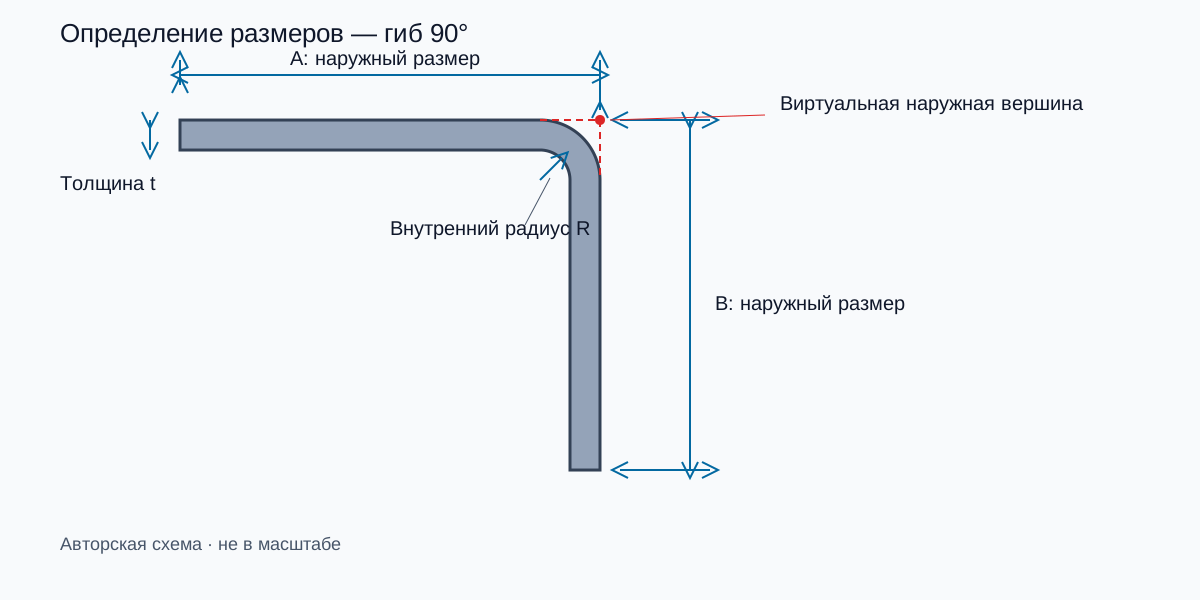
Обозначим t фактическую толщину, R конечный внутренний радиус. α — поворот от исходного плоского листа; β — внутренний угол между полками после разгрузки. Тогда α + β = 180°. Для прямого угла α = β = 90°, что скрывает различие. При внутреннем угле 120° нужен угол поворота 60°. Перед вводом уточните систему углов калькулятора. [R5]
В примере A и B — наружные размеры до виртуальной острой вершины: продолжите прямые наружные поверхности до пересечения. Это не длины прямых участков до касания. Их смешение даёт неверную заготовку даже при правильной формуле. Сравните эти системы размеров в статье «Припуск и вычет на гиб».
Выбирайте матрицу с совместной проверкой ограничений
Каков минимальный радиус гиба? Одной толщины для ответа недостаточно. Различайте четыре величины: внутренний радиус по чертежу, фактический внутренний радиус после разгрузки, применимый минимальный радиус по рекомендациям для материала и радиус носика пуансона. Сначала выясните, относится ли ограничение поставщика к конечному внутреннему радиусу или к пуансону; минимальный радиус пуансона сам по себе не подтверждает допустимость радиуса детали. [R1, R4]
| Порядок проверки | Что нужно установить |
|---|---|
| Материал и состояние | Определить марку, состояние поставки и фактическую толщину. |
| Применимые рекомендации | Проверить диапазон толщины, направление линии и метод; уточнить, какой радиус определён в рекомендации. |
| Оснастка | Сопоставить радиус пуансона, раскрытие матрицы и условия контакта с рекомендациями. |
| Готовая деталь | На представительном пробном материале измерить внутренний радиус после разгрузки и проверить гиб и кромки на трещины. |
Если применимый радиус или условия оснастки неизвестны, оставьте их для проверки. R/t — полезное отношение, но не универсальный критерий приёмки. Расчётный естественный радиус и минимально допустимый радиус материала отвечают на разные вопросы.
| Проверка | Что требуется установить | Если условие не выполнено |
|---|---|---|
| Внутренний радиус | Сочетание материала и оснастки обеспечивает допустимый конечный радиус. | Проверить раскрытие, пуансон и рекомендации по материалу; нельзя получать малый радиус простым увеличением нагрузки. |
| Опора полки | Короткая полка достаточно поддерживается при гибке. | Рассмотреть другое раскрытие, специальный инструмент или изменение детали. |
| Нагрузка | Полное усилие и линейная нагрузка соответствуют ограничениям станка, пуансона, матрицы и держателей. | Проверить процесс с учётом ограничений оборудования и оснастки. |
| Поверхность и вырезы | Контактные следы и деформация соседних отверстий соответствуют чертежу. | Проверить защиту поверхности, контакт и расположение элементов. |
| Зазор для детали | На каждом этапе деталь можно установить, согнуть и извлечь. | Смоделировать другую последовательность или проверить профили оснастки и геометрию станка. |
При сопоставимых обычных условиях свободной гибки большая V обычно снижает усилие, но меняет радиус и требования к опоре полки. Меньшая V может помочь короткой полке, увеличив усилие. Следуйте рекомендациям фактического поставщика, а не одному множителю толщины для всех материалов. Короткая полка, соседнее отверстие и замкнутый короб — разные ограничения, а не три названия проблемы усилия. [R1, R7, R8, R9] Для предварительной проверки раскрытия используйте калькулятор раскрытия V-образной матрицы.
Когда геометрия детали, оснастка и требования по усилию определены, сравните Листогибочные прессы для планируемой гибки.
Разделяйте пружинение, трещины и ошибки длины заготовки
Пружинение — упругое восстановление после снятия нагрузки; углы под нагрузкой и после разгрузки записывают отдельно. Перегиб может компенсировать его, если позволяют углы инструмента и ход. Значение компенсации имеет смысл только вместе с материалом и настройкой. SSAB связывает восстановление с прочностью стали и отношением раскрытия к толщине; числовые оценки относятся к их продукции, а не являются универсальными углами. [R3] Далее: пружинение и компенсация угла.
При трещинах проверьте марку и состояние, радиус, направление линии гиба, кромку и повреждения поверхности. Пишите «линия гиба параллельна/перпендикулярна прокатке», а не неоднозначное «по волокну». В рекомендациях для Hardox/Strenx компания SSAB советует по возможности располагать линию гиба поперёк прокатки; для другого материала сначала проверьте рекомендации по конкретной марке. Изменение ориентации раскроя меняет процесс. [R4] Уточните марку и состояние в руководстве по материалам.
Если угол верен, а длины полок нет, проверьте размеры и заготовку. K задаёт положение нейтрального слоя в модели развёртки, а не компенсацию пружинения. Измерьте угол и радиус, прежде чем считать K причиной ошибки. [R5, R6]
Пример длины заготовки для поворота 90°
Учебный пример, не испытанный режим: t = 2.00 mm, конечный R = 2.00 mm, α = 90°, K = 0.40, наружные A = 50.00 mm и B = 30.00 mm до виртуальной вершины. K — явное допущение, не значение для определённой марки или матрицы. [R5; допущения примера]
| Величина | Расчёт | Результат |
|---|---|---|
| Припуск на гиб BA | (π/180) × α × (R + Kt) | 4.398 mm |
| Наружный отступ OSSB | (R + t) × tan(α/2) | 4.000 mm |
| Вычет на гиб BD | 2 × OSSB − BA | 3.602 mm |
| Длина заготовки L | A + B − BD | 76.398 mm |
Альтернативная проверка: каждый прямой участок короче наружной полки на 4.000 mm. L = (50 − 4) + (30 − 4) + 4.398 = 76.398 mm. BA добавляют к прямым участкам, BD вычитают из наружных размеров до виртуальной вершины. Это разные величины. Число знаков показывает арифметику, а не задаёт производственный допуск.
Если только K меняется с 0.40 на 0.44, расчётная L становится 76.524 mm: разница 0.126 mm. Здесь выделена одна переменная; реальная смена оснастки может изменить и R. Повторите расчёт в калькуляторе и замените допущения измерениями пробы до раскроя производственной заготовки.
Калькулятор вычета на гибку
Повторить пример с явно заданными наружными размерами.Калькулятор усилия листогибочного пресса
Оценить усилие, затем проверить фактические ограничения станка и оснастки.
Превратите пробный гиб в пригодную карту процесса
Используйте образец, представляющий планируемый материал и настройку. Определите конечный угол после разгрузки и внутренний радиус, проверьте систему размеров, сопоставьте измеренные заготовку и полки. Таблицы строят только для измеренных и идентифицированных условий. Autodesk отличает формульные примеры от таблиц, откалиброванных для конкретного станка и оснастки. [R6]
| Запись | Что сохранить |
|---|---|
| Деталь и материал | Чертёж/редакция, марка/состояние, партия, фактическая толщина и направление прокатки. |
| Оснастка и настройка | Станок/редакция программы, номера пуансона/матрицы, раскрытие V, ориентация, длина и разрешённые ограничения нагрузки. |
| Исходная геометрия | Измеренная длина заготовки, базы, целевые угол/радиус и определения размеров. |
| Измеренный результат | Угол после разгрузки, внутренний радиус, A/B, состояние поверхности и отверстий, метод измерения. |
| Решение | Коррекция, новый результат, принятая редакция процесса и ответственный за допуск. |
В этом примере 90° эмпирический BD = A + B − L. Если бы на том же образце измерили A = 50.00 mm, B = 30.00 mm и L = 76.39823 mm, получили бы BD = 3.60177 mm. При независимо измеренных R = 2.00 mm и t = 2.00 mm формулы BA = 2(R + t) − BD и K = [BA/(π/2) − R]/t дают примерно 0.40. Это гипотетические измерения для показа метода, не цеховые испытания. Ошибка R искажает вычисленный K.
Руководство по пробной гибке описывает наладку, измерение и корректировку, связывая геометрический расчёт с измеренным образцом. Далее: порядок пробной гибки.
Выберите следующую проверку по признаку
| Наблюдаемый признак | Приоритетные проверки | Необходимые данные до изменения процесса |
|---|---|---|
| Угол раскрывается после разгрузки | Определение углов, пружинение и допустимый перегиб | Определения углов под нагрузкой/после разгрузки, конечный угол и запись настройки. |
| Угол верен, полки неверны | Базы, задний упор, наружные/касательные размеры, заготовка и правило развёртки | Фактические длина заготовки, A/B, угол и радиус одной детали. |
| Трещины на наружной поверхности | Состояние материала, радиус, направление гиба и повреждения кромки | Рекомендации по марке и осмотр трещины и образца. |
| Деформация отверстия или паза | Расположение относительно зоны гиба и опора инструмента | Положение на чертеже и проба предложенным методом. |
| Столкновение на последнем гибе | Последовательность, профили пуансона/держателя, открытая высота и путь извлечения | Проверка столкновений вне станка для каждого этапа с фактической оснасткой. |
По таблице выберите следующие проверки: причин может быть несколько. До следующего хода устраните риск столкновения или недопустимой нагрузки в рамках утверждённой проверки наладки. [R7, R8, R9]
Перейдите к конкретному расчёту или выбору оборудования
Зафиксируйте допущения калькулятором и перенесите результат в запись пробного гиба. Здесь рассматривается подготовка процесса; сравнение станков, управления и автоматизации относится к руководствам по выбору. Приёмка станка и детали требует отдельных согласованных критериев.