Comece pela peça e depois escolha o processo
A dobra de chapas dá a uma chapa plana um ângulo ou uma curva permanente. Em uma dobradeira, um punção e uma matriz conformam a dobra ao longo de uma linha; esta página trata da dobra convencional em matriz em V. A peça acabada depende do material, raio, método de contato e dimensões, além do ângulo. Para um perfil curvo contínuo, compare a calandragem como alternativa. Compare as rotas disponíveis na visão geral dos processos.
Uma dobradeira pode produzir o ângulo do desenho e ainda assim entregar a peça errada: as abas podem ter comprimento incorreto, um furo próximo pode se deformar ou a última dobra pode prender a peça nas ferramentas. Trate a dobra como um problema interligado de geometria, material, ferramental e verificação. Comece pelo método e contato abaixo e verifique raio, apoio das ferramentas, carga e espaço livre antes de preparar uma dobra de teste.
Para uma primeira análise, reúna a revisão do desenho, o grau e a condição do material, a espessura real, o ângulo acabado e o raio interno, os referenciais dimensionais, as tolerâncias e o comprimento de dobra. Marque a face visível, a direção de laminação se conhecida, os recortes próximos e qualquer aba de retorno. Um raio ausente ou uma convenção de cotagem não especificada é uma questão a resolver, não uma autorização para adivinhar.
Entenda o contato antes de alterar uma regulagem
Na dobra ao ar, a chapa se apoia nos dois ombros da matriz e recebe a carga do punção. Ela não fica totalmente encerrada entre faces correspondentes das ferramentas. Alterar a penetração do punção altera o ângulo de dobra. O raio resultante depende do material e da disposição das ferramentas; em geral, não pode ser obtido diretamente da ponta do punção. Na dobra ao ar convencional de aço de baixo carbono, a abertura da matriz influencia fortemente o raio natural. Não estenda essa afirmação a todo grau de alta resistência ou configuração de raio grande. [R1, R4]
| Método | Como a forma é estabelecida | Consequência para a preparação |
|---|---|---|
| Dobra ao ar | Penetração do punção e chapa parcialmente apoiada | Verifique em conjunto a abertura, o raio esperado, a carga e o espaço para compensar o retorno elástico. |
| Dobra até o fundo da matriz | A chapa entra em contato com as faces correspondentes do punção e da matriz | Verifique o ferramental especificado e a maior força exigida; não use uma estimativa de dobra ao ar sem alterações. |
| Cunhagem | A alta pressão local imprime a forma da ferramenta na dobra e pode reduzir a espessura do material. | Analise este processo separadamente com o fornecedor da máquina e das ferramentas; uma estimativa de força de dobra ao ar não estabelece uma configuração de cunhagem. |
A dobra até o fundo da matriz leva a chapa ao contato com as faces correspondentes das ferramentas; a cunhagem também comprime o material e pode reduzir sua espessura. Não são dois nomes para o mesmo método nem regulagens obtidas simplesmente acrescentando força a uma dobra ao ar. Uma mudança de processo exige nova análise de carga e ferramentas. O restante desta página desenvolve a preparação da dobra ao ar, não regulagens operacionais de cunhagem ou ferramentas especiais. [R2, R10]
Leia as dimensões usando uma única convenção
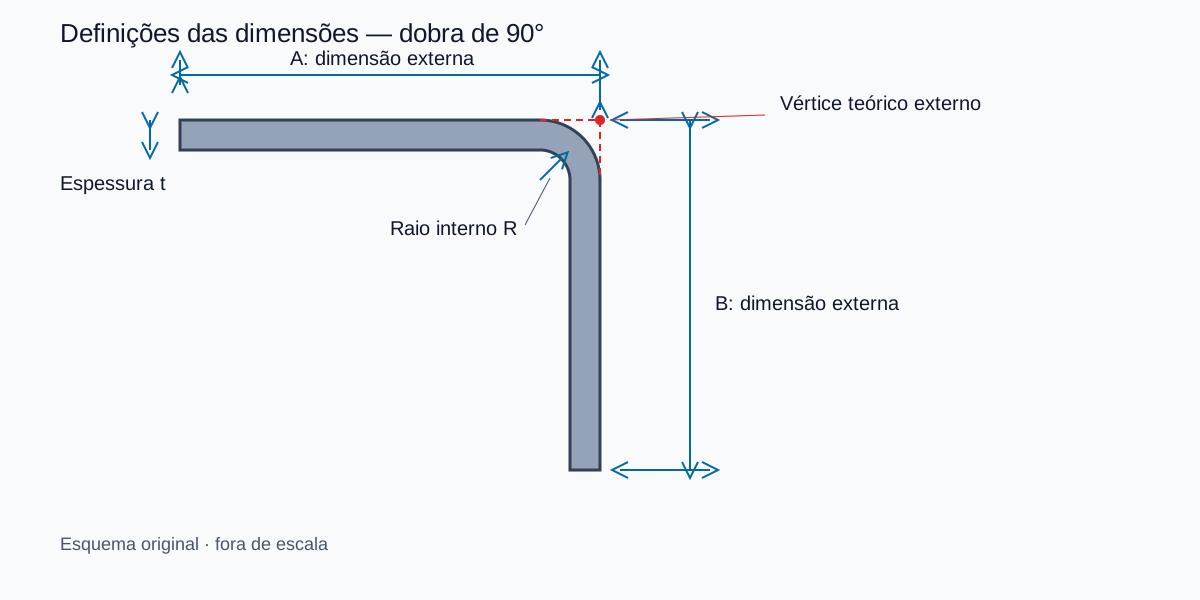
Use t para a espessura real da chapa e R para o raio interno acabado. O ângulo de dobra α é a rotação a partir da chapa plana original; o ângulo interno β é o ângulo entre as abas acabadas. Nesta convenção, α + β = 180°. Uma peça em ângulo reto tem α = β = 90°, o que oculta a diferença. Já uma peça com ângulo interno de 120° usa um ângulo de dobra de 60°. Confirme a convenção da calculadora antes de inserir qualquer um dos valores. [R5]
No exemplo abaixo, A e B são dimensões externas medidas até o vértice virtual: prolongue as duas faces externas retas até sua interseção. Nem A nem B é o comprimento reto que termina na tangência da dobra. Misturar essas dimensões resulta em um blank incorreto, mesmo quando a fórmula está correta. Compare essas convenções em acréscimo e dedução de dobra.
Escolha a matriz verificando as restrições em conjunto
Qual é o raio mínimo de dobra? A espessura, sozinha, não responde a essa pergunta. Separe quatro grandezas: o raio interno exigido pelo desenho, o raio interno real após a retirada da carga, o raio mínimo aplicável nas orientações do material e o raio da ponta do punção. Primeiro, determine se um limite do fornecedor descreve o raio interno acabado ou o raio do punção; um raio mínimo de punção, por si só, não aprova o raio acabado da peça. [R1, R4]
| Ordem de verificação | O que a resposta precisa estabelecer |
|---|---|
| Material e condição | Identifique o grau, a condição de entrega e a espessura real. |
| Orientações aplicáveis | Compatibilize faixa de espessura, direção da linha de dobra e método de conformação; confirme qual raio a recomendação define. |
| Disposição das ferramentas | Verifique raio do punção, abertura da matriz e condições de contato conforme essas orientações. |
| Peça acabada | Meça o raio interno após a retirada da carga e inspecione a dobra e as bordas quanto a trincas, usando material de teste representativo. |
Se o raio aplicável ou as condições de ferramental forem desconhecidos, mantenha-os pendentes de verificação. R/t é uma relação útil, não um limite universal de aceitação. Um raio natural previsto e o raio mínimo permitido de um material respondem a perguntas diferentes.
| Verificação | O que estabelecer | Se a verificação falhar |
|---|---|---|
| Raio interno | A combinação de material e ferramenta consegue produzir um raio acabado aceitável. | Revise a abertura, o punção e as orientações do material; não force um raio pequeno acrescentando carga. |
| Apoio da aba | A aba curta permanece adequadamente apoiada durante a dobra. | Avalie outra abertura, ferramental especial ou o projeto da peça. |
| Carga | A força total e a carga linear exigidas estão dentro dos limites da máquina, do punção, da matriz e dos porta-ferramentas. | Revise o processo considerando os limites do equipamento e das ferramentas. |
| Superfície e recortes | Marcas de contato e deformação de furos próximos atendem aos requisitos do desenho. | Revise a proteção, o contato da ferramenta ou a posição dos detalhes. |
| Espaço livre | A peça pode ser posicionada, dobrada e retirada em todas as etapas. | Simule outra sequência ou revise o perfil da ferramenta e a geometria da máquina. |
Em condições convencionais de dobra ao ar comparáveis, uma abertura em V maior geralmente reduz a força, mas altera o raio e o requisito de apoio da aba. Uma abertura menor pode ajudar uma aba curta, aumentando a força exigida. Use as recomendações do fornecedor real do ferramental, em vez de um único múltiplo da espessura para todos os materiais. Uma aba curta, um furo próximo e uma forma de caixa fechada são restrições distintas, não três nomes para um problema de força de dobra. [R1, R7, R8, R9] Para uma verificação inicial da abertura, use a calculadora de abertura da matriz em V.
Quando a geometria da peça, o ferramental e os requisitos de força estiverem claros, compare Dobradeiras para o trabalho de dobra planejado.
Separe retorno elástico, trincas e erros de comprimento do blank
O retorno elástico é a recuperação elástica após a retirada da carga. Portanto, o ângulo sob carga e o ângulo acabado sem carga precisam de registros separados. A sobredobra pode compensá-lo, mas os ângulos das ferramentas e o curso disponível precisam permiti-la. Um valor de compensação só faz sentido com seu material e sua configuração. A SSAB aborda o aumento da recuperação com a resistência do aço e a relação largura da matriz/espessura; suas previsões numéricas são específicas dos produtos, não ângulos universais de correção. [R3] Continue em retorno elástico e compensação angular.
Para trincas, revise o grau e a condição, o raio solicitado, a orientação da linha de dobra, a qualidade das bordas e os danos superficiais. Escreva “linha de dobra paralela/perpendicular à direção de laminação”, em vez de uma indicação ambígua de orientação. A SSAB recomenda uma linha de dobra transversal quando possível em suas orientações de oficina para Hardox/Strenx; consulte as recomendações do grau real antes de aplicar essa direção a outro material. Alterar a orientação do aproveitamento dos blanks é uma mudança de processo. [R4] Verifique o grau e a condição no guia de materiais.
Um ângulo correto com comprimentos de abas incorretos exige verificação da cotagem e do comprimento do blank. O fator K descreve a posição da linha neutra usada no modelo de planificação; não é uma regulagem de retorno elástico. Registre o ângulo e o raio medidos antes de considerar K a causa de um erro dimensional. [R5, R6]
Acompanhe um exemplo de comprimento do blank a 90 graus
Este é um exemplo didático, não uma receita de material ensaiada. Admita t = 2.00 mm, R acabado = 2.00 mm, ângulo de dobra α = 90°, K = 0.40 e abas externas até o vértice virtual A = 50.00 mm e B = 30.00 mm. O valor K é uma hipótese explícita; não é atribuído a nenhum grau ou matriz. [R5; hipóteses do exemplo]
| Grandeza | Cálculo | Resultado |
|---|---|---|
| Acréscimo de dobra BA | (π/180) × α × (R + Kt) | 4.398 mm |
| Recuo externo OSSB | (R + t) × tan(α/2) | 4.000 mm |
| Dedução de dobra BD | 2 × OSSB − BA | 3.602 mm |
| Comprimento planificado L | A + B − BD | 76.398 mm |
Confira de outra forma: cada trecho reto até a tangência é 4.000 mm menor que sua aba externa. Assim, L = (50 − 4) + (30 − 4) + 4.398 = 76.398 mm. BA é somado aos dois trechos retos; BD é subtraído das duas dimensões externas até o vértice virtual. São grandezas diferentes. A precisão exibida demonstra a aritmética e não especifica uma tolerância de produção.
Se apenas o K assumido mudar de 0.40 para 0.44, o comprimento planificado previsto passa a 76.524 mm: diferença de 0.126 mm. Este cálculo isola uma variável; uma mudança real de ferramental também pode alterar o raio acabado. Insira esses dados na calculadora de dedução de dobra e substitua as hipóteses por medições de teste antes de cortar o blank de produção.
Calculadora de dedução de dobra
Reproduza o exemplo usando dimensões externas explicitamente definidas.Calculadora de força de dobra
Estime a força e verifique as capacidades nominais reais da máquina e das ferramentas.
Transforme uma dobra de teste em um registro de processo utilizável
Use um corpo de prova representativo do material e da configuração pretendidos. Estabeleça o ângulo final e o raio interno após a retirada da carga, verifique a convenção dimensional e compare o comprimento medido do blank e as dimensões das abas. Construa uma tabela de dobra apenas a partir de condições medidas e identificadas. A Autodesk distingue tabelas de exemplo baseadas em fórmulas de tabelas calibradas para uma máquina e um ferramental específicos. [R6]
| Registro | O que preservar |
|---|---|
| Peça e material | Desenho/revisão, grau/condição, identificação do lote, espessura real e direção de laminação. |
| Ferramental e configuração | Revisão da máquina/programa, identificações de punção/matriz, abertura em V, orientação, comprimento de dobra e limites de carga aprovados. |
| Geometria inicial | Comprimento medido do blank, referenciais, ângulo/raio alvo e definições dimensionais. |
| Resultado medido | Ângulo sem carga, raio interno, dimensões A/B, condição da superfície e dos furos, método de medição. |
| Decisão | Correção realizada, novo resultado, revisão de processo aceita e responsável pela aprovação da liberação. |
Para este exemplo de 90°, uma BD empírica é A + B − L. Se o mesmo corpo de prova realmente medir A = 50.00 mm, B = 30.00 mm e L = 76.39823 mm, BD será 3.60177 mm. Com R = 2.00 mm e t = 2.00 mm medidos independentemente, BA = 2(R + t) − BD e K = [BA/(π/2) − R]/t recuperam aproximadamente 0.40. São medições hipotéticas que demonstram o método, não resultados de testes da oficina. Uma medição incorreta do raio compromete o K inferido.
O guia de dobra de teste desenvolve o fluxo de preparação, medição e correção; use-o para relacionar o cálculo geométrico a uma amostra medida. Continue com o procedimento de dobra de teste.
Use o sintoma para escolher a próxima verificação
| Sintoma observado | Verificações prioritárias | Evidências necessárias antes de alterar o processo |
|---|---|---|
| O ângulo abre após a retirada da carga | Convenção angular, retorno elástico e sobredobra permitida | Definições sob carga/sem carga, ângulo final e registro da configuração. |
| Ângulo correto, abas incorretas | Referenciais, posição do batente traseiro, definições externas/de tangência, blank e regra de planificação | Comprimento real do blank, A/B, ângulo e raio da mesma peça. |
| Trincas na superfície externa | Condição do material, raio, direção da linha de dobra e danos nas bordas | Orientações do grau e inspeção do local da trinca e do corpo de prova. |
| Furo ou rasgo se deforma | Posição do detalhe em relação à zona de dobra e ao apoio das ferramentas | Posição no desenho e teste com o método proposto. |
| Colisão na última dobra | Sequência, perfis de punção/porta-ferramentas, altura de abertura e trajetória de retirada | Análise de colisão fora da máquina para cada etapa com as ferramentas reais. |
Use a tabela para escolher as próximas verificações; vários fatores podem atuar juntos. Resolva qualquer questão de colisão ou carga por meio da análise aprovada da configuração antes de iniciar outro movimento de dobra. [R7, R8, R9]
Continue com o cálculo ou a decisão de equipamento específicos
Use as calculadoras para documentar as hipóteses e leve o resultado a um registro de dobra de teste. Este artigo explica a preparação do processo. A comparação de máquinas, comandos ou automação pertence aos guias de seleção; a aceitação da máquina e a aceitação da peça exigem critérios próprios acordados.