Empezar por la pieza y después elegir el proceso
El plegado de chapa transforma permanentemente una chapa plana en una forma angular o curva. En una prensa plegadora, el punzón y la matriz forman un pliegue a lo largo de una línea; esta página se centra en el plegado convencional con matriz V. La pieza final depende del material, el radio, el contacto con el utillaje y las cotas, además del ángulo. Para un perfil curvo continuo, compare el curvado con rodillos. Compare las rutas en la vista general de procesos.
Una prensa puede producir el ángulo del plano y aun así una pieza incorrecta: alas de longitud errónea, un agujero cercano deformado o un último pliegue que atrapa la pieza contra el utillaje. El plegado conecta geometría, material, herramientas y verificación. Empiece por el método y el contacto; después compruebe radio, apoyo, carga e interferencias antes de preparar el ensayo.
Recopilar revisión del plano, grado y estado, espesor real, ángulo y radio interior finales, referencias dimensionales, tolerancias y longitud de pliegue. Marcar cara visible, dirección de laminación conocida, recortes cercanos y alas de retorno. Un radio ausente o una convención de cotas sin definir debe aclararse, no adivinarse.
Comprender el contacto antes de ajustar
En plegado al aire, la chapa apoya sobre los dos hombros de la matriz y recibe carga del punzón; no queda encerrada entre caras coincidentes. La penetración modifica el ángulo. El radio final depende del material y el conjunto de herramientas; en general no se deduce directamente de la punta. En plegado al aire convencional de acero dulce, la abertura influye mucho en el radio natural. No generalizar a todo acero de alta resistencia ni a montajes de gran radio. [R1, R4]
| Método | Cómo se obtiene la forma | Consecuencia para la preparación |
|---|---|---|
| Plegado al aire | Penetración del punzón y apoyo parcial de la chapa | Comprobar conjuntamente abertura, radio esperado, carga y margen geométrico para compensar el retorno elástico. |
| Plegado a fondo | La chapa contacta con las caras correspondientes del punzón y la matriz | Verificar herramientas y mayor fuerza requerida; no reutilizar sin cambios la estimación de plegado al aire. |
| Acuñado | Una presión local elevada imprime la forma de la herramienta en el pliegue y puede reducir el espesor. | Revisar el proceso por separado con el proveedor de máquina y herramientas; una estimación de fuerza al aire no define un montaje de acuñado. |
En el plegado a fondo, la chapa contacta con las caras correspondientes de las herramientas; el acuñado además presiona el material y puede reducir su espesor. No son dos nombres del mismo método ni ajustes que se alcancen simplemente aumentando la fuerza de un pliegue al aire. Cambiar de proceso exige revisar carga y herramientas. El resto de la página desarrolla la preparación del plegado al aire, no parámetros de acuñado ni de herramientas especiales. [R2, R10]
Leer las cotas con una sola convención
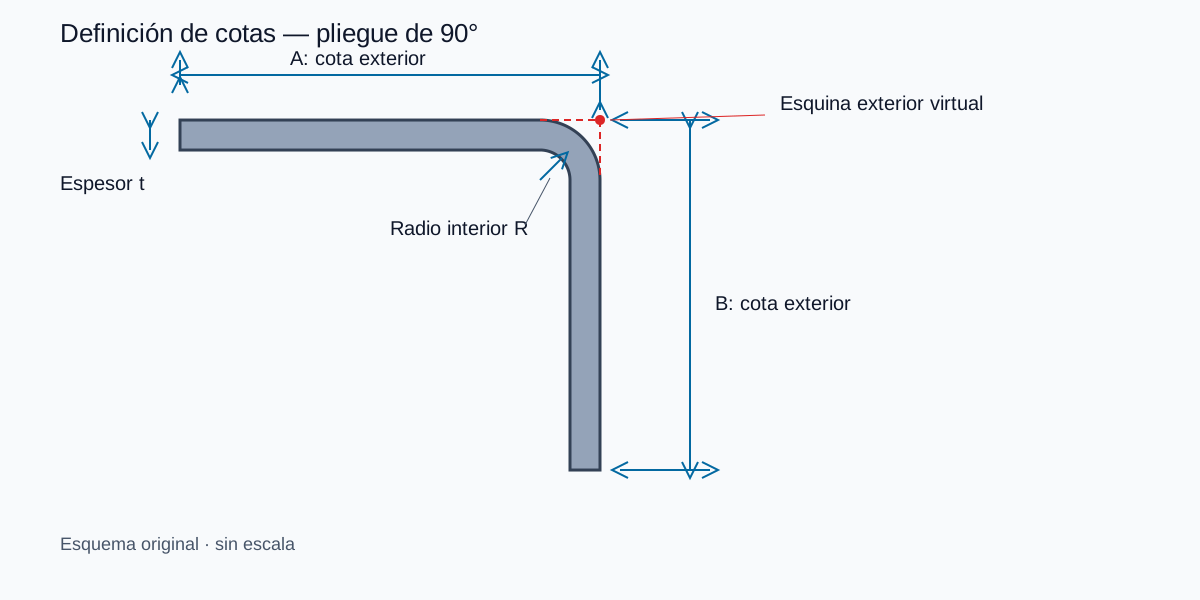
Sea t el espesor real y R el radio interior final. α es el giro desde la chapa plana; β es el ángulo interior entre las alas tras descargar. Se cumple α + β = 180°. En una pieza a escuadra α = β = 90°, lo que oculta la diferencia. Un ángulo interior de 120° requiere α = 60°. Confirmar la convención del calculador antes de introducir datos. [R5]
En el ejemplo, A y B son cotas exteriores hasta la esquina virtual: prolongar las dos caras exteriores rectas hasta su intersección. No son longitudes rectas hasta la tangencia. Mezclarlas produce una longitud plana errónea aunque la fórmula sea correcta. Compare estas convenciones en desarrollo de arco y deducción de plegado.
Elegir la matriz comprobando conjuntamente los límites
¿Cuál es el radio mínimo de plegado? El espesor por sí solo no basta para responder. Distinga cuatro magnitudes: el radio interior exigido por el plano, el radio interior real tras descargar, el radio mínimo aplicable según la documentación del material y el radio de punta del punzón. Primero confirme si el límite del proveedor se refiere al radio interior final o al del punzón; un radio mínimo de punzón no aprueba por sí solo el radio final de la pieza. [R1, R4]
| Orden de comprobación | Qué debe establecerse |
|---|---|
| Material y estado | Identificar grado, estado de suministro y espesor real. |
| Recomendación aplicable | Comprobar intervalo de espesor, orientación de la línea y método; confirmar qué radio define la recomendación. |
| Conjunto de herramientas | Contrastar radio de punzón, abertura y condiciones de contacto con esas recomendaciones. |
| Pieza final | Medir el radio interior descargado e inspeccionar pliegue y bordes para detectar fisuras con material de ensayo representativo. |
Si se desconocen el radio aplicable o las condiciones del utillaje, déjelos pendientes de verificación. R/t es una relación útil, no un límite universal de aceptación. El radio natural previsto y el mínimo admisible del material responden a preguntas distintas.
| Comprobación | Qué debe establecerse | Si la comprobación falla |
|---|---|---|
| Radio interior | El conjunto material/herramientas produce un radio final admisible. | Revisar abertura, punzón y recomendaciones del material; no forzar un radio pequeño aumentando la carga. |
| Apoyo del ala | El ala corta conserva apoyo suficiente durante el plegado. | Revisar otra abertura, herramienta especial o el diseño de la pieza. |
| Carga | La fuerza total y la carga lineal cumplen los límites de máquina, punzón, matriz y portaherramientas. | Revisar proceso y límites del equipo y utillaje. |
| Superficie y recortes | Las marcas de contacto y la deformación de agujeros próximos cumplen el plano. | Revisar protección, contacto o posición de las características. |
| Espacio libre | La pieza puede posicionarse, plegarse y retirarse en cada etapa. | Simular otra secuencia o revisar perfiles de herramientas y geometría de máquina. |
En condiciones convencionales comparables de plegado al aire, una V mayor suele reducir fuerza, pero cambia el radio y el apoyo del ala. Una menor puede ayudar con un ala corta y elevar la fuerza. Utilizar recomendaciones del proveedor real, no un único múltiplo del espesor para todos los materiales. Un ala corta, un agujero próximo y una caja cerrada son restricciones distintas, no tres nombres para un problema de tonelaje. [R1, R7, R8, R9] Para una primera comprobación de la abertura, utilice la calculadora de abertura V.
Cuando la geometría de la pieza, las herramientas y los requisitos de fuerza estén claros, compare Máquinas plegadoras para el trabajo de plegado previsto.
Separar retorno elástico, fisuración y errores de desarrollo
El retorno elástico es recuperación tras retirar la carga; los ángulos bajo carga y tras descargar deben registrarse por separado. El sobreplegado puede compensarlo si los ángulos de herramienta y la carrera lo permiten. Una compensación solo tiene sentido con su material y montaje. SSAB relaciona la recuperación con resistencia del acero y relación abertura/espesor; sus cifras son específicas del producto, no ángulos universales. [R3] Continúe con retorno elástico y compensación angular.
Ante fisuración, revise grado y estado, radio, orientación de la línea, borde y daños superficiales. Escriba «línea de plegado paralela/perpendicular a la dirección de laminación», no una etiqueta ambigua de fibra. En sus recomendaciones de taller para Hardox/Strenx, SSAB aconseja una línea transversal cuando sea posible; compruebe las recomendaciones del grado antes de trasladarla a otro material. Cambiar la orientación del anidado es un cambio de proceso. [R4] Consulte grado y estado en la guía de materiales.
Si el ángulo es correcto pero las alas no, comprobar cotas y longitud plana. K representa la posición del eje neutro en el modelo de desarrollo, no una compensación de retorno elástico. Medir ángulo y radio antes de atribuir el error a K. [R5, R6]
Ejemplo de longitud plana para un giro de 90°
Ejemplo didáctico, no receta ensayada: t = 2.00 mm, R final = 2.00 mm, α = 90°, K = 0.40, A = 50.00 mm y B = 30.00 mm exteriores hasta la esquina virtual. K es una hipótesis explícita, no un valor asignado a un grado o matriz. [R5; hipótesis del ejemplo]
| Magnitud | Cálculo | Resultado |
|---|---|---|
| Desarrollo de arco BA | (π/180) × α × (R + Kt) | 4.398 mm |
| Retroceso exterior OSSB | (R + t) × tan(α/2) | 4.000 mm |
| Deducción de plegado BD | 2 × OSSB − BA | 3.602 mm |
| Longitud plana L | A + B − BD | 76.398 mm |
Verificación alternativa: cada tramo recto es 4.000 mm menor que su ala exterior. L = (50 − 4) + (30 − 4) + 4.398 = 76.398 mm. BA se suma a los tramos rectos; BD se resta de las cotas exteriores hasta la esquina virtual. Son magnitudes distintas. La precisión mostrada ilustra la aritmética, no fija una tolerancia de producción.
Si solo K cambia de 0.40 a 0.44, L prevista pasa a 76.524 mm, diferencia de 0.126 mm. Se aísla una variable; cambiar herramientas puede cambiar también R. Reproducir los datos en el calculador y sustituir hipótesis por medidas de ensayo antes de cortar producción.
Calculadora de deducción de plegado
Reproducir el ejemplo con cotas exteriores expresamente definidas.Calculadora de tonelaje de plegadora
Estimar la fuerza y después comprobar los límites reales de máquina y herramientas.
Convertir el ensayo en un registro de proceso utilizable
Usar una probeta representativa del material y montaje previstos. Establecer ángulo descargado y radio interior finales, verificar la convención dimensional y comparar longitud plana y alas medidas. Crear tablas solo con condiciones medidas e identificadas. Autodesk distingue tablas de ejemplo basadas en fórmulas de tablas calibradas para una máquina y herramientas concretas. [R6]
| Registro | Qué conservar |
|---|---|
| Pieza y material | Plano/revisión, grado/estado, lote, espesor real y dirección de laminación. |
| Herramientas y montaje | Máquina/programa y revisión, punzón/matriz, abertura V, orientación, longitud y límites de carga aprobados. |
| Geometría inicial | Longitud plana medida, referencias, ángulo/radio objetivo y definiciones de cotas. |
| Resultado medido | Ángulo descargado, radio interior, A/B, estado de superficie y agujeros, método de medida. |
| Decisión | Corrección, nuevo resultado, revisión del proceso aceptada y responsable de aprobación. |
Para este ejemplo de 90°, BD empírica = A + B − L. Si la misma probeta midiera A = 50.00 mm, B = 30.00 mm y L = 76.39823 mm, BD = 3.60177 mm. Con R = 2.00 mm y t = 2.00 mm medidos independientemente, BA = 2(R + t) − BD y K = [BA/(π/2) − R]/t recuperan aproximadamente 0.40. Son medidas hipotéticas para demostrar el método, no ensayos de taller. Un error en R altera K inferido.
La guía de prueba de plegado desarrolla la preparación, medición y corrección para relacionar el cálculo geométrico con una muestra medida. Continúe con el procedimiento de ensayo de plegado.
Elegir la siguiente comprobación por el síntoma
| Síntoma observado | Comprobaciones prioritarias | Pruebas necesarias antes de cambiar el proceso |
|---|---|---|
| El ángulo se abre tras descargar | Convención angular, retorno elástico y sobreplegado permitido | Definiciones bajo carga/sin carga, ángulo final y registro del montaje. |
| Ángulo correcto, alas incorrectas | Referencias, tope trasero, cotas exteriores/tangentes, longitud plana y regla de desarrollo | Longitud plana real, A/B, ángulo y radio de la misma pieza. |
| Fisuras en la cara exterior | Estado del material, radio, dirección del pliegue y daños del borde | Recomendaciones del grado e inspección de la fisura y probeta. |
| Deformación de agujero o ranura | Posición respecto a la zona de plegado y apoyo de herramienta | Ubicación en plano y ensayo con el método propuesto. |
| Colisión en el último pliegue | Secuencia, perfiles de punzón/portaherramientas, altura abierta y extracción | Revisión de colisiones fuera de máquina para cada etapa con las herramientas reales. |
Use la tabla para elegir las siguientes comprobaciones; pueden intervenir varios factores. Resuelva cualquier riesgo de colisión o carga mediante la revisión de preparación aprobada antes de otro movimiento. [R7, R8, R9]
Continuar con el cálculo o la selección del equipo
Documentar hipótesis con los calculadores y llevar el resultado al registro del ensayo. Esta guía trata preparación de proceso; comparar máquinas, controles o automatización corresponde a las guías de selección. Aceptación de máquina y de pieza requieren criterios propios acordados.