拿起一块刚切下来的钢板:正面尺寸看着对,侧面的切口却可能上宽下窄;切面看着光滑,下缘还可能挂着凝固的金属。这些是不同的问题。ISO 9013 为热切割的几何质量提供分类和公差依据,采购时要把所需的质量特征写清,检验时再逐项对照。
从看得见的切口说起
先区分钢板上表面、穿过厚度的切割断面和断面下缘。检查哪一处,取决于这个零件接下来怎么用:需要与另一件贴合时,关注设计方向和尺寸;外露切面需要约定表面要求;后续还要焊接或涂装时,边缘清理要求也应单独说明。
- 切割断面:它偏离穿板方向有多远。
- 断面表面:表面的轮廓起伏有多高、有多规律。
- 下缘:切割后是否有再凝固的材料还附着在上面。
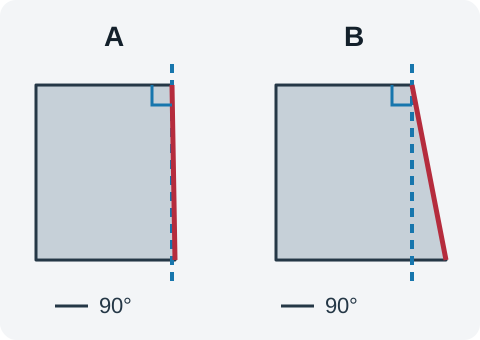
两个不同的问题:切得直不直,和切得光不光
切面偏斜,问的是这个面偏离设计方向多少;粗糙度,问的是切面微小凹凸的高度。图 A 接近图纸要求的直边方向,图 B 明显倾斜。对于有意设计的焊接坡口,目标本来就带角度,应对照图纸上的坡口方向,不能一概拿90°判断。
再看下图:A 中的1是切面纹理,2是附着在下缘的挂渣;B把纹理中的起伏放大。挂渣是否需要去除、去除到什么状态,应与后续工序要求一起约定。整块板材的翘曲属于平面度问题,另按适用材料和图纸要求处理。
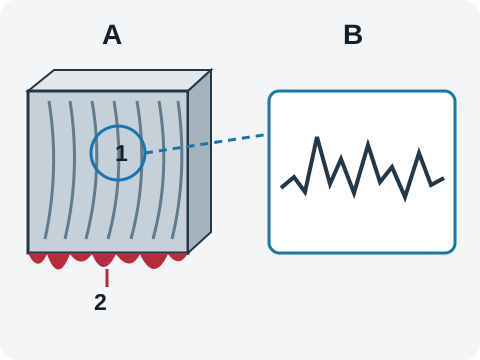
照片能帮你判断什么?
照片可以帮助双方找到同一条边、标出挂渣或明显倾斜的位置。普通照片会受角度、光照和比例影响,不能替代按规定方法取得的u或Rz5读数。把照片编号与测量记录关联起来,它才成为有用的沟通材料。
u 与 Rz5 分别量什么?
u 是垂直度或倾斜度公差的特征量,单位为 mm,用来评价切面相对规定方向的几何偏差。它不是角度的“度数”,也不能直接用照片上量出的斜率替代。Rz5 是切面轮廓高度参数,单位为 µm,用于描述粗糙程度;测量时要使用该参数要求的评定方式,不能把一个 Ra 读数直接当成 Rz5。正式取样区间、仪器与评定方法按适用文本和检验计划确认。
质量范围说明某项特征需要控制到什么程度。它应当与特征名称、板厚和适用条件一起读。供应商说“达到某一级”,先确认指的是u、Rz5还是零件尺寸公差。对同一个零件,这些要求可以不同;一个更小的粗糙度读数不能抵消另一项偏差超限。
6 mm 厚钢板直边激光切割:教学假设算例
以下是一个完整的教学假设,所有要求和读数都为讲解而设,不是ISO等级限值、推荐公差或本厂实测。假设订单为CQ-DEMO-01图样A版、6 mm钢板、直边激光切割。双方已经确认适用测法、位置和条件,约定u≤0.30 mm、Rz5≤60 µm;随后得到A、B两份检查记录。
| 项目 | 本示例采用的假设 | 记录 A | 记录 B | 比较说明了什么 |
|---|---|---|---|---|
| 几何偏差 u | u 不大于 0.30 mm | u = 0.24 mm | u = 0.36 mm | B 超限 0.06 mm;A 在限值内 |
| 粗糙度 Rz5,示例商定限值 | Rz5 不大于 60 µm | Rz5 = 52 µm | Rz5 = 48 µm | 两个读数都在示例限值以内 |
- 先读u这一行:A的0.24≤0.30;B的0.36−0.30=0.06 mm,因此B这一项超过示例约定。
- 再读Rz5这一行:52和48都小于60 µm。B的表面读数更小,仍不能抵消它的u超限。
- A只完成了示例中的两项比较。零件尺寸、挂渣处理及订单其他要求仍要分别核对;缺要求先确认要求,缺读数则补测。
把这份例子写成订单记录,可以这样组织:“CQ-DEMO-01/A版;钢板6 mm;直边激光切割;标准版本及修订件:[双方确认];u与Rz5要求:[按本例填写];检验计划及测点:[引用已确认文件];尺寸与边缘清理:[另列要求]。”方括号是需要填实的内容,不能把这段未填完的示例直接作为正式订单。
公开的适用范围摘要写了什么
ISO官方公开摘要列出了以下适用厚度范围。它们描述标准的适用范围,并不说明某一台机器的切割能力。摘要另指出,其他切割工艺如例外采用该文件,须单独约定;平面度缺陷则参照所用材料的适用标准。
| 公开摘要中的切割方式 | 其中写明的厚度范围 |
|---|---|
| 火焰切割 | 3 mm 至 300 mm |
| 等离子切割 | 0.5 mm 至 150 mm |
| 激光切割 | 0.5 mm 至 32 mm |
例如,40 mm激光切割超出这里列出的激光厚度范围。此时应重新确认采用什么技术规范、要求和验证依据,不能只写一个标准号就推定其全部适用,也不能把供应商的“最大切厚”当作质量证明。
从约定要求到处理检验结果
- 下单前:买方指出需要配合、焊接或外露的部位,双方确认图纸版本、质量特征、要求和适用标准版本。
- 测量前:检验人员按确认的计划检查试件身份、实际板厚、测量区域、支承与表面状态,选用适合该特征和要求的仪器。不要先打磨掉异常再声称记录代表原始切口。
- 记录时:将每个读数与特征、单位、测量位置及方法绑定。照片用于标明位置与缺陷外观,几何读数和粗糙度读数仍分别记录。
- 出现超限:先核对单位、测量方法与记录;确认异常后由双方决定复测、返修或其他处置。返修后的测量要另留记录,不能覆盖原始结果。
没有记录下来的要求是没法检验的。订单信息只写一次,和测量数据放在一起,以后有人问起测量条件就不必靠回忆。本页下方的记录表会把这套清单输出成纯文本,空白字段标注为“待确认”。
| 需要记录的项 | 怎么记录 | 谁确认 |
|---|---|---|
| 零件号或图号,含版本 | 照抄你实际依据的号码与版本 | 买方与供方 |
| 材料牌号、订货厚度与实际厚度 | 保留订货规格,并记录实际测得的板厚和单位 | 买方给规格,供方/检验人员记录实际值 |
| 工艺、设备与装夹 | 切割工艺,以及实际使用的设备与装夹 | 供方 |
| 标准版本与修订件 | 写明基础版、是否包含修订件,以及采用的检验计划 | 双方 |
| 商定要求与单位 | 限值及其单位,例如偏斜用毫米、粗糙度用微米 | 双方 |
| 方法、量具与测量位置 | 读数怎么取、取在零件哪个位置 | 双方 |
| 测量条件 | 读数当时的环境、支承状态与量具状态 | 双方 |
| 带单位的读数,或未决项 | 实测值及其单位,或“待确认”及对应责任人 | 供方 |
每条记录都以同一种方式结束:一个带单位的值,或者一条明确的未决项。缺失值也是信息,只要它被明确写成缺失。
版本、发布日期与官方获取途径
- 标准号
- ISO 9013:2017 + ISO 9013:2017/Amd 1:2024
- 名称
- 热切割 热切割分类 产品几何技术规范与质量公差
- 状态
- 现行
- 基础版发布
- 2017 年 2 月
- 修订件发布
- 2024 年 9 月
引用组合“ISO 9013:2017 + ISO 9013:2017/Amd 1:2024”指的是 2017 基础版加上它 2024 年的独立修订件。两者作为两条条目各自发布,因此都要查阅,订单里也应明确写清是否包含修订件。等级、限值与方法表格属于受控文本,应向发布机构或授权渠道索取,本页不转载。
在哪里核对和获取标准?
下方ISO链接分别对应2017基础版和2024修订件,可核对身份并通过发布机构或授权渠道取得文本。Kjellberg与Hypertherm链接用于理解切面特征和实际测量背景;它们的自家产品性能不能当作本订单的结果。
引用核查记录
- 状态核查日期
- 2026-11-07
- ISO 元数据核查日期
- 2026-11-07