Посмотрите на только что разрезанный лист. Контур может выглядеть правильным, тогда как поверхность реза наклонена по толщине. Поверхность может казаться гладкой, хотя снизу остался приварившийся металл. Это разные вопросы. ISO 9013 даёт основу для нормирования геометрического качества термической резки; полезный заказ называет требуемые характеристики, а контроль проверяет каждую из них.
Начните с кромки, которую видно
Сначала различайте верхнюю плоскость листа, поверхность реза по толщине и нижнюю кромку. Следующая операция подсказывает, что важно: сопрягаемым деталям нужны заданные геометрия и размеры; открытая поверхность требует согласованного требования к поверхности; сварка или покрытие могут потребовать отдельно заданной подготовки кромки.
- Поверхность реза: насколько она отклоняется от заданного направления по толщине листа.
- Поверхность этой кромки: какова высота и регулярность неровностей профиля.
- Нижняя кромка: остался ли после резки приварившийся переплавленный металл.
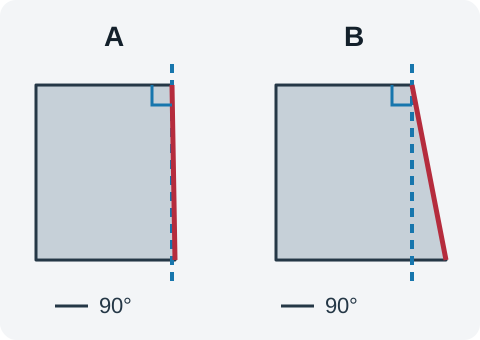
Два разных вопроса: насколько рез прямой и насколько гладкий
Отклонение поверхности показывает, насколько она ушла от заданного направления. Шероховатость описывает мелкомасштабные изменения высоты на этой поверхности. Схема A близка к цели прямого угла, схема B от неё отклоняется. Преднамеренно заданный скос под сварку имеет наклонную цель, поэтому его оценивают относительно этой цели, а не автоматически относительно 90°.
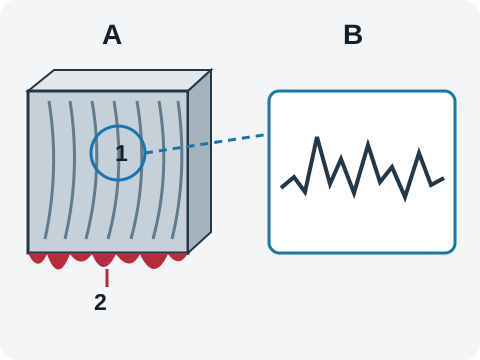
На следующей схеме 1 обозначает текстуру поверхности, 2 — грат, приварившийся к нижней кромке; B увеличивает профиль поверхности. Согласуйте требуемое состояние этой нижней кромки со следующей операцией. Коробление листа — отдельный вопрос плоскостности, который решают через применимые требования к материалу и чертежу.
Что может сказать фотография?
Фотография помогает обеим сторонам указать одну и ту же кромку и отметить видимый грат или наклон. Угол съёмки, освещение и масштаб влияют на обычный снимок, поэтому он не заменяет измерения u или Rz5, выполненные заданным методом. Свяжите номер фотографии с записью измерений.
Что измеряют u и Rz5?
u — характеристика допуска перпендикулярности или углового расположения, выраженная в мм, для поверхности реза относительно заданного направления. Это не угол в градусах и не просто наклон, видимый на фото. Rz5 — параметр высоты профиля в мкм, описывающий шероховатость поверхности. Используйте оценку, соответствующую именно этому параметру, а не подменяйте её отсчётом Ra. Уточните зону выборки, приборы и метод оценки по применимому тексту и плану контроля.
Диапазон качества относится к конкретной характеристике и его нужно читать вместе с толщиной и применимыми условиями. Если поставщик указывает диапазон или класс, выясните, относится ли он к u, к Rz5 или к размерным допускам. У одной детали могут быть разные требования к этим характеристикам; меньшая шероховатость не компенсирует чрезмерное отклонение по другой характеристике.
Учебный пример: прямолинейная лазерная резка стального листа толщиной 6 мм
Это учебный сценарий: все требования и отсчёты придуманы для объяснения и не являются предельными значениями диапазона ISO, рекомендуемыми допусками или заводскими измерениями. Примем чертёж CQ-DEMO-01 редакции A, сталь 6 мм и лазерную резку прямого реза. Стороны подтвердили применимые методы, места и условия и согласовали u≤0.30 мм и Rz5≤60 мкм. Затем есть две записи контроля, A и B.
| Пункт | Допущение для этого примера | Запись A | Запись B | Что показывает сравнение |
|---|---|---|---|---|
| Геометрическое отклонение u | u не более 0.30 мм | u = 0.24 мм | u = 0.36 мм | B превышает предел на 0.06 мм; A укладывается в него |
| Шероховатость Rz5, согласованный предел примера | Rz5 не более 60 мкм | Rz5 = 52 мкм | Rz5 = 48 мкм | Оба отсчёта ниже предела примера |
- Сначала строка u: у A получается 0.24≤0.30. Для B: 0.36−0.30=0.06 мм, значит эта характеристика выходит за требование примера.
- Затем строка Rz5: и 52, и 48 ниже 60 мкм. У B шероховатость ниже, но это не отменяет превышения по u.
- A закрывает только эти два сравнения примера. Размеры, удаление грата и другие требования заказа требуют собственных проверок. Подтвердите недостающие требования; получите недостающие измерения.
Запись заказа может следовать такой структуре: «CQ-DEMO-01 / редакция A; сталь 6 мм; лазерная резка прямого реза; редакция и поправка стандарта: [уточнить]; требования к u и Rz5: [значения примера]; план и места контроля: [подтверждённый документ]; размеры и подготовка кромки: [отдельные требования]». Заполните поля в скобках, прежде чем использовать запись в реальном заказе.
Что охватывает опубликованное резюме области применения
Публичное резюме ISO указывает следующие диапазоны толщин. Они описывают область применения стандарта, а не возможности конкретного станка. Кроме того, оно отдельно требует согласования при исключительном применении документа к другим способам резки и относит вопросы плоскостности к соответствующим стандартам на материалы.
| Способ резки в опубликованном резюме | Указанный там диапазон толщин |
|---|---|
| Газовая (кислородная) резка | 3 мм — 300 мм |
| Плазменная резка | 0.5 мм — 150 мм |
| Лазерная резка | 0.5 мм — 32 мм |
Например, лазерная резка 40 мм выходит за указанный здесь диапазон толщин для лазера. Проверьте применимую техническую спецификацию, требования и основание для подтверждения, а не предполагайте, что ссылка на стандарт уже устанавливает применимость. Максимальная толщина резки у поставщика тоже не доказывает качество реза.
От согласованных требований к решению по контролю
- До заказа: определите сопрягаемые, сварные или открытые кромки и согласуйте редакцию чертежа, характеристики, требования и редакцию стандарта.
- До измерения: контролёр сверяет идентичность образца, фактическую толщину, зону оценки, опирание и состояние поверхности с согласованным планом, применяя приборы, пригодные для данной характеристики и требования. Не устраняйте дефект шлифованием, чтобы затем описать результат как исходный рез.
- При записи: связывайте каждое значение с его характеристикой, единицей, местом и методом. Фотографии используйте для указания мест и видимых дефектов, а геометрию и шероховатость записывайте раздельно.
- При превышении: сначала проверьте единицы, метод и запись. После подтверждения согласуйте повторное измерение, доработку или иное решение. Ведите отдельную запись измерений после доработки, чтобы исходные данные остались доступны.
Требование, которое никто не записал, нельзя проконтролировать. Запишите данные заказа один раз и храните их вместе с измерениями, чтобы на поздний вопрос об условиях ответить без догадок. Карта ниже на этой странице выдаёт именно такой список простым текстом, а пустые поля помечает как «уточнить».
| Что записать | Как записать | Кто подтверждает |
|---|---|---|
| Номер детали или чертежа, с редакцией | Скопируйте номер и ту редакцию, по которой реально работаете | Заказчик и поставщик |
| Марка материала, заказанная и фактическая толщина | Сохраните заказанную спецификацию и запишите измеренную толщину с единицей | Заказчик задаёт; поставщик или контролёр фиксирует фактические значения |
| Способ, станок и наладка | Способ резки, а также фактически применённые станок и наладка | Поставщик |
| Редакция и поправка стандарта | Укажите базовую редакцию, включение поправки и применимый план контроля | Обе стороны |
| Согласованное требование и единица | Предел и его единица, например миллиметры для отклонения или микрометры для шероховатости | Обе стороны |
| Метод, прибор и место | Как снимается отсчёт и в какой точке детали | Обе стороны |
| Условия измерения | Среда, опирание детали и состояние прибора в момент отсчёта | Обе стороны |
| Отсчёт с единицей или открытый пункт | Измеренное значение с единицей либо «уточнить» и ответственное лицо | Поставщик |
Каждая запись заканчивается одинаково: значение с единицей либо явный открытый пункт. Отсутствующее значение тоже информация, если оно записано как отсутствующее.
Редакция, даты публикации и официальный доступ
- Номер
- ISO 9013:2017 + ISO 9013:2017/Amd 1:2024
- Название
- Thermal cutting - Classification of thermal cuts - Geometrical product specification and quality tolerances
- Статус
- Действует
- Публикация базовой редакции
- Февраль 2017 г.
- Публикация поправки
- Сентябрь 2024 г.
Ссылка «ISO 9013:2017 + ISO 9013:2017/Amd 1:2024» означает базовый документ 2017 года вместе с отдельной поправкой 2024 года. Они опубликованы как две записи, поэтому нужно ознакомиться с обеими, а в заказе следует явно указать, включена ли поправка. Запросите контролируемый текст у издателя или уполномоченного распространителя; таблицы классов, пределов и методов находятся там, а не на этой странице.
Где проверить и получить документы?
Ссылки ISO ниже указывают базовую редакцию 2017 года и поправку 2024 года и ведут к официальной информации о приобретении. Страницы Kjellberg и Hypertherm объясняют особенности поверхности реза и контекст измерений; их заявления о характеристиках продукции не устанавливают результат для этого заказа.
Запись проверки источников
- Статус проверен
- 2026-11-07
- Метаданные ISO проверены
- 2026-11-07