Olhe para uma chapa recém-cortada. O contorno pode parecer correto mesmo quando a face do corte está inclinada ao longo da espessura. A superfície pode parecer lisa mesmo com metal refundido aderido na parte de baixo. São perguntas diferentes. A ISO 9013 fornece uma base para especificar a qualidade geométrica do corte térmico; um pedido útil nomeia as características exigidas, e a inspeção verifica cada uma delas.
Comece pela borda que você vê
Primeiro separe a face superior da chapa, a face do corte ao longo da espessura e a borda inferior. A próxima operação indica o que importa: peças acopladas exigem geometria e dimensões definidas; uma superfície aparente pede um requisito de superfície acordado; solda ou revestimento podem exigir um preparo de borda especificado à parte.
- A face do corte: quanto ela se afasta da direção definida ao longo da espessura da chapa.
- A superfície dessa borda: qual é a altura e a regularidade das irregularidades do perfil.
- A borda inferior: se sobrou metal refundido aderido após o corte.
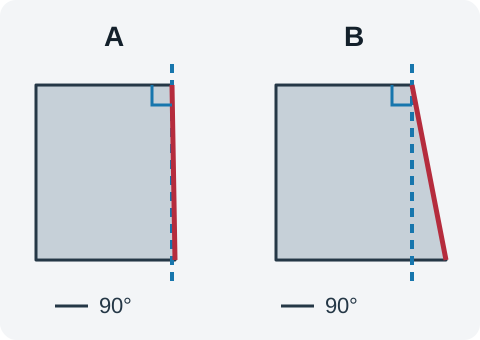
Duas perguntas distintas: quão reto é o corte e quão lisa é a superfície
O desvio da face mostra quanto ela se afastou da direção definida. A rugosidade descreve as variações de altura em pequena escala nessa superfície. O esquema A fica próximo do alvo de canto reto e o esquema B se afasta dele. Um chanfro definido de propósito para solda tem um alvo inclinado, então ele é avaliado em relação a esse alvo, e não automaticamente em relação a 90°.
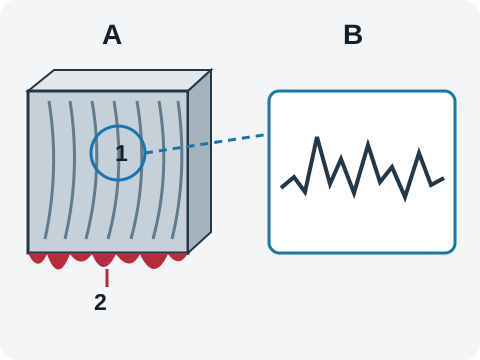
No esquema seguinte, 1 marca a textura da superfície e 2 marca a rebarba aderida na borda inferior; B amplia o perfil da superfície. Combine o estado desejado dessa borda inferior com a próxima operação. O empenamento da chapa é uma questão separada de planeza, tratada pelos requisitos aplicáveis de material e de desenho.
O que uma fotografia pode dizer?
Uma fotografia ajuda as duas partes a apontar a mesma borda e a marcar rebarba ou inclinação visíveis. O ângulo da câmera, a iluminação e a escala afetam uma foto comum, então ela não substitui a medição de u ou Rz5 feita conforme o método definido. Vincule o número da foto ao registro de medição.
O que u e Rz5 medem?
u é uma característica de tolerância de perpendicularidade ou de angularidade expressa em mm, para a face do corte em relação à direção definida. Não é um ângulo em graus nem apenas a inclinação vista na foto. Rz5 é um parâmetro de altura do perfil em µm que descreve a rugosidade da superfície. Use a avaliação correspondente a esse parâmetro em vez de trocá-la por uma leitura de Ra. Esclareça a região de amostragem, os instrumentos e o método de avaliação no texto aplicável e no plano de inspeção.
Uma faixa de qualidade se refere a uma característica específica e deve ser lida junto com a espessura e as condições aplicáveis. Se um fornecedor indicar faixa ou classe, verifique se ela se refere a u, a Rz5 ou a tolerâncias dimensionais. Uma mesma peça pode ter requisitos diferentes para essas características; rugosidade menor não compensa desvio excessivo em outra característica.
Exemplo didático: corte reto a laser em chapa de aço com 6 mm de espessura
Este é um cenário didático: todos os requisitos e as leituras foram inventados para explicar e não são limites de faixa da ISO, tolerâncias recomendadas nem medições de fábrica. Adote o desenho CQ-DEMO-01 revisão A, aço de 6 mm e corte reto a laser. As partes confirmaram os métodos, os locais e as condições aplicáveis e acordaram u≤0.30 mm e Rz5≤60 µm. Em seguida há dois registros de inspeção, A e B.
| Item | Premissa usada neste exemplo | Registro A | Registro B | O que a comparação mostra |
|---|---|---|---|---|
| Desvio geométrico u | u não superior a 0.30 mm | u = 0.24 mm | u = 0.36 mm | B excede o limite em 0.06 mm; A está dentro dele |
| Rugosidade Rz5, limite acordado do exemplo | Rz5 não superior a 60 µm | Rz5 = 52 µm | Rz5 = 48 µm | As duas leituras ficam abaixo do limite do exemplo |
- Primeiro a linha de u: em A resulta 0.24≤0.30. Em B: 0.36−0.30=0.06 mm, então essa característica fica fora do requisito do exemplo.
- Depois a linha de Rz5: 52 e 48 ficam ambos abaixo de 60 µm. Em B a rugosidade é menor, mas isso não cancela o excesso em u.
- A encerra apenas essas duas comparações do exemplo. Dimensões, remoção de rebarba e outros requisitos do pedido exigem verificações próprias. Confirme os requisitos que faltam; obtenha as medições que faltam.
O registro do pedido pode seguir esta estrutura: «CQ-DEMO-01 / revisão A; aço de 6 mm; corte reto a laser; edição e emenda da norma: [a confirmar]; requisitos de u e Rz5: [valores do exemplo]; plano e locais de inspeção: [documento confirmado]; dimensões e preparo de borda: [requisitos separados]». Preencha os campos entre colchetes antes de usar o registro em um pedido real.
O que o resumo publicado do escopo abrange
O resumo público da ISO indica as faixas de espessura a seguir. Elas descrevem o escopo da norma, não a capacidade de uma máquina específica. Além disso, ele exige acordo à parte quando o documento é aplicado de forma diferente a outros processos de corte e remete as questões de planeza às normas de material correspondentes.
| Processo de corte no resumo publicado | Faixa de espessura indicada ali |
|---|---|
| Corte a gás (oxicombustível) | 3 mm a 300 mm |
| Corte a plasma | 0.5 mm a 150 mm |
| Corte a laser | 0.5 mm a 32 mm |
Por exemplo, o corte a laser de 40 mm fica fora da faixa de espessura indicada aqui para laser. Reveja a especificação aplicável, os requisitos e a base de comprovação em vez de supor que a referência à norma já estabelece a aplicabilidade. A espessura máxima de corte de um fornecedor também não comprova a qualidade do corte.
Dos requisitos acordados à decisão de inspeção
- Antes do pedido: identifique as bordas de acoplamento, de solda ou aparentes e acorde a revisão do desenho, as características, os requisitos e a edição da norma.
- Antes de medir: o inspetor confere a identidade da amostra, a espessura real, a região de avaliação, o apoio e o estado da superfície com o plano acordado, usando instrumentos adequados à característica e ao requisito. Não remova um defeito com esmerilhamento para depois descrever o resultado como o corte original.
- Ao registrar: vincule cada valor à sua característica, unidade, local e método. Use fotos para indicar locais e defeitos visíveis e registre geometria e rugosidade separadamente.
- Em caso de excesso: primeiro confira as unidades, o método e o registro. Depois de confirmado, acorde uma nova medição, um retrabalho ou outra decisão. Mantenha um registro separado das medições após o retrabalho para preservar os dados originais.
Um requisito que ninguém registrou não pode ser inspecionado. Registre os dados do pedido uma vez e guarde-os junto com as medições para responder a uma dúvida posterior sobre as condições sem adivinhar. A ficha mais abaixo nesta página gera exatamente essa lista em texto simples e marca os campos vazios como «a confirmar».
| Item a registrar | Como registrar | Quem confirma |
|---|---|---|
| Número da peça ou do desenho, com revisão | Copie o número e a revisão com que realmente se trabalha | Cliente e fornecedor |
| Grau do material, espessura pedida e espessura real | Guarde a especificação pedida e registre a espessura medida com unidade | O cliente define; o fornecedor ou inspetor registra os valores reais |
| Processo, máquina e setup | O processo de corte e também a máquina e o setup realmente usados | Fornecedor |
| Edição e emenda da norma | Informe a edição base, a inclusão da emenda e o plano de inspeção aplicável | Ambas as partes |
| Requisito acordado e unidade | O limite e sua unidade, por exemplo milímetros para o desvio ou micrômetros para a rugosidade | Ambas as partes |
| Método, instrumento e local | Como a leitura é feita e em que ponto da peça | Ambas as partes |
| Condições de medição | Ambiente, apoio da peça e estado do instrumento no momento da leitura | Ambas as partes |
| Leitura com unidade ou item em aberto | O valor medido com unidade ou «a confirmar» e o responsável | Fornecedor |
Cada registro termina da mesma forma: um valor com unidade ou um item em aberto explícito. Um valor ausente também é informação, desde que seja registrado como ausente.
Edição, datas de publicação e acesso oficial
- Número
- ISO 9013:2017 + ISO 9013:2017/Amd 1:2024
- Nome
- Thermal cutting - Classification of thermal cuts - Geometrical product specification and quality tolerances
- Status
- Em vigor
- Publicação da edição base
- Fevereiro de 2017
- Publicação da emenda
- Setembro de 2024
A referência «ISO 9013:2017 + ISO 9013:2017/Amd 1:2024» indica o documento base de 2017 junto com a emenda separada de 2024. Como são publicados como dois registros, é preciso consultar os dois, e o pedido deve indicar de forma explícita se a emenda está incluída. Solicite o texto controlado ao organismo emissor ou a um distribuidor autorizado; as tabelas de classes, limites e métodos ficam lá, e não nesta página.
Onde verificar e obter os documentos?
Os links da ISO abaixo apontam para a edição base de 2017 e para a emenda de 2024 e levam à informação oficial de compra. As páginas da Kjellberg e da Hypertherm explicam características da face de corte e o contexto de medição; as alegações de desempenho dos produtos delas não estabelecem um resultado para este pedido.
Registro de verificação das fontes
- Status verificado
- 2026-11-07
- Metadados da ISO verificados
- 2026-11-07