Mire una chapa recién cortada. Su contorno puede parecer correcto mientras la cara de corte se inclina a lo largo del espesor. La cara puede verse lisa aunque quede metal solidificado adherido por debajo. Son problemas distintos. La ISO 9013 ofrece un marco para especificar la calidad geométrica de los cortes térmicos; un pedido útil identifica las características exigidas y la inspección comprueba cada una.
Empiece por la arista que ve
Distinga primero la cara superior de la chapa, la cara de corte a lo largo del espesor y la arista inferior. La operación siguiente ayuda a identificar qué importa: las piezas que encajan necesitan la geometría y las dimensiones especificadas; una cara vista necesita un requisito de superficie acordado; la soldadura o el recubrimiento pueden exigir una preparación de borde especificada aparte.
- La cara de corte: cuánto se aparta de la dirección prevista a través de la chapa.
- La superficie de esa cara: qué altura y qué regularidad tienen sus irregularidades de perfil.
- La arista inferior: si quedó material resolidificado adherido tras el corte.
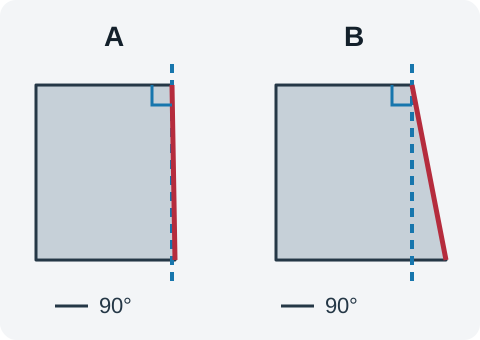
Dos preguntas distintas: cuán recto y cuán liso está el corte
La desviación de la cara indica cuánto se aparta la cara de la dirección prevista. La rugosidad describe variaciones de altura a pequeña escala sobre esa cara. El esquema A se acerca al objetivo de borde recto; el B se aleja de él. Un chaflán diseñado a propósito tiene un objetivo inclinado, así que debe evaluarse contra ese objetivo y no automáticamente contra 90°.
En el esquema siguiente, 1 marca la textura de la cara y 2 las rebabas adheridas a la arista inferior; B amplía el perfil de la superficie. Acuerde el estado exigido de esa arista inferior con la operación siguiente. La deformación de la chapa es un problema de planitud aparte, que se aborda con los requisitos de material y de plano aplicables.
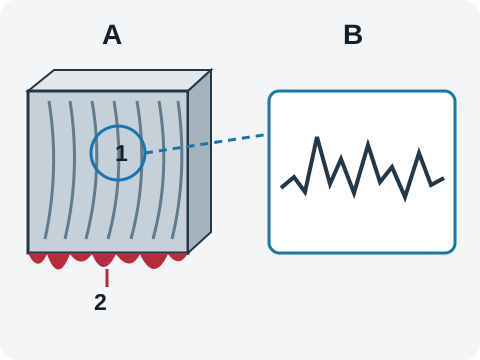
¿Qué puede decirle una fotografía?
Una fotografía ayuda a que ambas partes identifiquen la misma arista y marquen rebabas o inclinación visibles. El ángulo de toma, la iluminación y la escala afectan a una foto corriente, así que no sustituye las mediciones de u o Rz5 hechas por el método especificado. Vincule el número de la foto con el registro de medición.
¿Qué miden u y Rz5?
u es la característica de tolerancia de perpendicularidad o angularidad, expresada en mm, de la cara de corte respecto a su dirección especificada. No es un ángulo en grados ni simplemente la inclinación que se ve en una foto. Rz5 es un parámetro de altura de perfil en µm que describe la rugosidad superficial. Use la evaluación propia de ese parámetro en lugar de sustituirla por una lectura de Ra. Confirme la zona de muestreo, los instrumentos y el método de evaluación con el texto aplicable y el plan de inspección.
Un rango de calidad se refiere a una característica concreta y debe leerse junto con el espesor y las condiciones aplicables. Si un proveedor cita un rango o una clase, aclare si se refiere a u, a Rz5 o a tolerancias dimensionales. Una misma pieza puede tener requisitos distintos para esas características; una rugosidad menor no compensa una desviación excesiva en otra característica.
Ejemplo didáctico: corte recto con láser en una placa de acero de 6 mm de espesor
Es un escenario didáctico: todos los requisitos y lecturas son inventados para explicar, no son límites de rango de la ISO, ni tolerancias recomendadas, ni mediciones de fábrica. Suponga plano CQ-DEMO-01 revisión A, acero de 6 mm y corte láser de borde recto. Las partes han confirmado métodos, posiciones y condiciones aplicables y han acordado u≤0.30 mm y Rz5≤60 µm. Se dispone entonces de dos registros de inspección, A y B.
| Punto | Supuesto usado en este ejemplo | Registro A | Registro B | Qué muestra la comparación |
|---|---|---|---|---|
| Desviación geométrica u | u no mayor que 0.30 mm | u = 0.24 mm | u = 0.36 mm | B supera el límite en 0.06 mm; A está dentro |
| Rugosidad Rz5, límite acordado del ejemplo | Rz5 no mayor que 60 µm | Rz5 = 52 µm | Rz5 = 48 µm | Ambas lecturas quedan por debajo del límite del ejemplo |
- Lea primero la fila de u: A da 0.24≤0.30. Para B, 0.36−0.30=0.06 mm, así que esa característica supera el requisito del ejemplo.
- Lea después la fila de Rz5: tanto 52 como 48 quedan por debajo de 60 µm. B tiene la rugosidad más baja, pero eso no anula su valor excesivo de u.
- A solo completa esas dos comparaciones del ejemplo. Las dimensiones, la eliminación de rebabas y otros requisitos del pedido necesitan sus propias comprobaciones. Confirme los requisitos que falten; obtenga las mediciones que falten.
Un registro de pedido puede seguir esta estructura: «CQ-DEMO-01 / revisión A; acero de 6 mm; corte láser de borde recto; edición y enmienda de la norma: [confirmar]; requisitos de u y Rz5: [los valores del ejemplo]; plan y ubicaciones de inspección: [documento confirmado]; dimensiones y preparación del borde: [requisitos aparte]». Complete los campos entre corchetes antes de usar un registro en un pedido real.
Qué cubre el resumen publicado del alcance
El resumen público de la ISO indica los siguientes rangos de espesor. Describen el alcance de la norma, no la capacidad de una máquina concreta. Además exige acordar aparte la aplicación excepcional del documento a otros procesos de corte y remite la planitud a las normas de material correspondientes.
| Proceso de corte en el resumen publicado | Rango de espesor indicado allí |
|---|---|
| Corte por oxicombustible | 3 mm a 300 mm |
| Corte por plasma | 0.5 mm a 150 mm |
| Corte por láser | 0.5 mm a 32 mm |
Por ejemplo, el corte láser de 40 mm queda fuera del rango de espesor láser indicado aquí. Revise la especificación técnica, los requisitos y la base de validación aplicables en lugar de suponer que citar la norma establece la aplicabilidad. El espesor máximo de corte de un proveedor tampoco es prueba de la calidad del corte.
De los requisitos acordados a una decisión de inspección
- Antes de pedir: identifique las aristas de unión, soldadas o vistas y acuerde la revisión del plano, las características, los requisitos y la edición de la norma.
- Antes de medir: el inspector comprueba la identidad de la probeta, el espesor real, la zona de evaluación, el apoyo y el estado de la superficie según el plan acordado, con instrumentos adecuados a la característica y al requisito. No elimine una anomalía con amolado y luego describa el resultado como el corte original.
- Al registrar: vincule cada valor con su característica, unidad, ubicación y método. Use fotografías para identificar ubicaciones y defectos visibles, y registre geometría y rugosidad por separado.
- Ante una lectura excesiva: compruebe primero las unidades, el método y el registro. Una vez confirmada, acuerde una nueva medición, un retrabajo u otra disposición. Conserve un registro aparte de las mediciones posteriores al retrabajo para no perder la evidencia original.
Un requisito que nadie registró no se puede inspeccionar. Escriba la información del pedido una sola vez y guárdela con las mediciones, para que una pregunta posterior sobre las condiciones se responda sin conjeturas. La ficha que aparece más abajo en esta página genera exactamente esa lista en texto plano, con los campos vacíos marcados como «por confirmar».
| Punto que registrar | Cómo registrarlo | Quién lo confirma |
|---|---|---|
| Número de pieza o de plano, con revisión | Copie el número y la revisión con la que realmente trabaja | Comprador y proveedor |
| Grado del material, espesor pedido y real | Conserve la especificación pedida y registre el espesor medido con su unidad | El comprador especifica; el proveedor o inspector registra los valores reales |
| Proceso, máquina y montaje | Proceso de corte, y la máquina y el montaje realmente usados | Proveedor |
| Edición y enmienda de la norma | Identifique la edición base, la inclusión de la enmienda y el plan de inspección aplicable | Ambas partes |
| Requisito acordado y unidad | El límite y su unidad, por ejemplo milímetros para la desviación o micrómetros para la rugosidad | Ambas partes |
| Método, instrumento y posición | Cómo se toma la lectura y en qué punto de la pieza | Ambas partes |
| Condiciones de medición | Entorno, apoyo de la pieza y estado del instrumento en el momento de la lectura | Ambas partes |
| Lectura con unidad, o punto abierto | El valor medido con su unidad, o «por confirmar» y la persona responsable | Proveedor |
Cada registro termina igual: un valor con su unidad o un punto abierto explícito. Un valor que falta también es información, siempre que quede escrito como ausente.
Edición, fechas de publicación y acceso oficial
- Número
- ISO 9013:2017 + ISO 9013:2017/Amd 1:2024
- Nombre
- Thermal cutting - Classification of thermal cuts - Geometrical product specification and quality tolerances
- Estado
- Vigente
- Edición base publicada
- Febrero de 2017
- Enmienda publicada
- Septiembre de 2024
La referencia «ISO 9013:2017 + ISO 9013:2017/Amd 1:2024» significa el documento base de 2017 más su enmienda separada de 2024. Se publican como dos entradas, así que deben consultarse ambas, y un pedido debería indicar de forma explícita si se incluye la enmienda. Solicite el texto controlado al organismo emisor o a un distribuidor autorizado; las tablas de clases, límites y métodos están allí, no en esta página.
¿Dónde puede verificar y obtener los documentos?
Los enlaces ISO de abajo identifican la edición base de 2017 y la enmienda de 2024 y llevan a la información oficial de adquisición. Las páginas de Kjellberg y Hypertherm explican características de la cara de corte y el contexto de medición; sus afirmaciones de rendimiento de producto no establecen un resultado para este pedido.
Registro de verificación de fuentes
- Estado verificado
- 2026-11-07
- Metadatos ISO verificados
- 2026-11-07