Формовка листа

Листогибочные вальцы: четырёхвалковая гибка и вальцовка

Четырехвалковые листогибочные вальцы — вальцы для гибки листа — формуют цилиндрические обечайки. Выбирайте по материалу, фактической толщине, рабочей ширине и конечному диаметру; проверяйте подгибку кромок и конусы отдельно.

Листогибочные вальцы: четырёхвалковая гибка и вальцовка

Обзор

Подойдут ли четырёхвалковые вальцы для вашей обечайки?

Четырёхвалковые вальцы — вариант для цилиндрических обечаек. Подбирайте их по марке и состоянию материала, фактической толщине, рабочей ширине и готовому диаметру после разгрузки. Запрашивайте возможности вальцовки и подгибки кромок отдельно для одной задачи: максимальная толщина вальцовки не подтверждает подгибку или любой диаметр на полной ширине.
Подробнее

В опубликованном ассортименте — четырёхвалковые вальцы. Трёхвалковые или гидравлические вальцы — другая конфигурация для сравнения на одной обечайке, а не модель, указанная на этой странице. Толщина гибки, рабочая ширина и конечный диаметр — эти параметры запишите перед сравнением строк моделей.

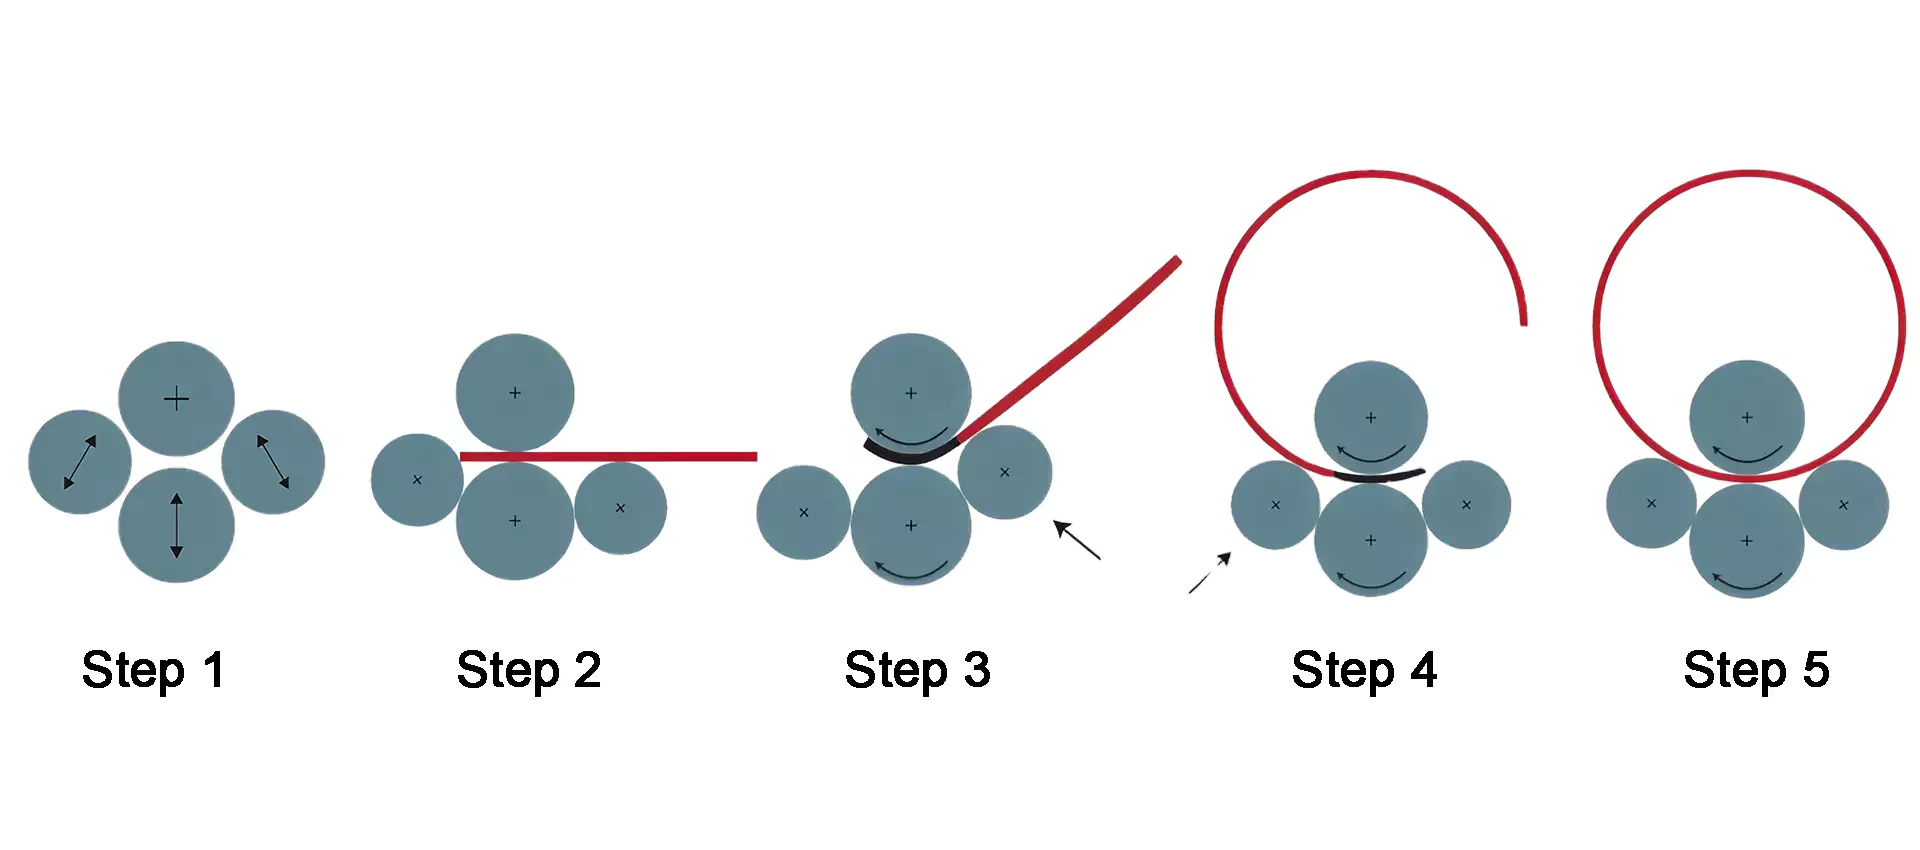
В четырёхвалковой схеме верхний и нижний валки зажимают и направляют лист; боковые участвуют в формовании и подгибке кромок. Это общее описание схемы, а не последовательность проходов или гарантия возможностей конкретного станка. Конусные обечайки требуют отдельной проверки.

Исходные данныеЧто указать
МатериалМарка, состояние и имеющиеся данные о свойствах.
ТолщинаФактическая толщина и её разброс, а не только номинал.
Рабочая ширинаШирина каждой обечайки вместе с её толщиной и диаметром.
Готовый диаметрПосле разгрузки; укажите внутренний или наружный диаметр.
КромкиНужна ли подгибка обеих кромок, допустимая прямая длина каждой кромки и возможность обрезки.
Обзор оборудования

Листогибочные вальцы, в том числе четырёхвалковые листогибочные вальцы, формуют цилиндрические обечайки. Эту категорию называют по-разному: вальцы для гибки листа, листогибочный станок вальцы. Сопоставьте материал, фактическую толщину, рабочую ширину и готовый диаметр после разгрузки; подгибку подтверждайте отдельно.

Доступные конфигурации

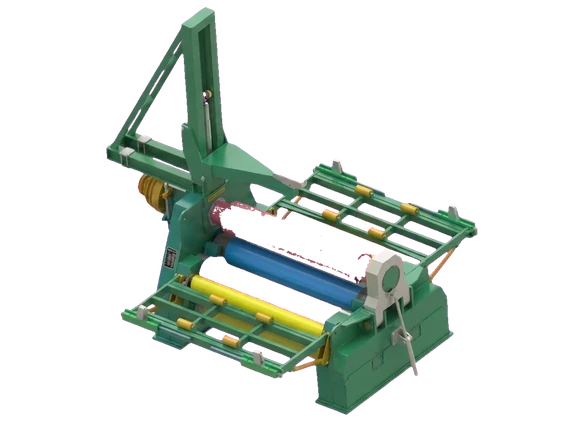
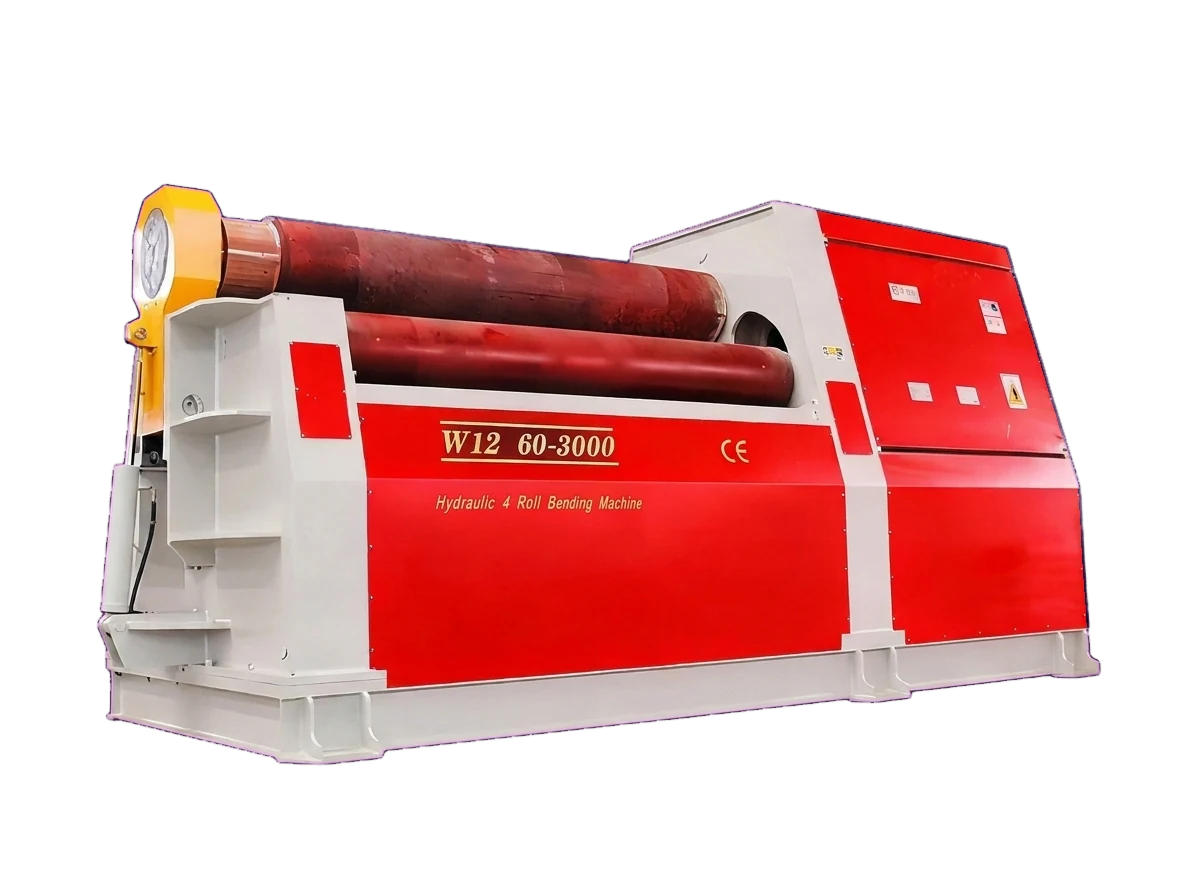
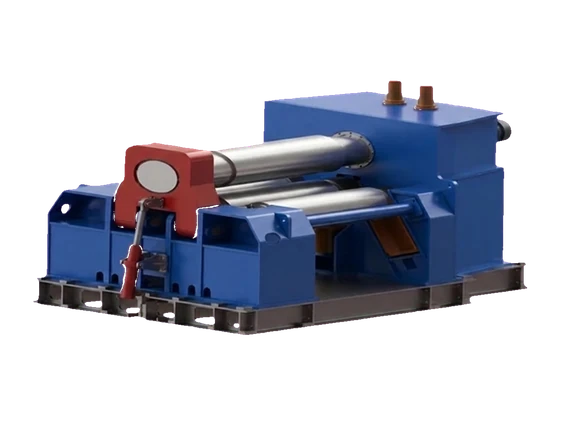
Четырёхвалковая листогибочная машина

Четырёхвалковая листогибочная машина

Формование цилиндрических и конических деталей с согласованной работой валков и поддержкой заготовки.

Отправить данные детали

Подбор

Сравнивайте возможности для одной задачи

Сравнивайте данные поставщика для каждой фактической комбинации материала, толщины, рабочей ширины и готового диаметра после разгрузки. Не объединяйте максимумы разных задач в один рабочий диапазон.

Подробнее
Что запроситьЗачем
Отдельные пределы вальцовки и подгибкиМаксимальная толщина вальцовки не равна толщине подгибки.
Ширину и диаметр при данном материале и толщинеПолная ширина не означает любой диаметр.
Прямые концы, обрезку и шовСогласуйте состояние детали до сварки.
Устройство и возможности для конусовПроверяйте конус отдельно.
Опоры и снятиеСогласуйте поддерживаемую деталь и маршрут перемещения.

Технология

Сравните подгибку и перемещение заготовки

Сравнивайте конкретные станки и перемещение заготовки: число валков не доказывает возможности. Трёхвалковые схемы различаются зажимом, подгибкой и переустановкой. Четырёхвалковая схема позволяет подгибать обе кромки в одной установке, но допустимую задачу и остаточные прямые участки нужно подтвердить.

Подробнее
ВопросТрёхвалковое предложениеЧетырёхвалковое предложение
ПодгибкаПроверьте схему, перевороты и повторную заводку.Подтвердите обе кромки при нужных толщине, ширине и диаметре.
Прямые концыУточните остаток и необходимость обрезки.Согласуйте допустимую прямую длину; нулевой остаток не подразумевается.
ПеремещениеПроверьте загрузку, переворот и снятие.Проверьте последовательность и опоры; сокращение перемещений не автоматическое.
РезультатСравнивайте одну обечайку при одинаковой приёмке.Число валков не подтверждает круглость и сведение шва.

Механизм формования рассмотрен на странице Механизм подгибки и прямых концов.

Проверьте конусы и поставляемую комплектацию

Для конуса передайте готовые диаметры большого и малого торцов, осевую высоту, фактическую толщину, материал и требования к шву и кромкам. Отдельно подтвердите устройство, способ работы и возможности для этой геометрии; характеристика цилиндрической вальцовки не подтверждает конусы.

Подробнее

Описание продукта охватывает устройство для конусов, планетарный привод, верхние и боковые опоры и компенсацию прогиба. Сверьте поставляемую комбинацию со спецификацией. Компенсация действует в проектном диапазоне и не гарантирует одинаковую кривизну любого листа.

Проверьте массу заготовки и обечайки, положения и допустимые нагрузки опор, выход из валков, доступ для подъёма и снятие. Опоры помогают ограничить провисание; их наличие не подтверждает допустимую подъёмную нагрузку или круглость.

Для оценки массы заготовки используйте Оценить массу заготовки. Это оценка массы заготовки, а не станка; она не устанавливает допустимые нагрузки опор или подъёмных средств.

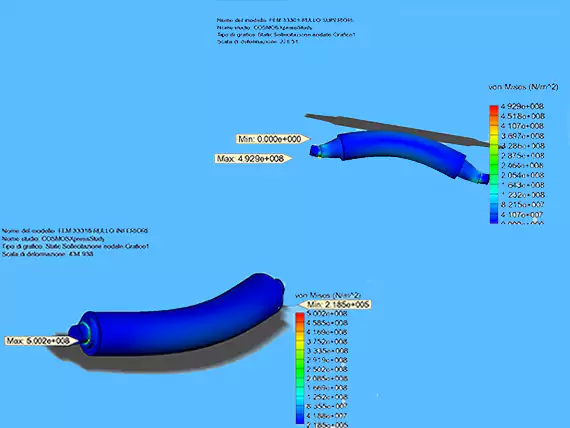
Конструкция станины

Конструкция станины

В исходной конструкции метод конечных элементов используется для оценки жёсткости станины и распределения нагрузок. Термообработка основных деталей помогает контролировать остаточные напряжения; технологию изготовления уточняют для выбранной машины.

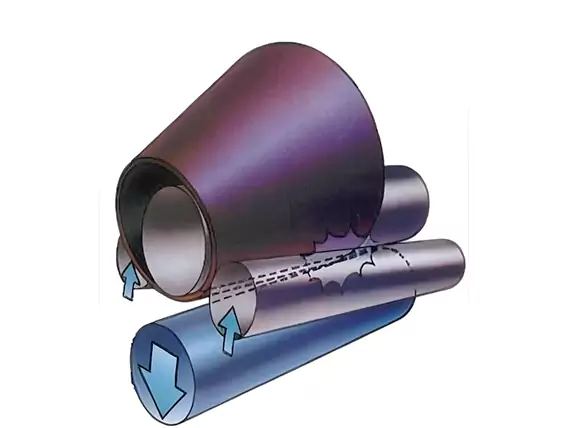
Устройство для вальцовки конусов

Устройство для вальцовки конусов

Устройство направляет лист при формовании конуса. Применимость зависит от геометрии конуса, материала и оснастки; состав устройства и способ работы согласовывают по проекту.

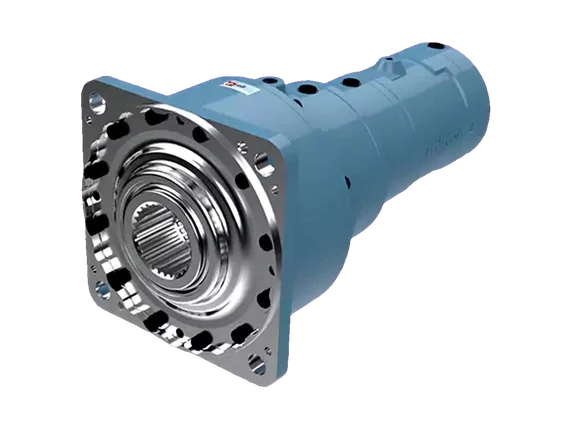
Привод с планетарными редукторами

Привод с планетарными редукторами

Описанный привод соединяет гидромоторы с планетарными редукторами валков. Планетарные передачи распределяют нагрузку, а непосредственное соединение сокращает число промежуточных ступеней; состав привода зависит от комплектации.

Верхняя и боковые опоры

Верхняя и боковые опоры

Опоры воспринимают вес обечайки большого диаметра при выходе из валков. Они уменьшают провисание под действием тяжести; положение и грузоподъёмность подбирают под заготовку.

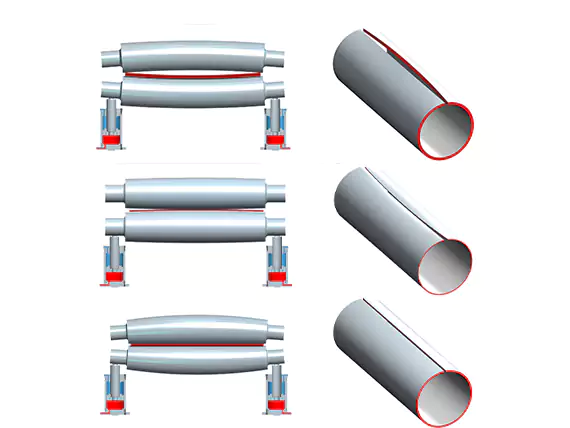
Компенсация прогиба валков

Компенсация прогиба валков

Нагрузка при вальцовке вызывает прогиб валков и изменение кривизны по ширине листа. Расчётная бочкообразность компенсирует прогиб в проектном диапазоне; материал, ширина и толщина остаются важными исходными данными.

Изготовление валков

Изготовление валков

Цельнокованые валки имеют механически обработанный профиль и поверхность с индукционной закалкой. Для изделий с требованиями к поверхности можно рассмотреть полированные валки; материал, твёрдость и отделку подбирают по задаче.

Рабочие функции

Рабочие функции

В исходном описании перечислены планетарное движение боковых валков, цифровая индикация положения, выбор скоростей и вальцовка конусов. Также описаны закалённые валки с бочкообразностью, гидравлическое уравновешивание боковых валков и прижим листа нижним валком. Это сведения об исходной схеме; каждую поставляемую функцию, схему зажима и привода сверяют со спецификацией выбранного станка.

Применение

Типичные применения

Типичная работа включает вальцы для цилиндров, вальцы для резервуаров и вальцы для конусов, а также задачи формования обечаек ниже. Это типичные применения, а не свидетельства выполненного заказа или сертификации сосудов под давлением.

  • Сосуды под давлением и обечайки реакторов
  • Резервуары и силосы
  • Участки трубопроводов и трубы большого диаметра
  • Обечайки ветроэнергетических башен
  • Детали строительной и грузоподъёмной техники

Материалы

Определите обечайку для приёмки

Согласуйте эти задачи до заказа. Это запрашиваемые записи, а не представленные испытания RAGOS или числовые обещания характеристик.

Подробнее
ПроверкаЧто согласовать в записиКакое решение поддерживает
ГеометрияМатериал, фактическая толщина, ширина, внутренний/наружный диаметр после разгрузки, подгибка и остаточная прямая длина.Разделить вальцовку и подгибку.
ИзмерениеПосле разгрузки, до/после сварки, отмеченные осевые и окружные позиции; диаметр, круглость, прямые концы, метод, прибор, допуски и исходные показания.Местный радиус не доказывает результат всей обечайки.
ПеремещениеМасса заготовки/обечайки, положения и допустимые нагрузки опор, подъём и снятие.Подтвердить поддержку и снятие.
КонусыБольшой/малый торцы и согласованные промежуточные сечения, метод и допуски.Приёмка цилиндра не подтверждает конус.

Конфигурация оборудования

Конфигурация вальцов включает комплект валков, подгибку кромок, опоры и способ разгрузки. Объём эксплуатационной документации и обучения согласуется в предложении.

Подробнее

Калькулятор размера заготовки для вальцовки листа · Калькулятор развёртки конуса · Калькулятор вальцовки листа

Характеристики четырёхвалковых вальцов

ПараметрЗначение
Типчетырёхвалковые с подгибкой кромок
Особенностиустройство для конусов, планетарный привод, верхняя и боковая опоры, компенсация прогиба
Применениегнутые детали, цилиндры, конусы
Моделипо запросу

Характеристики ориентировочные и зависят от окончательной комплектации.

Данные о продукции RAGOS, 2026-11-01; актуальную комплектацию уточняйте у нашей команды.

Частые вопросы

Чем четырёхвалковые вальцы отличаются от трёхвалковых?

В четырёхвалковой схеме лист зажат верхним и нижним валками, а боковые формуют и подгибают. Трёхвалковые схемы различаются: сравнивайте фактическую подгибку, перевороты и повторную заводку, а не только число валков.

Почему важна подгибка кромок?

Подгибка уменьшает прямые участки кромок перед сведением шва. Согласуйте остаточную длину и обрезку; это не означает нулевой прямой участок или гарантированную круглость.

Можно ли гнуть конусы?

Для конуса отдельно проверяют устройство, метод и возможности по большому/малому диаметрам, осевой высоте, материалу, толщине, шву и кромкам. Характеристика цилиндра не является характеристикой конуса.

Какая максимальная толщина листа?

Числовой диапазон здесь не приведён. Запросите отдельные пределы вальцовки и подгибки для фактических материала, толщины, ширины и готового диаметра после разгрузки.

Сложнее ли управлять четырёхвалковым станком?

Сравните загрузку, подгибку и снятие. Уточните наличие обучения и документов, форму, цену и объём предложения; не считайте их включёнными.

Можно ли изготовить валки под конкретный диаметр?

Запросите достижимый диаметр после разгрузки для нужных материала, толщины и ширины вместе с конфигурацией валков. Диаметр валка сам по себе не подтверждает диаметр обечайки.

Что такое листогибочные вальцы?

Листогибочные вальцы формуют лист в цилиндрические или криволинейные обечайки, пропуская его между валками. Их также называют вальцами для гибки листа или листогибочным станком вальцы. Готовый диаметр, прямые концы и подготовку шва всё ещё нужно проверять по чертежу.

Цена вальцов?

Цена зависит от модели, конфигурации валков, рабочей ширины, толщины и возможностей подгибки, опор и управления. Отправьте материал, фактическую толщину, диаметр обечайки и длину, чтобы предложение могло определить станок и оснастку.

Документы, источники и дальнейшие шаги

Каталог продукции

Каталог продукции RAGOS (PDF на английском)

Листогибы, панельные гибочные машины, станки для V-образных канавок и роботизированные гибочные ячейки: 6 серий и 80 моделей со стандартными характеристиками и вариантами конфигурации заказа.

PDF на английском · 28 страниц · 80 моделей · 6 серий · 1,64 МБ · Ноябрь 2026

Скачать PDF на английском (1,64 МБ)

Оборудование и цены

Обратитесь в JS Ragos, чтобы узнать о моделях, комплектациях и ценах.

Запросить предложение

Форма запроса

Напишите, какое оборудование вам нужно или какой вопрос вы хотите задать. Если вы уже выбрали модель, укажите её.

Эта форма не сохраняет автоматически неотправленные черновики. Оставьте эту вкладку открытой при просмотре исходной страницы или политики конфиденциальности.

Контактные данные (необязательно)
Станок, процесс и чертежи (необязательно)

PDF, DWG, DXF, STEP, JPG или PNG, до 10 МБ.

Эти данные используются только для ответа на ваш запрос. Политика конфиденциальности (откроется в новой вкладке)