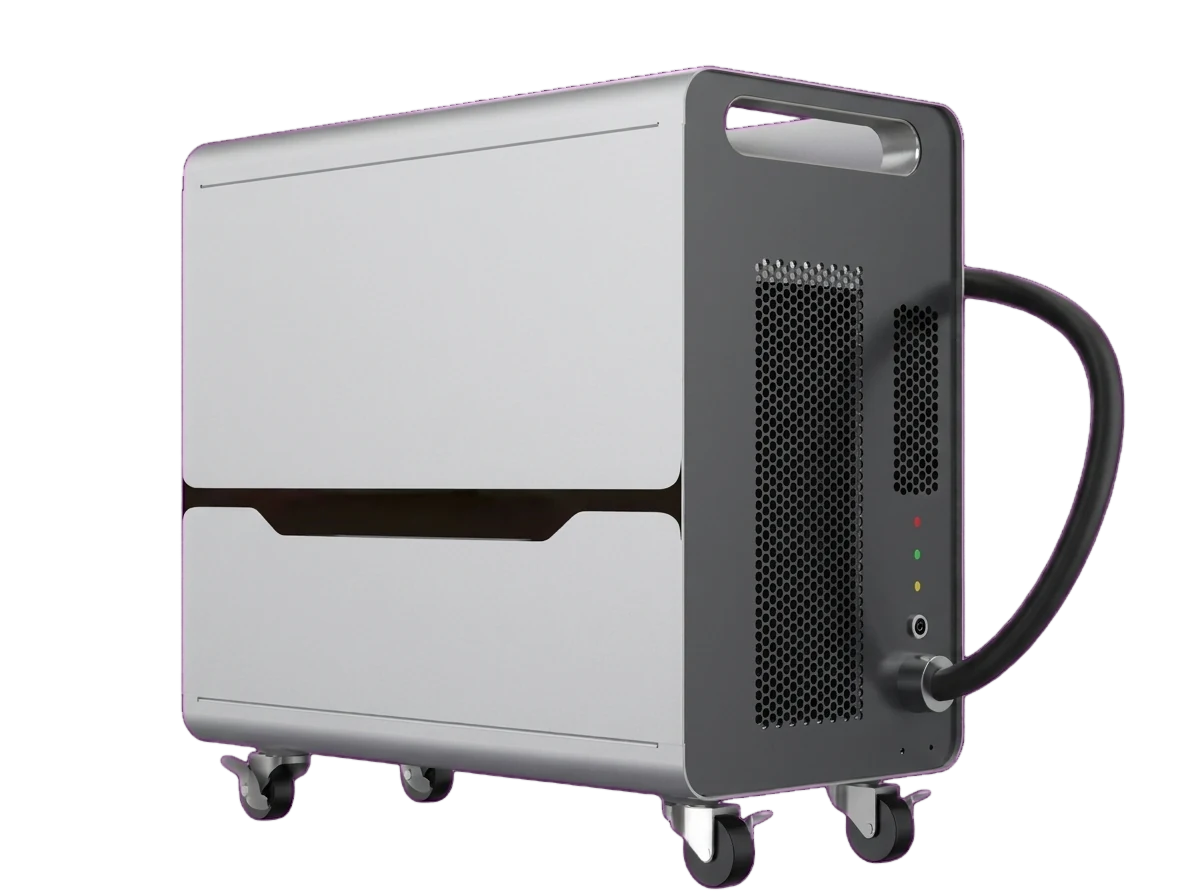
Ручная лазерная сварка

Лазерный сварочный аппарат: ручной волоконный лазерный сварщик

Ручной волоконный лазерный сварочный аппарат — лазерный сварочный аппарат для гибких постов — предназначен для ручной сварки. Согласуйте источник, головку, подачу проволоки и охлаждение с материалом, доступом к шву и требуемым результатом.

Лазерный сварочный аппарат: ручной волоконный лазерный сварщик

Обзор

Что делает ручной лазерный аппарат

Выбирайте решение с учётом марки и толщины материала, доступа к стыку и требуемого результата. Для сравнения EL-W803-C и EL-W1505-C согласуйте в предложении источник и его выходную мощность, головку, подачу проволоки, защитный газ и охлаждение, затем оцените образец по согласованным критериям контроля.
Подробнее

Мы поставляем EL-W803-C и EL-W1505-C для кухонного оборудования из нержавеющей стали, дверей и окон, ограждений, корпусов из листа и ремонтных работ. У обоих бронированный волоконный кабель 5 м, поэтому силовой блок остаётся вне зоны сварки.

Обзор оборудования

Ручной лазерный сварочный аппарат — это волоконный лазерный сварочный аппарат, используемый как ручной лазерный сварщик; его также называют ручным волоконным лазерным аппаратом и перемещают вдоль стыка. Сравнивайте комплектации по материалу, доступу к стыку и требуемому результату шва; источник, головку, подачу проволоки, газ и охлаждение согласуйте в предложении.

Доступные конфигурации

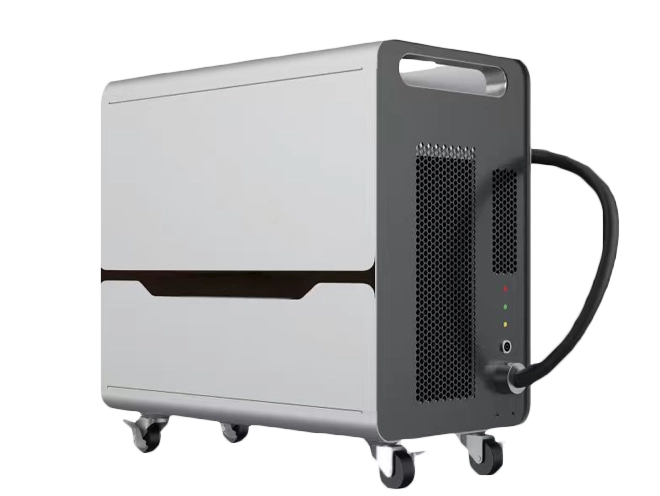
Ручной аппарат волоконной лазерной сварки

Ручной аппарат волоконной лазерной сварки

Решение для ручной лазерной сварки с учётом соединения, материала и условий работы.

Отправить данные детали
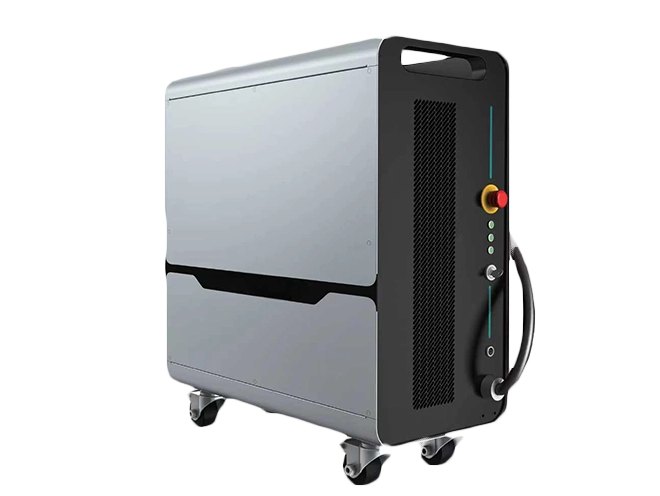
Ручной аппарат лазерной сварки

Ручной аппарат лазерной сварки

Решение для ручной лазерной сварки с учётом соединения, материала и условий работы.

Отправить данные детали

Подбор

Как выбрать ручной лазерный аппарат

Сравнивайте полные решения для одного стыка и одинаковых критериев приёмки. Опубликованные глубины помогают составить вопросы, но сами по себе не определяют модель.

Подробнее
  • Запишите марку, покрытие и минимальную и максимальную толщину каждого материала.
  • Предоставьте чертёж, сборку/зазор и доступ головки, включая стеснённые положения.
  • Укажите внешний вид, допустимую деформацию и требования к прочности или герметичности.
  • Согласуйте необходимость подачи проволоки, газ и расходники предлагаемого комплекта.
  • Подтвердите охлаждение, электропитание, количество и цикл, а также оценённые защиту, вытяжку и обучение для площадки.

Комплектация

Модели и комплектация

Подробнее
  • EL-W803-C — название на странице; первая архивная таблица обозначена EL-W0803-C. До заказа подтвердите модель и соответствующие данные.
  • EL-W1505-C — вторая опубликованная модель; сравните полную предлагаемую комплектацию на том же образце стыка.
  • Обе архивные таблицы указывают 1080±10 нм, непрерывный/импульсный режим, максимальную модуляцию 5 кГц и бронированный кабель 5 м.
  • Номинальную выходную мощность лазера подтверждают отдельно от электропотребления: архивные строки потребления не являются мощностью лазера.
  • В предложении укажите источник, головку, доступность подачи проволоки, газоснабжение, охлаждение, электропитание и планируемый рабочий цикл.

Технология

Как читать опубликованные поставщиком глубины сварки

Две колонки сохраняют опубликованные поставщиком глубины для указанных материалов; они не задают аттестованный диапазон толщин. Здесь и в заголовке страницы поставщика первая машина называется EL-W803-C, но архивная техническая таблица обозначена EL-W0803-C. Согласуйте точную модель на табличке и соответствующий паспорт; тождество обозначений не подтверждено.

Подробнее

Архивные страницы не указывают марки материала, геометрию стыка и условия контроля этих величин. Диаметр сердцевины и глубина — отдельные опубликованные параметры: один диаметр не определяет мощность лазера, проплавление или прочность соединения. Для предлагаемой комплектации проверьте стык, поверхность, сборку и требуемый результат контроля.

МатериалГлубина EL-W803-C / EL-W0803-CГлубина EL-W1505-C
Нержавеющая сталь3 мм5 мм
Оцинкованный лист3 мм5 мм
Углеродистая сталь3 мм5 мм
Алюминий2 мм4 мм
Латунь1.5 мм3 мм
Медь1 мм2 мм

Почему важен защитный газ

Защитный газ и подачу проволоки определяют по материалу, стыку и предлагаемой технологии. Защита помогает ограничить взаимодействие с воздухом; выбор газа сам по себе не гарантирует отсутствия пор или изменения цвета. Согласуйте снабжение и расходники в предложении, не назначая один газ или расход всем материалам.

Подробнее

Ответственные специалисты должны оценить рабочую зону, материал и покрытие с учётом применимых местных условий. Для реальной системы планируют лазерную защиту, ограничение доступа, вытяжку и обучение; ручная головка не делает пригодным любой цех или объект.

Ручной аппарат волоконной лазерной сварки

Компактная компоновка

Для предлагаемой компактной установки планируют перемещение, доступ и монтаж. Пригодность для цеха или объекта оценивают по реальной рабочей зоне, комплектации и местным условиям.

Лазерный источник

Лазерный источник подаёт энергию для формирования шва. В предлагаемой спецификации подтвердите тип источника, модули, номинальную мощность лазера и область применения; электропотребление указывают отдельно.

Система охлаждения

Охлаждение отводит тепло от лазерного оборудования. Воздушную или водяную схему выбирают с учётом оборудования и планируемого рабочего цикла.

Интерфейс оператора

Панель позволяет задавать параметры сварки и выбирать технологические программы. Параметры подбирают и проверяют для соединения и материала; работать должен обученный персонал по инструкции.

Управление и интеграция ввода-вывода

Для автоматизации согласуйте наличие совместимых интерфейсов ввода-вывода и робота в предлагаемой комплектации. До определения подключения подтвердите доступность, сигналы и интеграцию полной системы безопасности.

Формирование сварного шва

Луч концентрирует тепло в соединении для формирования шва. Вид шва, брызги и деформация зависят от материала, сборки и параметров; тонкие и отражающие материалы требуют технологической пробы.

Энергопотребление и рабочий цикл

Потребление электроэнергии зависит от электрической нагрузки и охлаждения. При планировании питания и расходов сравнивают полную комплектацию при заданном цикле сварки.

Эксплуатация и защита

Управление, теплоотвод и сенсорные блокировки относятся к описанной схеме защиты; подтвердите функции реальной системы. Блокировки не означают разрешение всей установки и не заменяют оценённые для площадки лазерную защиту, вытяжку и обучение.

Ручной аппарат лазерной сварки

Компактная компоновка

Для предлагаемой компактной установки планируют перемещение, доступ и монтаж. Пригодность для цеха или объекта оценивают по реальной рабочей зоне, комплектации и местным условиям.

Лазерный источник

Лазерный источник подаёт энергию для формирования шва. В предлагаемой спецификации подтвердите тип источника, модули, номинальную мощность лазера и область применения; электропотребление указывают отдельно.

Система охлаждения

Охлаждение отводит тепло от лазерного оборудования. Воздушную или водяную схему выбирают с учётом оборудования и планируемого рабочего цикла.

Интерфейс оператора

Панель позволяет задавать параметры сварки и выбирать технологические программы. Параметры подбирают и проверяют для соединения и материала; работать должен обученный персонал по инструкции.

Управление и интеграция ввода-вывода

Для автоматизации согласуйте наличие совместимых интерфейсов ввода-вывода и робота в предлагаемой комплектации. До определения подключения подтвердите доступность, сигналы и интеграцию полной системы безопасности.

Формирование сварного шва

Луч концентрирует тепло в соединении для формирования шва. Вид шва, брызги и деформация зависят от материала, сборки и параметров; тонкие и отражающие материалы требуют технологической пробы.

Энергопотребление и рабочий цикл

Потребление электроэнергии зависит от электрической нагрузки и охлаждения. При планировании питания и расходов сравнивают полную комплектацию при заданном цикле сварки.

Эксплуатация и защита

Управление, теплоотвод и сенсорные блокировки относятся к описанной схеме защиты; подтвердите функции реальной системы. Блокировки не означают разрешение всей установки и не заменяют оценённые для площадки лазерную защиту, вытяжку и обучение.

Применение

Типичные применения

Типичные задачи — лазерная сварка нержавеющей стали, лазерная сварка листового металла и лазерная сварка шкафов, а также кухонное оборудование, рамы, ограждения, корпуса и ремонт. На предлагаемом стыке проверяют доступ, вид шва, деформацию и требования к прочности или герметичности; название применения не доказывает пригодность.

  • Кухонное оборудование и мойки из нержавеющей стали
  • Двери, окна и рамы
  • Ограждения и архитектурный металл
  • Корпуса и кожухи из листа
  • Ремонт и подварка

Материалы

Конфигурация оборудования

Конфигурация оборудования лазерной сварки зависит от типа соединения, материала и условий работы. Конкретная конфигурация и порядок пробной сварки согласуются в предложении.

Условия демонстрационной сварки

Подробнее
ПроверкаКакие данные запроситьКакое решение они обосновывают
СоединениеМарка, толщина, тип стыка, зазор, подготовка и доступГлубина проплавления зависит от соединения и процесса.
ПроцессТочный источник, оптика, применяемые проволока и газ, настройки и перемещениеОпределить воспроизводимую процедуру для предлагаемой комплектации.
РезультатМетод контроля, критерии приёмки и образцы с номерамиОдно проплавление не подтверждает целостность соединения или аттестацию процесса.
УстановкаОценка защиты от лазера и вытяжки для фактического рабочего местаДо эксплуатации установку должен согласовать ответственный специалист.

Характеристики EL-W803-C и EL-W1505-C

ПараметрEL-W803-C / EL-W0803-CEL-W1505-C
Центральная длина волны1080±10 нм1080±10 нм
Ширина спектра (FWHM)<10 нм<10 нм
Расходимость (NA)0.060.06
Режим работыНепрерывный / импульсныйНепрерывный / импульсный
Макс. частота модуляции5 кГц5 кГц
Нестабильность выходной мощности<3% (24 ч)<5% (24 ч)
Диаметр сердцевины выходного волокна14 мкм20 мкм
Длина бронированного кабеля5 м5 м
Радиус изгиба200 мм300 мм
Глубина сварки нержавеющей стали3 мм5 мм
Оцинкованный лист3 мм5 мм
Углеродистая сталь3 мм5 мм
Алюминий2 мм4 мм
Латунь1.5 мм3 мм
Медь1 мм2 мм

Сохранены опубликованные поля архивных страниц поставщика; это не аттестованный диапазон толщин и не гарантия прочности. Соответствие первой колонки EL-W803-C / архивной таблицы EL-W0803-C ещё требует сверки с табличкой и паспортом.

Архивные страницы поставщика: jsragos.com/product/handheld-fiber-laser-welding-machine/ и /product/handheld-laser-welding-machine/; первая таблица EL-W0803-C, заголовок EL-W803-C. Подтвердите актуальные табличку и комплектацию.

Частые вопросы

Какую толщину может варить аппарат?

Опубликованные поставщиком глубины составляют 3 мм в первой архивной колонке и 5 мм для EL-W1505-C отдельно для нержавеющей стали, оцинкованного листа и углеродистой стали. Различие EL-W803-C / EL-W0803-C объяснено рядом с таблицей. Это опубликованные глубины, а не аттестованный диапазон толщин; подтвердите реальный стык и контроль.

Чем это отличается от сварки TIG?

Сравнивайте лазер и TIG для одинаковых материала, доступа и критериев приёмки. Оцените показанные отделку, деформацию, потребность в присадке и полную организацию работы; универсального превосходства по скорости или качеству здесь не установлено.

Нужны ли средства защиты?

Да. Ответственные специалисты оценивают лазерную защиту, доступ, вытяжку и обучение для реальных системы, материалов и местных условий. Следуйте инструкции оборудования и оценённой организации работы.

Какие расходники используются?

Подтвердите защитную линзу, газ и необходимую проволоку в предложении. Подача зависит от стыка и технологии; согласуйте её доступность и расходники предлагаемой комплектации.

Можно ли варить алюминий?

Опубликованные поставщиком глубины для алюминия составляют 2 мм в первой архивной колонке и 4 мм для EL-W1505-C; различие обозначений объяснено рядом с таблицей. Это не аттестованный диапазон толщин. На образце оценивают сплав, поверхность, стык и требуемый контроль.

Охлаждение воздушное или водяное?

Воздушное или водяное охлаждение согласуют для модели, комплектации и цикла в предложении; одинаковая установленная система для обеих моделей не предполагается.

Документы, источники и дальнейшие шаги

Каталог продукции

Каталог продукции RAGOS (PDF на английском)

Листогибы, панельные гибочные машины, станки для V-образных канавок и роботизированные гибочные ячейки: 6 серий и 80 моделей со стандартными характеристиками и вариантами конфигурации заказа.

PDF на английском · 28 страниц · 80 моделей · 6 серий · 1,64 МБ · Ноябрь 2026

Скачать PDF на английском (1,64 МБ)

Оборудование и цены

Обратитесь в JS Ragos, чтобы узнать о моделях, комплектациях и ценах.

Запросить предложение

Форма запроса

Напишите, какое оборудование вам нужно или какой вопрос вы хотите задать. Если вы уже выбрали модель, укажите её.

Эта форма не сохраняет автоматически неотправленные черновики. Оставьте эту вкладку открытой при просмотре исходной страницы или политики конфиденциальности.

Контактные данные (необязательно)
Станок, процесс и чертежи (необязательно)

PDF, DWG, DXF, STEP, JPG или PNG, до 10 МБ.

Эти данные используются только для ответа на ваш запрос. Политика конфиденциальности (откроется в новой вкладке)