Начните с полного маршрута детали и её перемещений
Выбирайте автоматизацию в два этапа: установите, можно ли определить и проверить полную последовательность изготовления и перемещения детали, затем сравните годный выпуск и затраты на установленное оборудование. Выполнимая последовательность сама по себе не обосновывает инвестицию. Если захват или гиб не проработан, вернитесь к оценке оснастки, процесса или маршрута.
Сохраните ручной процесс как базу сравнения. Соберите чертежи характерных деталей, материал и фактическую толщину, массу заготовки, зоны контакта и требования к поверхности. Проверьте каждый гиб, поворот, позиционирование и перехват вместе с повторяемостью заказов и переналадками.
Проверяйте формообразование и перемещение отдельно: станок и оснастка должны выполнить каждый гиб, а робот — удержать, повернуть и установить деталь на всех этапах.
Отдельно проверьте процесс и требуемое усилие формования: Процесс гибки / Оценка усилия
Сравните выполнимые маршруты гибки
Малая партия сама по себе не исключает автоматизацию. Сравните подготовку, программирование, переналадки и выпуск годных деталей для реальной номенклатуры; универсального порога размера партии нет.
| Маршрут | Когда сравнивать | Что проверить / когда приостановить оценку |
|---|---|---|
| Ручной процесс | Меняющиеся работы или операции, требующие позиционирования и оценки оператором | Измерьте поддержку, повороты, базирование, качество и переналадку для целой детали. |
| Вспомогательные средства перемещения | Оператор сохраняет позиционирование и оценку, но требуется улучшить поддержку или перемещение | Подтвердите конкретное устройство, нагрузку, ход и рабочий процесс; наличие готового комплекта RAGOS не заявляется. |
| Роботизированная ячейка с листогибочным прессом | Определённое семейство с потенциально повторяемыми захватом и перемещениями | Проверьте каждый гиб, базу, поворот, перехват и переналадку. Приостановите маршрут при нерешённом удержании или зазорах. |
| Маршрут на панелегибе | Панели с несколькими кромками, допускающие зажим и гибку кромок | Проверьте захват, доступ к каждой кромке, перепозиционирование и извлечение. Это отдельный маршрут формования, а не узел роботизированного пресса. |
После оценки маршрута рассмотрите предлагаемое оборудование: Состав роботизированной ячейки / Возможности панелегиба
Что входит в ячейку гибки
Робот — лишь один элемент ячейки. Работающая установка обычно включает листогибочный пресс с системой управления, робота на основании, захват или набор захватов, стол подачи деталей или стопку, станцию готовых деталей, ограждение и устройства безопасности, а также программное обеспечение, которое строит траекторию робота из программы гибки. Каждый элемент должен соответствовать остальным, и самый слабый элемент задаёт производительность ячейки.
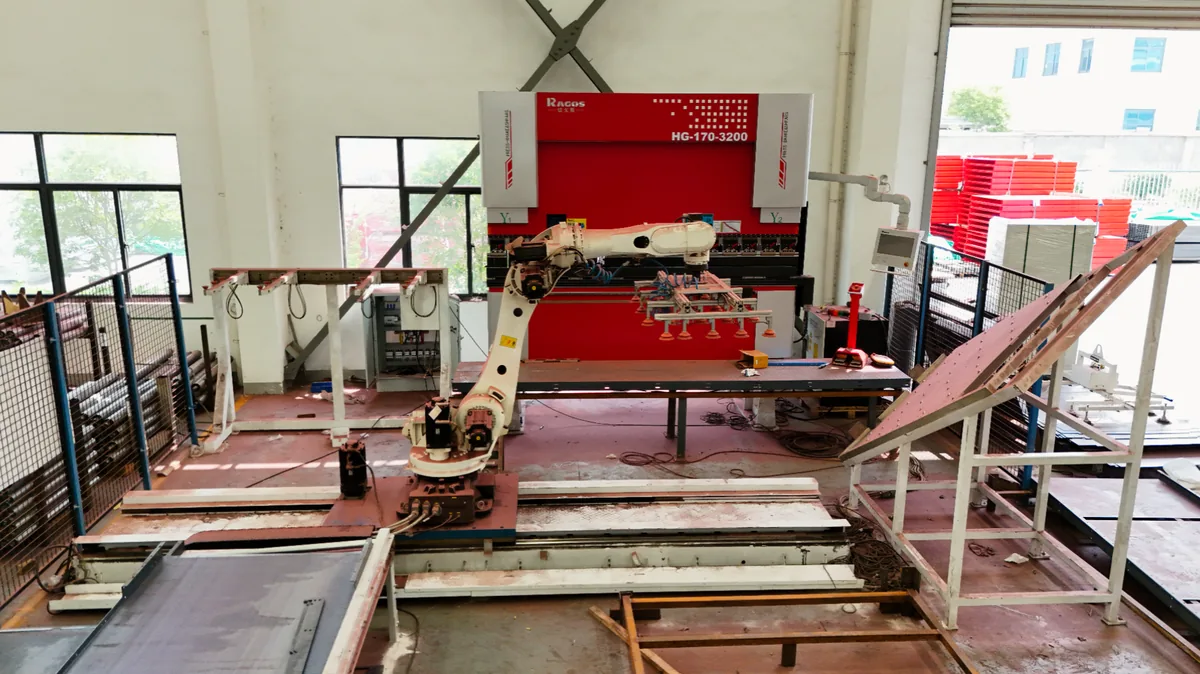
- Листогибочный пресс должен предоставлять интерфейс управления, которым ячейка может командовать, а не только ручной пульт.
- Захват должен подходить семейству деталей: вакуумные, магнитные и механические захваты подходят для разных поверхностей и форм.
- Проверьте надёжное разделение и выравнивание листов; двойные листы создают риск столкновения, повреждения и брака.
- Станция готовых деталей должна принимать деталь без повреждений и без ручной сортировки в конце смены.
- Подтвердите с интегратором разрешённые режимы, защитные меры и переход к ручной работе; остановка автоматики не доказывает допустимость ручного цикла.
- Среда программирования должна строить траекторию, соответствующую оснастке и последовательности гибов, иначе ячейке потребуется постоянная ручная коррекция.
Интерфейсы между роботом и листогибочным прессом
Именно на интерфейсе многие ячейки отказывают на практике. Робот и листогибочный пресс должны договориться, когда ползуну можно двигаться, когда лист на месте, когда гиб завершён и когда деталь можно снять. Этот обмен может быть небольшим набором цифровых сигналов или подключением по промышленной шине с более богатым обменом данными. Важен не протокол, а то, может ли система управления пресса выбрать программу, сообщить своё состояние и принять внешнюю команду без оператора у пульта.
- Выбор программы: ячейка должна выбрать программу гибки для детали без ручного ввода.
- Сигналы состояния: ячейка должна знать, ползун вверху, внизу или в состоянии отказа.
- Координация безопасности: отличайте разрешённую совместную гибку роботом и ползуном от доступа и восстановления после отказов; интегратор должен определить и подтвердить допустимые движения и защитные функции для каждого режима работы.
- Привязка оснастки: смена оснастки должна отражаться в программе ячейки, а не только в листогибочном прессе.
- Восстановление после отказа: остановленную ячейку нужно перезапустить, не потеряв положение детали и последовательность.
- Данные: счётчики деталей, время цикла и коды отказов должны быть доступны цеху, иначе ячейкой нельзя управлять.
Проверьте цикл, переналадки, восстановление и потребность в труде
Разделяйте данные моделирования, оценки и фактических испытаний. Смоделированный цикл не является измеренным временем восстановления или числом годных деталей. Используйте один чертёж и одинаковые границы измерения времени.
| Величина | Почему она решает дело |
|---|---|
| Время цикла на гиб, ручное и автоматическое | Запишите цикл целой детали и годный выпуск; разница времени одного гиба не равна чистой экономии. |
| Число гибов на деталь и деталей в партии | Запишите гибы, размер партии, подготовку и программирование для реальных повторных заказов. |
| Время переналадки, включая смену оснастки и захватов | Включите смену оснастки, захвата и проверку первой детали. |
| Время безотказной работы и восстановления после отказа | Запишите доступное время, остановки и восстановление; сравнивайте наблюдаемые потери без предположения, какой маршрут теряет больше. |
| Общность семейства деталей | Проверьте захваты и программы на представительных деталях семейства. |
| Площадь и доля оператора | Запишите площадь и фактическое время персонала на подачу, загрузку, контроль, переналадки и восстановление; не предполагайте кадровое соотношение. |
Частые причины низкой отдачи ячейки
- Номенклатура деталей шире той, на которую рассчитаны захват и программы.
- Переналадку недооценили, поэтому ячейка хорошо идёт на одной работе и плохо на следующей.
- Листогибочным прессом нельзя командовать из ячейки, поэтому оператор всё равно стоит у пульта.
- Подача листов допускает двойные листы или смещённые детали, и ячейка останавливается на восстановление.
- Траекторию робота обучили вручную для одной детали, и она не переносится на семейство.
- Ограждение безопасности добавили поздно, и оно уменьшило рабочую зону или доступ оператора.
Подготовьте чертежи деталей и производственные записи для выбора
Передайте чертежи характерных и сложных деталей с редакцией, материалом, фактической толщиной, массой, требованиями к поверхности и записями партий и переналадок. При модернизации укажите модель, управление, состояние и интерфейсы. Попросите разделить подтверждённый состав и нерешённые вопросы. Проверьте каждый гиб и перехват, затем согласуйте испытание целой детали из фактического материала и проверку восстановления с ответственным интегратором. Моделирование не заменяет протокол испытания.
Возможности пресса и оснастка
Сравните кандидатов; совместимость с ячейкой подтверждается для проекта.Согласуйте приёмочные записи
Определите образцы, измерения и проверки полного процесса до приёмки.
Сравнивайте выпуск годных деталей, а не скорость движений
Для ручных и автоматических испытаний используйте одно семейство деталей и одну редакцию чертежа. Заранее определите период наблюдения и фиксируйте годные детали, брак, программирование, переналадки, плановые остановки, время восстановления и фактически требуемое время оператора. Показатель годных деталей за запланированный час учитывает эти потери; цикл движений робота сам по себе их не учитывает.
Для сравнения простой окупаемости используйте одинаковое количество годных деталей в обоих маршрутах и не переводите дополнительный выпуск в деньги. Вычтите годовые затраты роботизированного маршрута из затрат ручного маршрута, затем разделите положительные дополнительные инвестиции с монтажом на положительную годовую чистую выгоду. Явно укажите допущения и покажите сценарий пониженного спроса. Используйте калькулятор стоимости и простой окупаемости роботизированной ячейки для сравнения своих данных.