GB/T 33644-2025《数控板料折弯机 精度》提供机床精度检验的依据。验收前,把标准中的适用项目和合同另定的生产件要求分别写清,给每项要求配上条件、方法与记录。
把“折弯精度高”拆成三件事
先区分“按哪项依据验收”和“拿什么工件试验”。机床检验按适用标准项目、条件和方法进行;合同也可能另外约定用生产件试折。试折若要作为标准项目的证据,应先核对该项目是否适用,以及试件、测点和条件是否满足规定。材料批次、板厚、模具与程序则是理解试折结果必须保留的工艺条件。
- 机床检验回答“机床本身准不准”,检验项目与试验条件以标准原文为准。
- 工件试折回答“这次折出来多少度”,读数里已经包含了材料、模具和回弹的影响。
- 工艺条件回答“稳定生产需要固定哪些变量”,这些要在图纸、工艺文件或验收约定里写清楚。
安全、技术条件与零件公差分别约定
安全、技术条件和零件公差解决不同的问题,不能互相替代:设备安全另有依据,零件公差来自图纸和合同,而机床精度看的是精度检验的结果。把三类内容写进同一份订单时,最好分别标注引用的是哪一份文件。
定位准确、重复性和工件角度不是一回事
定位准确说的是实际位置离指令位置有多远;重复性说的是相同条件下多次结果彼此有多接近。每次都落在同一个偏高的位置,也可能彼此接近却偏离目标。工件角度还受材料与模具影响,因此未经适用项目和试验条件核对,不能拿任意一组工件读数直接判定机床的标准项目。
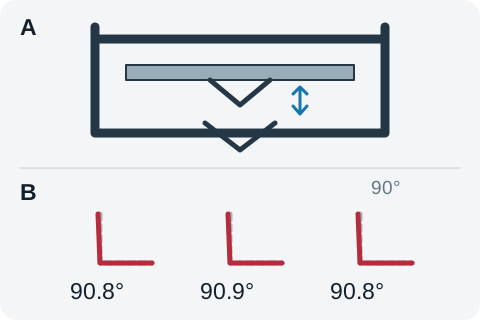
下面用一个原创的合同假设把这几种差别写具体:假设工件图纸角度为 90°±0.5°,即合格区间是 89.5°–90.5°;同一台机床、同一副模具、同一批材料连续试折三次,角度读数为 90.8°、90.9°、90.8°。这里出现的公差值和读数是讲清读法而假设的合同条件,不是标准限值,也不是厂方实测数据。 假设双方已确认测量位置、量具适用性和直接按上述区间比较的判定规则。
| 读数 | 假设的合格区间 | 实测角度 | 与区间比较 | 这一步说明什么 |
|---|---|---|---|---|
| 第一次试折 | 89.5°–90.5° | 90.8° | 90.8 − 90.5 = 超出上限 0.3° | 单次读数已经超出假设的合同区间 |
| 第二次试折 | 89.5°–90.5° | 90.9° | 90.9 − 90.5 = 超出上限 0.4° | 三次中最靠上的一次,超出量最大 |
| 第三次试折 | 89.5°–90.5° | 90.8° | 超出上限 0.3° | 与第一次接近,仅描述这三次读数 |
| 三次之间的极差 | — | 0.1°(90.9 − 90.8) | — | 结果很集中,但集中位置整体偏高 |
- 先看区间:89.5°–90.5° 是上一步假设的合同要求,读数要落在里面。
- 再逐次比较:90.8°、90.9°、90.8° 三个读数都大于 90.5°,所以三次都超出假设区间,最大一次超上限 0.4°。
- 最后看离散程度:极差只有 0.1°,说明三次彼此很接近。这只说明三次读数相近;集中位置偏高时,仍然超出目标。
- 这三个读数只描述这一台机床、这一次设定的试折,不构成完整的重复性试验;标准原文决定机床检验做哪些项目,本例没有采用标准项目的完整试验条件,不能据此作机床标准判定。
| 讨论中要分清的对象 | 它回答的问题 | 记录时至少要写明 |
|---|---|---|
| 机床精度检验 | 机床本身在这些检验项目上是否达到要求 | 检验项目名称、试验条件、实测值、报告索引、设备序列号 |
| 工件试折结果 | 这块板在这次设定下折出了多少度 | 材料牌号与批次、板厚、模具、程序、角度读数与量具 |
| 工艺条件 | 稳定生产需要固定哪些变量 | 回弹补偿方式、模具与程序、材料批次、环境与操作要点 |
| 安全要求 | 这台设备的安全依据是什么 | 适用文件与版本、防护与联锁的确认方式 |
准备一次折弯精度讨论
对象分开以后,一次讨论可以按下面的顺序推进,每一步都留下可追溯的记录。
- 在约定检验依据中写完整 GB/T 33644-2025,保留年份;先写清机型和配置,再谈具体项目。
- 把报价里的精度说法对应到明确的检验项目和试验条件,并索取与机型、序列号对应的实测值和原始报告。
- 试折结果单独记录,写清材料、板厚、模具、程序和量具,避免与机床检验的数值混在同一张表里。
如果试折角度超出图纸公差,先区分是机床检验项目没有达到,还是这次的工艺条件不合适。工件角度超差不等于机床标准项目不合格;可行做法是分别核对两边记录,再决定调整工艺、复测,还是处理设备问题。
用核对单把这次讨论记下来
本页核对单按这个顺序使用:先填机型与配置,再填依据文件与场景(例如“折弯机精度讨论/试折记录”),然后按正文主题逐条记录要求出处、条件与方法、证据或读数,以及待补事项和负责人。
- 要求出处:写清引用的是哪份文件、哪一版、哪个项目。
- 条件与方法:写清试验或试折的条件、量具和测量位置。
- 证据或读数:填带单位的实测值;暂时没有就写“待补”,并写明负责人。
- 可以在页面上增删核对项、复制内容用于邮件,或下载纯文本保存。内容保留在当前页,不会自动存储或发送,离开前请先导出。
核对单只把讨论内容记全,本身不做判定,也不会自动给出设备是否合格的结论;项目与限值以适用标准原文和双方约定为准。
版本与状态
- 标准号
- GB/T 33644-2025
- 名称
- 数控板料折弯机 精度
- 状态
- 现行
- 发布日期
- 2025-10-31
- 实施日期
- 2026-05-01
- 替代标准
- GB/T 33644-2017
现行推荐性国家标准,2025-10-31 发布、2026-05-01 实施,全部代替 GB/T 33644-2017。替代记录用于识别版本;技术变化需对照两版文本。
官方记录与全文获取
官方详情页提供预览和下载控件,实际访问取决于其可用性。
通过下方官方链接确认版本,并从发布机构或授权渠道取得全文。具体检验项目、方法与限值应以适用标准文本为依据。
记录日期
在新订单中引用前,返回发布机构的最新记录核对版本状态。
- 原登记初核查
- 2026-11-02
- 本页状态核查日期
- 2026-11-07