La GB/T 33644-2025 proporciona una base para verificar la precisión de las plegadoras CNC. Antes de la aceptación, identifique los elementos de ensayo normalizados aplicables y cualquier requisito adicional de la pieza de producción acordado en el contrato, con las condiciones, los métodos y los registros correspondientes a cada uno.
Divida «alta precisión de plegado» en tres cosas
Separe la base de aceptación de la probeta utilizada. La inspección de la máquina sigue los elementos, las condiciones y los métodos normalizados aplicables; el contrato también puede exigir un ensayo con una pieza de producción. Para usar un ensayo como evidencia de un elemento normalizado, primero confirme que el ensayo es aplicable y que la probeta, los puntos de medición y las condiciones cumplen los requisitos correspondientes. Conserve el lote de material, el espesor, el utillaje y los detalles del programa al interpretar el ensayo.
- La inspección de la máquina responde a «¿la máquina en sí es precisa en estos elementos?»; los elementos y las condiciones de ensayo provienen del texto de la norma.
- Un plegado de ensayo responde a «¿qué ángulo alcanzó esta chapa en esta configuración?»; la lectura ya incluye efectos de material, utillaje y recuperación elástica.
- Las condiciones del proceso responden a «¿qué variables deben fijarse para una producción estable?»; escríbalas en el plano, la hoja de proceso o el acuerdo de aceptación.
Seguridad, condiciones técnicas y tolerancias de la pieza se acuerdan por separado
La seguridad, las condiciones técnicas y las tolerancias de la pieza resuelven problemas distintos y no pueden sustituirse entre sí: la seguridad del equipo tiene su propia base, las tolerancias de la pieza provienen del plano y del contrato, y la precisión de la máquina se relaciona con los resultados de la inspección de precisión. Cuando las tres cosas entren en un mismo pedido, indique a qué documento se refiere cada cita.
Precisión de posicionamiento, repetibilidad y ángulo de la pieza no son lo mismo
La precisión de posicionamiento se refiere a la diferencia entre la posición ordenada y la alcanzada; la repetibilidad se refiere a la proximidad de resultados repetidos en las mismas condiciones. Los resultados pueden agruparse lejos del objetivo. Los ángulos de las piezas también dependen del material y del utillaje, por lo que unas lecturas arbitrarias de pieza no pueden establecer la conformidad con un elemento de ensayo de máquina sin comprobar su método y sus condiciones aplicables.
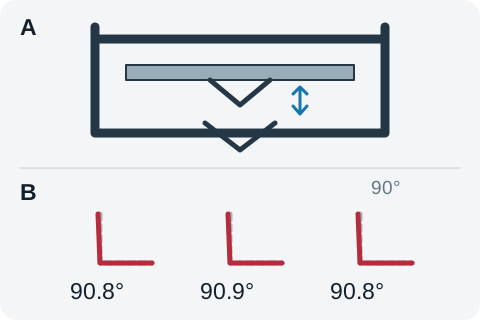
He aquí una suposición de contrato inventada que hace concretas las diferencias. Suponga que el ángulo del plano de la pieza es de 90 grados más o menos 0.5 grados, de modo que la banda conforme va de 89.5 a 90.5 grados. En una máquina, con un juego de utillaje y un lote de material, tres plegados de ensayo consecutivos dan 90.8, 90.9 y 90.8 grados. Estos valores de tolerancia y estas lecturas son una condición de contrato supuesta que se usa para explicar la lectura; no son límites de la norma ni mediciones de fábrica. Suponga que ambas partes han confirmado las posiciones de medición, la idoneidad de los instrumentos y una regla de decisión que compara directamente estas lecturas con el intervalo indicado.
| Lectura | Banda conforme supuesta | Ángulo medido | Comparación con la banda | Qué muestra este paso |
|---|---|---|---|---|
| Primer plegado de ensayo | 89.5-90.5 grados | 90.8 grados | 90.8 - 90.5 = 0.3 grados por encima del límite superior | Una sola lectura ya supera la banda de contrato supuesta |
| Segundo plegado de ensayo | 89.5-90.5 grados | 90.9 grados | 90.9 - 90.5 = 0.4 grados por encima del límite superior | La más alta de las tres, y el mayor exceso |
| Tercer plegado de ensayo | 89.5-90.5 grados | 90.8 grados | 0.3 grados por encima del límite superior | Cercana a la primera dentro de esta muestra de tres lecturas |
| Dispersión de las tres | - | 0.1 grados (90.9 - 90.8) | - | Los resultados están muy agrupados, pero el grupo queda alto |
- Lea primero la banda: 89.5 a 90.5 grados es el requisito de contrato supuesto del paso anterior, y las lecturas deben caer dentro de ella.
- Después compare una por una: 90.8, 90.9 y 90.8 grados están todas por encima de 90.5, así que las tres superan la banda supuesta, con un exceso máximo de 0.4 grados.
- Por último, observe la dispersión: el rango es de solo 0.1 grados, así que las tres lecturas están muy próximas entre sí. Esto describe la proximidad de estas tres lecturas; su grupo sigue estando por encima del objetivo.
- Estas tres lecturas describen un montaje en una máquina y no equivalen a un ensayo de repetibilidad completo. La norma determina qué elementos de inspección de máquina existen, y este ejemplo no establece las condiciones de ensayo completas de ningún elemento normalizado.
| Objeto del análisis | Pregunta a la que responde | Qué debe indicar el registro |
|---|---|---|
| Inspección de precisión de la máquina | Si la máquina cumple los requisitos en esos elementos de inspección | Nombre del elemento, condiciones de ensayo, valores medidos, referencia del informe, número de serie de la máquina |
| Resultado del plegado de ensayo | Qué ángulo alcanzó esta chapa en esta configuración | Grado y lote del material, espesor, utillaje, programa, lecturas de ángulo e instrumentos |
| Condiciones del proceso | Qué variables deben fijarse para una producción estable | Compensación de la recuperación elástica, utillaje y programa, lote de material, condiciones ambientales y precauciones clave de operación |
| Requisitos de seguridad | Cuál es la base de seguridad de este equipo | Documentos y ediciones aplicables, y cómo se confirman las protecciones y los enclavamientos |
Preparar un análisis de precisión de plegado
Una vez separados los objetos, el análisis puede seguir el orden siguiente, dejando un registro trazable en cada paso.
- Escriba la designación completa GB/T 33644-2025 con su año en la base de inspección acordada; fije el modelo y la configuración de la máquina antes de tratar elementos individuales.
- Asocie cada afirmación de precisión en la oferta a un elemento de inspección y una condición de ensayo concretos, y pida los valores medidos y los informes originales vinculados al modelo y al número de serie.
- Registre por separado el resultado del plegado de ensayo, indicando material, espesor, utillaje, programa e instrumentos, para que las cifras del ensayo no se mezclen en la misma tabla que las cifras de la inspección de la máquina.
Si un ángulo de plegado de ensayo queda fuera de la tolerancia del plano, decida primero si no se cumple un elemento de inspección de la máquina o si las condiciones del proceso no eran adecuadas para ese ensayo. Un ángulo de pieza fuera de tolerancia por sí solo no establece el incumplimiento de un elemento de ensayo de máquina. Revise ambos registros y decida después si ajustar el proceso, volver a medir o abordar un problema del equipo.
Registrar el análisis con la hoja de trabajo
Utilice la hoja de trabajo de esta página en este orden: rellene el modelo y la configuración de la máquina, luego el documento base y el escenario (por ejemplo «análisis de precisión de plegadora / registro de plegado de ensayo»), y después recorra los temas de la página anotando la fuente del requisito, las condiciones y el método, la evidencia o lectura, y cualquier punto abierto con su responsable.
- Fuente del requisito: qué documento, qué edición, qué elemento.
- Condiciones y método: las condiciones del ensayo o del plegado de ensayo, los instrumentos y las posiciones de medición.
- Evidencia o lectura: el valor medido con su unidad, o «por confirmar» con la persona responsable.
- Puede añadir o quitar puntos de comprobación en la página, copiar el contenido para un correo electrónico o descargarlo como texto sin formato. Todo permanece en la página actual; nada se almacena ni se envía automáticamente, así que exporte antes de salir.
La hoja de trabajo solo mantiene completo el análisis; no emite juicios ni produce una conclusión automática sobre si el equipo es conforme. Los elementos y los límites provienen del texto de la norma aplicable y del contrato acordado.
Edición y estado
- Número
- GB/T 33644-2025
- Nombre
- Plegadoras NC - Precisión
- Estado
- Vigente
- Publicada
- 2025-10-31
- Entrada en vigor
- 2026-05-01
- Sustituye
- GB/T 33644-2017
Una norma nacional recomendada vigente, publicada el 2025-10-31 y en vigor desde el 2026-05-01, que sustituye íntegramente a la GB/T 33644-2017. El registro de sustitución identifica la edición; los cambios técnicos exigen comparar ambos textos.
Registros oficiales y obtención del texto
La página oficial de detalle ofrece controles de vista previa y descarga, y el acceso real depende de su disponibilidad.
Confirme la edición a través de los enlaces oficiales que figuran a continuación y obtenga el texto completo del organismo emisor o de un canal autorizado. Los elementos, los métodos y los límites deben basarse en el texto de la norma aplicable.
Registro de verificación de referencias
Antes de citarla en un pedido nuevo, vuelva al registro más reciente del organismo emisor para confirmar el estado.
- Primera verificación de registro
- 2026-11-02
- Estado verificado
- 2026-11-07