GB/T 14404-2024 служит основой для проверки точности листовых ножниц. Определите применимые стандартные пункты и условия испытаний, а затем перечислите любые дополнительные размеры производственной детали и требования к кромке, согласованные в договоре. Образец, используемый для стандартного пункта, должен соответствовать его методу и условиям.
Начните с определения применимых пунктов точности станка
Сначала зафиксируйте модель и конфигурацию, затем сверьте применимые пункты проверки с текстом стандарта. Каждый согласованный пункт должен соответствовать условиям испытания, измеренным значениям и ссылке на отчёт. Там, где для пункта нет соответствующей записи, считайте его открытым вопросом, а не уже выполненным.
- Впишите полное обозначение GB/T 14404-2024 с годом в основу приёмки.
- Согласуйте с поставщиком применимые пункты проверки и условия испытаний по тексту стандарта.
- Запросите оригинальные отчёты, содержащие идентификацию оборудования, сведения о приборах и измеренные значения.
Точность, безопасность и качество резаной кромки рассматриваются отдельно
Точность станка, безопасность и качество резаной кромки следует обсуждать отдельно. GB 17120-2025 является ссылкой по безопасности оборудования, а GB/T 28762-2012 соответствует в реестре техническим условиям на гильотинные ножницы с ЧПУ; проверьте область применения и статус каждой, прежде чем на неё опираться. Приведённая ниже ссылка — официальная запись в реестре, полезная для подтверждения редакции и отношения замены.
Подготовка одного обсуждения приёмки точности ножниц
Обсуждение приёмки обычно начинается с идентификации оборудования и заканчивается полной записью. Шаги ниже можно скопировать в протокол встречи, чтобы каждый пункт имел источник.
- Впишите полное обозначение GB/T 14404-2024, а также модель, конфигурацию и серийный номер.
- Согласуйте с поставщиком применимые пункты проверки, условия испытаний и позиции измерения по тексту стандарта.
- Запросите оригинальные отчёты, содержащие идентификацию оборудования, сведения о приборах и измеренные значения.
- Обсуждайте качество резаной кромки и состояние ножа отдельно, указывая, какие требования или условия испытаний их охватывают.
Показания размеров детали и точность станка — две разные вещи
Результаты проверки точности нужно читать вместе с их пунктами и условиями испытаний; размеры детали берутся из допуска чертежа. То, что одна точка проходит, означает лишь, что эта позиция проходит, — другие позиции на том же листе могут отличаться. Качество резаной кромки требует отдельного соглашения о том, какие признаки кромки оцениваются и каким методом, при этом заусенцы и деформация записываются отдельно от показаний размеров.
Ниже приведено вымышленное договорное допущение, которое делает показание наглядным. Предположим, ширина детали по чертежу равна 500.0 плюс-минус 0.5 мм, так что зона соответствия составляет от 499.5 до 500.5 мм. Три позиции A, B и C вдоль одной длинной кромки одного листа дают показания ширины 500.2, 500.4 и 500.8 мм. Этот допуск является предположенной договорной величиной, используемой для пояснения показания; это не предел стандарта и не заводское измерение. Предположим, что приборы, точки измерения и метод согласованы, а показания непосредственно сравниваются с этим интервалом.
| Позиция (тот же лист) | Предположенная зона соответствия | Показание | Сравнение с зоной | Что показывает этот шаг |
|---|---|---|---|---|
| A: у одного конца длинной кромки | 499.5-500.5 мм | 500.2 мм | Внутри зоны | Эта точка проходит, и она говорит только за эту точку |
| B: середина длинной кромки | 499.5-500.5 мм | 500.4 мм | Внутри зоны | Эта точка тоже проходит; другая позиция даёт другое показание |
| C: другой конец длинной кромки | 499.5-500.5 мм | 500.8 мм | 500.8 - 500.5 = 0.3 мм выше верхнего предела | Ещё одна позиция на том же листе выходит за зону |
- Сначала прочитайте зону: от 499.5 до 500.5 мм — это предположенное договорное требование из предыдущего шага, и все три показания должны попадать внутрь неё.
- Затем сравните точка за точкой: A и B внутри зоны; C даёт 500.8 мм, что превышает верхний предел на 0.3 мм.
- Сохраняйте ясность связи: A, B и C — это три позиции на одном листе, а не три листа. То, что одна точка проходит, не говорит за другие, как и то, что одна точка не проходит.
- Эти показания описывают одно измерение; они не являются полной приёмкой и не являются суждением по GB/T 14404-2024. Заусенцы, деформация и другие состояния кромки записываются отдельно от показаний размеров.
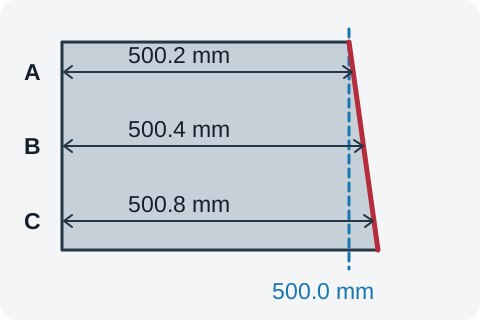
Позиции и метод измерения должны быть подтверждены обеими сторонами в чертеже или в методике проверки. Отметки A, B и C выше — только учебная схема. Для официальной приёмки выбирайте позиции по подтверждённому методу и вносите позицию, прибор и показание в одну и ту же запись.
| Что записывать | Как это записывать | Кто подтверждает |
|---|---|---|
| Номер и редакция | Впишите полное обозначение GB/T 14404-2024 с годом | Обе стороны |
| Модель, конфигурация и серийный номер | Сверьте с фактическим оборудованием, чтобы отчёт и станок соответствовали друг другу | Покупатель проверяет; поставщик предоставляет |
| Применимые пункты проверки и условия | Зафиксируйте пункты, условия и позиции измерения по тексту стандарта | Обе стороны |
| Измеренные значения и приборы | Показание с его единицей, а также прибор, позиция и метод | Поставщик или инспектор |
| Показания размеров детали | Запишите показание каждой позиции и единицу по допуску чертежа | Инспектор записывает; покупатель проверяет |
| Резаная кромка и состояние кромки | Запишите заусенцы, деформацию и другие признаки отдельно | Обе стороны |
| Открытые вопросы | Напишите «уточняется» с указанием ответственного лица | Обе стороны |
Фиксация обсуждения с помощью листа
Используйте лист на этой странице в следующем порядке: заполните модель и конфигурацию станка, затем основной документ и сценарий (например, «приёмка точности ножниц»), а затем пройдите по темам страницы, фиксируя источник требования, условия и метод, доказательство или показание и любой открытый вопрос с его ответственным.
- Источник требования: какой документ, какая редакция, какой пункт.
- Условия и метод: условия испытания, позиции измерения и приборы.
- Доказательство или показание: измеренное значение с его единицей или «уточняется» с указанием ответственного лица.
- Вы можете добавлять или удалять пункты проверки на странице, копировать содержимое или скачать его как простой текст. Всё остаётся на текущей странице, ничего не сохраняется и не отправляется автоматически, поэтому экспортируйте перед уходом.
Лист лишь помогает сохранить полноту обсуждения. Он не выносит суждений и не даёт автоматического вывода о соответствии оборудования; пункты и пределы берутся из применимого текста стандарта и согласованного договора.
Редакция и статус
- Номер
- GB/T 14404-2024
- Название
- Ножницы - Точность
- Статус
- Действует
- Опубликован
- 2024-11-28
- Вступил в силу
- 2025-06-01
- Заменяет
- GB/T 14404-2011
Действующий рекомендуемый национальный стандарт, опубликованный 2024-11-28 и вступивший в силу 2025-06-01, полностью заменяющий GB/T 14404-2011. Запись о замене определяет редакцию; технические изменения требуют сравнения обоих текстов.
Официальные записи и получение текста
Приведённая ниже официальная ссылка на метаданные полезна для подтверждения редакции и отношения замены.
Подтвердите редакцию по официальным ссылкам ниже и получите полный текст от издающего органа или из официально уполномоченного канала. Пункты, методы и пределы должны основываться на применимом тексте стандарта.
Запись проверки ссылок
Прежде чем ссылаться на него в новом заказе, вернитесь к последней записи издающего органа, чтобы подтвердить статус.
- Статус проверен
- 2026-11-07