A GB/T 14404-2024 fornece uma base para verificar a precisão das guilhotinas para chapas. Identifique os itens normalizados aplicáveis e as condições de ensaio e, em seguida, liste quaisquer dimensões adicionais da peça de produção e requisitos de borda acordados no contrato. Um corpo de prova usado para um item normalizado deve atender ao seu método e às suas condições correspondentes.
Comece por determinar quais itens de precisão da máquina se aplicam
Fixe primeiro o modelo e a configuração, e depois confira os itens de inspeção aplicáveis com o texto da norma. Cada item acordado deve corresponder a condições de ensaio, valores medidos e uma referência de relatório. Onde um item não tiver registro correspondente, trate-o como ponto em aberto em vez de considerá-lo já atendido.
- Escreva a designação completa GB/T 14404-2024, com seu ano, na base de aceitação.
- Acorde com o fornecedor os itens de inspeção aplicáveis e as condições de ensaio com base no texto da norma.
- Peça os relatórios originais que tragam a identidade do equipamento, informações dos instrumentos e valores medidos.
Precisão, segurança e qualidade da borda de corte são tratadas separadamente
A precisão da máquina, a segurança e a qualidade da borda de corte devem ser discutidas separadamente. A GB 17120-2025 é a referência de segurança do equipamento, e a GB/T 28762-2012 corresponde no registro às condições técnicas para guilhotinas CNC; verifique o escopo e a situação de cada uma antes de se apoiar nela. O link abaixo é o registro oficial, útil para confirmar a edição e a relação de substituição.
Preparar uma discussão de aceitação de precisão da guilhotina
Uma discussão de aceitação normalmente começa pela identidade do equipamento e termina com um registro completo. As etapas abaixo podem ser copiadas para as notas da reunião, para que cada item tenha uma fonte.
- Escreva a designação completa GB/T 14404-2024, além do modelo, da configuração e do número de série.
- Acorde com o fornecedor os itens de inspeção aplicáveis, as condições de ensaio e as posições de medição com base no texto da norma.
- Peça os relatórios originais que tragam a identidade do equipamento, informações dos instrumentos e valores medidos.
- Discuta a qualidade da borda de corte e o estado da lâmina separadamente, indicando quais requisitos ou condições de ensaio os cobrem.
As leituras de dimensões da peça e a precisão da máquina são duas coisas diferentes
Os resultados da inspeção de precisão devem ser lidos junto com seus itens e condições de ensaio; as dimensões da peça vêm da tolerância do desenho. Um único ponto passar significa apenas que essa posição passa - outras posições na mesma chapa podem diferir. A qualidade da borda de corte precisa de seu próprio acordo sobre quais características da borda são avaliadas e por qual método, com rebarbas e deformação registradas separadamente das leituras de dimensões.
Aqui está uma suposição de contrato inventada que torna a leitura concreta. Suponha que a largura da peça especificada no desenho seja de 500.0 ± 0.5 mm, de modo que a faixa conforme vai de 499.5 a 500.5 mm. Três posições A, B e C ao longo de uma borda longa de uma chapa dão leituras de largura de 500.2, 500.4 e 500.8 mm. Essa tolerância é uma condição de contrato suposta, usada para explicar a leitura; não é um limite da norma nem uma medição de fábrica. Suponha que os instrumentos, os pontos de medição e o método estão acordados, com as leituras comparadas diretamente com esse intervalo.
| Posição (mesma chapa) | Faixa conforme suposta | Leitura | Comparação com a faixa | O que esta etapa mostra |
|---|---|---|---|---|
| A: próximo de uma extremidade da borda longa | 499.5-500.5 mm | 500.2 mm | Dentro da faixa | Este ponto passa, e fala apenas por este ponto |
| B: meio da borda longa | 499.5-500.5 mm | 500.4 mm | Dentro da faixa | Este ponto também passa; uma posição diferente dá uma leitura diferente |
| C: a outra extremidade da borda longa | 499.5-500.5 mm | 500.8 mm | 500.8 - 500.5 = 0.3 mm acima do limite superior | Outra posição na mesma chapa excede a faixa |
- Leia primeiro a faixa: 499.5 a 500.5 mm é o requisito de contrato suposto da etapa anterior, e todas as três leituras devem cair dentro dela.
- Depois compare ponto a ponto: A e B estão dentro da faixa; C dá 500.8 mm, que excede o limite superior em 0.3 mm.
- Mantenha a relação clara: A, B e C são três posições numa chapa, não três chapas. Um ponto passar não fala pelos outros, nem um ponto falhar.
- Essas leituras descrevem uma única medição; não são uma aceitação completa nem um julgamento segundo a GB/T 14404-2024. Rebarbas, deformação e outras condições de borda são registradas separadamente das leituras de dimensões.
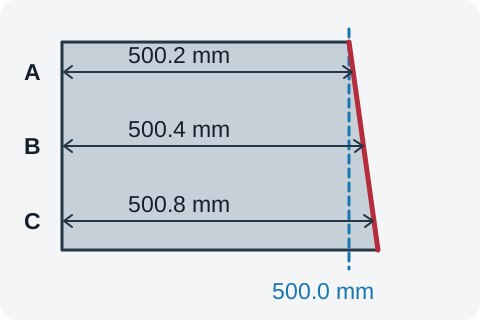
As posições e o método de medição devem ser confirmados por ambas as partes no desenho ou no método de inspeção. As marcas A, B e C acima são apenas um esquema didático. Para a aceitação formal, tome as posições pelo método confirmado e escreva posição, instrumento e leitura no mesmo registro.
| Item a registrar | Como registrar | Quem confirma |
|---|---|---|
| Número e edição | Escreva a designação completa GB/T 14404-2024 com seu ano | Ambas as partes |
| Modelo, configuração e número de série | Coincida com o equipamento real para que relatório e máquina se correspondam | O comprador verifica; o fornecedor fornece |
| Itens de inspeção e condições aplicáveis | Fixe itens, condições e posições de medição com base no texto da norma | Ambas as partes |
| Valores medidos e instrumentos | A leitura com sua unidade, mais instrumento, posição e método | Fornecedor ou inspetor |
| Leituras de dimensões da peça | Registre cada leitura de posição e sua unidade conforme a tolerância do desenho | O inspetor registra; o comprador verifica |
| Borda de corte e estado da borda | Registre rebarbas, deformação e outras características separadamente | Ambas as partes |
| Pontos em aberto | Escreva «a confirmar» com a pessoa responsável | Ambas as partes |
Registrar a discussão com a planilha
Use a planilha desta página nesta ordem: preencha o modelo e a configuração da máquina, depois o documento base e o cenário (por exemplo, «aceitação de precisão da guilhotina»), e então percorra os tópicos da página anotando a fonte do requisito, as condições e o método, a evidência ou leitura, e qualquer ponto em aberto com seu responsável.
- Fonte do requisito: qual documento, qual edição, qual item.
- Condições e método: condições de ensaio, posições de medição e instrumentos.
- Evidência ou leitura: o valor medido com sua unidade, ou «a confirmar» com a pessoa responsável.
- Você pode adicionar ou remover itens de verificação na página, copiar o conteúdo ou baixá-lo como texto simples. Tudo permanece na página atual; nada é armazenado ou enviado automaticamente, então exporte antes de sair.
A planilha apenas mantém a discussão completa. Ela não julga nem produz conclusão automática sobre a conformidade do equipamento; os itens e limites vêm do texto da norma aplicável e do contrato acordado.
Edição e situação
- Número
- GB/T 14404-2024
- Nome
- Guilhotinas - Precisão
- Situação
- Vigente
- Publicada
- 2024-11-28
- Vigência
- 2025-06-01
- Substitui
- GB/T 14404-2011
Uma norma nacional recomendada vigente, publicada em 2024-11-28 e em vigor desde 2025-06-01, substituindo integralmente a GB/T 14404-2011. O registro de substituição identifica a edição; mudanças técnicas exigem comparar os dois textos.
Registros oficiais e obtenção do texto
O link oficial de metadados abaixo é útil para confirmar a edição e a relação de substituição.
Confirme a edição pelos links oficiais abaixo e obtenha o texto integral junto ao órgão emissor ou a um canal autorizado. Itens, métodos e limites devem se basear no texto da norma aplicável.
Registro de verificação de referências
Antes de citá-la num pedido novo, volte ao registro mais recente do órgão emissor para confirmar a situação.
- Situação verificada
- 2026-11-07