La GB/T 14404-2024 proporciona una base para verificar la precisión de las cizallas para lámina. Identifique los elementos normalizados aplicables y las condiciones de ensayo, y luego enumere las dimensiones adicionales de la pieza de producción y los requisitos de borde acordados en el contrato. Una probeta utilizada para un elemento normalizado debe cumplir su método y sus condiciones correspondientes.
Empiece por determinar qué elementos de precisión de la máquina son aplicables
Fije primero el modelo y la configuración, y luego compruebe los elementos de inspección aplicables con el texto de la norma. Cada elemento acordado debería corresponder a condiciones de ensayo, valores medidos y una referencia de informe. Cuando un elemento no tenga un registro correspondiente, trátelo como un punto abierto en lugar de darlo por cumplido.
- Escriba la designación completa GB/T 14404-2024, con su año, en la base de aceptación.
- Acuerde con el proveedor los elementos de inspección aplicables y las condiciones de ensayo con arreglo al texto de la norma.
- Pida los informes originales que incluyan la identidad del equipo, la información de los instrumentos y los valores medidos.
Precisión, seguridad y calidad del borde de corte se tratan por separado
La precisión de la máquina, la seguridad y la calidad del borde de corte deben tratarse por separado. La GB 17120-2025 es la referencia de seguridad del equipo, y en el registro la GB/T 28762-2012 corresponde a las condiciones técnicas de las cizallas CNC; compruebe el alcance y el estado de cada una antes de apoyarse en ella. El enlace siguiente es el registro oficial, útil para confirmar la edición y la relación de sustitución.
Preparar un análisis de aceptación de precisión de cizalla
Un análisis de aceptación suele comenzar por la identidad del equipo y terminar con un registro completo. Los pasos siguientes pueden copiarse en las notas de la reunión para que cada elemento tenga una fuente.
- Escriba la designación completa GB/T 14404-2024, además del modelo, la configuración y el número de serie.
- Acuerde con el proveedor los elementos de inspección aplicables, las condiciones de ensayo y las posiciones de medición con arreglo al texto de la norma.
- Pida los informes originales que incluyan la identidad del equipo, la información de los instrumentos y los valores medidos.
- Trate por separado la calidad del borde de corte y el estado de la cuchilla, indicando qué requisitos o condiciones de ensayo los cubren.
Las lecturas de dimensiones de la pieza y la precisión de la máquina son dos cosas distintas
Los resultados de la inspección de precisión deben leerse junto con sus elementos y condiciones de ensayo; las dimensiones de la pieza provienen de la tolerancia del plano. Que un solo punto cumpla solo significa que esa posición cumple: otras posiciones de la misma chapa pueden diferir. La calidad del borde de corte necesita su propio acuerdo sobre qué características del borde se evalúan y con qué método, con las rebabas y la deformación registradas por separado de las lecturas de dimensiones.
He aquí una suposición de contrato inventada que hace concreta la lectura. Suponga que el ancho de la pieza especificado en el plano es de 500.0 ± 0.5 mm, de modo que la banda conforme va de 499.5 a 500.5 mm. Tres posiciones A, B y C a lo largo de un borde largo de una chapa dan lecturas de ancho de 500.2, 500.4 y 500.8 mm. Esta tolerancia es una condición de contrato supuesta que se usa para explicar la lectura; no es un límite de la norma ni una medición de fábrica. Suponga que los instrumentos, los puntos de medición y el método están acordados, y que las lecturas se comparan directamente con este intervalo.
| Posición (misma chapa) | Banda conforme supuesta | Lectura | Comparación con la banda | Qué muestra este paso |
|---|---|---|---|---|
| A: cerca de un extremo del borde largo | 499.5-500.5 mm | 500.2 mm | Dentro de la banda | Este punto cumple, y solo habla por este punto |
| B: centro del borde largo | 499.5-500.5 mm | 500.4 mm | Dentro de la banda | Este punto también cumple; otra posición da otra lectura |
| C: el otro extremo del borde largo | 499.5-500.5 mm | 500.8 mm | 500.8 - 500.5 = 0.3 mm por encima del límite superior | Otra posición de la misma chapa supera la banda |
- Lea primero la banda: 499.5 a 500.5 mm es el requisito de contrato supuesto del paso anterior, y las tres lecturas deben caer dentro de ella.
- Después compare punto por punto: A y B están dentro de la banda; C da 500.8 mm, que supera el límite superior en 0.3 mm.
- Mantenga clara la relación: A, B y C son tres posiciones de una chapa, no tres chapas. Que un punto cumpla no habla por los demás, ni tampoco que un punto falle.
- Estas lecturas describen una sola medición; no son una aceptación completa ni un juicio conforme a la GB/T 14404-2024. Las rebabas, la deformación y otras condiciones del borde se registran por separado de las lecturas de dimensiones.
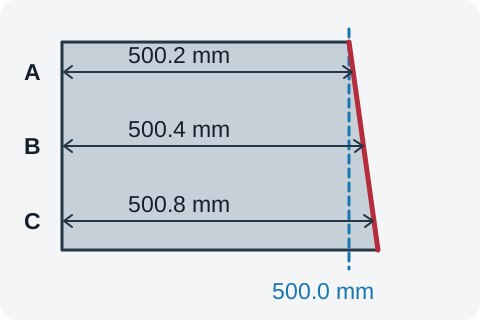
Las posiciones y el método de medición deben ser confirmados por ambas partes en el plano o en el método de inspección. Las marcas A, B y C anteriores son solo una disposición didáctica. Para la aceptación formal, tome las posiciones según el método confirmado y escriba la posición, el instrumento y la lectura en el mismo registro.
| Elemento a registrar | Cómo registrarlo | Quién lo confirma |
|---|---|---|
| Número y edición | Escriba la designación completa GB/T 14404-2024 con su año | Ambas partes |
| Modelo, configuración y número de serie | Coincida con el equipo real para que el informe y la máquina se correspondan | El comprador comprueba; el proveedor aporta |
| Elementos de inspección y condiciones aplicables | Fije los elementos, las condiciones y las posiciones de medición con arreglo al texto de la norma | Ambas partes |
| Valores medidos e instrumentos | La lectura con su unidad, más instrumento, posición y método | El proveedor o el inspector |
| Lecturas de dimensiones de la pieza | Registre cada lectura de posición y su unidad con arreglo a la tolerancia del plano | El inspector registra; el comprador comprueba |
| Borde de corte y estado del borde | Registre las rebabas, la deformación y otras características por separado | Ambas partes |
| Puntos abiertos | Escriba «por confirmar» con la persona responsable | Ambas partes |
Registrar el análisis con la hoja de trabajo
Utilice la hoja de trabajo de esta página en este orden: rellene el modelo y la configuración de la máquina, luego el documento base y el escenario (por ejemplo «aceptación de precisión de cizalla»), y después recorra los temas de la página anotando la fuente del requisito, las condiciones y el método, la evidencia o lectura, y cualquier punto abierto con su responsable.
- Fuente del requisito: qué documento, qué edición, qué elemento.
- Condiciones y método: condiciones de ensayo, posiciones de medición e instrumentos.
- Evidencia o lectura: el valor medido con su unidad, o «por confirmar» con la persona responsable.
- Puede añadir o quitar puntos de comprobación en la página, copiar el contenido o descargarlo como texto sin formato. Todo permanece en la página actual; nada se almacena ni se envía automáticamente, así que exporte antes de salir.
La hoja de trabajo solo mantiene completo el análisis. No emite juicios ni produce una conclusión automática sobre si el equipo es conforme; los elementos y los límites provienen del texto de la norma aplicable y del contrato acordado.
Edición y estado
- Número
- GB/T 14404-2024
- Nombre
- Cizallas - Precisión
- Estado
- Vigente
- Publicada
- 2024-11-28
- Entrada en vigor
- 2025-06-01
- Sustituye
- GB/T 14404-2011
Una norma nacional recomendada vigente, publicada el 2024-11-28 y en vigor desde el 2025-06-01, que sustituye íntegramente a la GB/T 14404-2011. El registro de sustitución identifica la edición; los cambios técnicos exigen comparar ambos textos.
Registros oficiales y obtención del texto
El enlace oficial de metadatos que figura a continuación es útil para confirmar la edición y la relación de sustitución.
Confirme la edición a través de los enlaces oficiales que figuran a continuación y obtenga el texto completo del organismo emisor o de un canal autorizado. Los elementos, los métodos y los límites deben basarse en el texto de la norma aplicable.
Registro de verificación de referencias
Antes de citarla en un pedido nuevo, vuelva al registro más reciente del organismo emisor para confirmar el estado.
- Estado verificado
- 2026-11-07